


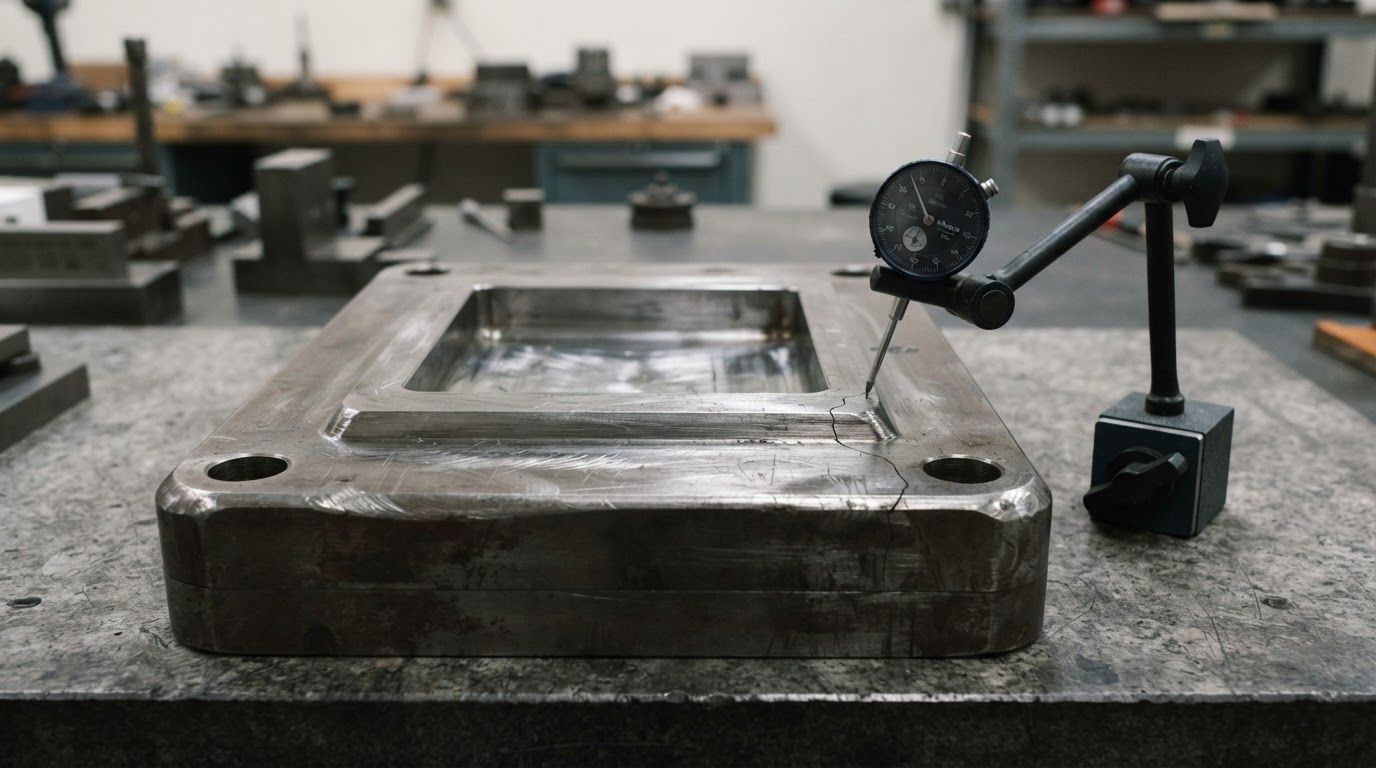
Оснастка не отказывает внезапно. Она изнашивается постепенно, и первые месяцы это никак не проявляется: продукция в допуске, линия работает, вопросов нет. Потом брак появляется как будто ниоткуда, и выясняется, что процесс шёл давно — просто его никто не измерял.
Разберём, как изнашиваются пресс-формы, какие механизмы за это отвечают, как определить остаточный ресурс по замерам, а не по ощущениям, и что реально продлевает срок службы комплекта.
Материал для механиков и технологов, которые отвечают за состояние оснастки, и для снабженцев, которым нужно планировать закупку заранее, а не по факту аварии.
Четыре механизма износа
Разрушение идёт не одним путём, и от того, какой механизм преобладает, зависят и признаки, и способы борьбы.
| Механизм | Что происходит | Характерный признак |
|---|---|---|
| Абразивное истирание | Твёрдые частицы срезают микрообъёмы металла | Равномерная выработка, размеры растут плавно |
| Смятие | Пластическая деформация под давлением | Заминаются кромки, «заплывают» острые переходы |
| Усталость | Накопление микротрещин от циклических нагрузок | Трещины в углах, у переходов сечения, у отверстий |
| Схватывание и налипание | Материал прилипает к поверхности, вырывая частицы | Задиры, наросты, ухудшение съёма |
На практике механизмы работают вместе, но один обычно преобладает. Определить его — первый шаг: от этого зависит, помогать нужно материалом, конструкцией или изменением режима.
Где изнашивается быстрее всего
Износ распределяется по изделию неравномерно, и знание типичных зон ускоряет диагностику.
- Зона подачи материала. Первой принимает поток, работает в самых тяжёлых условиях.
- Входные кромки полости. Здесь материал меняет направление, абразив работает максимально.
- Углы и переходы. Концентраторы напряжений и места повышенного трения одновременно.
- Зона съёма изделия. Поверхность нагружается при каждом выталкивании.
- Направляющие элементы. Изнашиваются незаметно, а их выработка портит всю геометрию комплекта.
- Посадочные места и крепёж. Разбиваются от вибрации и неравномерной затяжки.
Замерять нужно именно эти зоны, а не среднюю точку поверхности: в центре полости выработка может быть минимальной, когда края уже вышли за допуск.
Как понять, что износ начался
Признаки появляются в определённом порядке, и ранние из них видны задолго до брака.
- Разброс размеров в партии увеличился, но всё ещё в допуске. Самый ранний и самый игнорируемый сигнал.
- Размеры сместились к одной границе допуска. Процесс перестал быть центрированным.
- Ухудшился съём изделия, появились единичные повреждения при выталкивании.
- На кромках изделий появился облой, сначала эпизодически.
- Выросло усилие при том же режиме работы.
- Появился устойчивый брак. На этом этапе оснастка уже давно требовала внимания.
Практический вывод: контролировать нужно не факт брака, а разброс размеров. Он начинает расти на первом этапе, когда до проблем ещё недели или месяцы работы.
Как измерять
Методика не требует лаборатории, нужна только регулярность.
- Контрольные точки. Выберите 5–8 размеров, критичных для продукции, и замеряйте всегда их, в одних и тех же местах.
- Исходные значения. Замерьте комплект при получении: это точка отсчёта. Без неё оценка износа превращается в догадки.
- Периодичность. Привяжите к наработке, а не к календарю: раз в определённое количество выпущенной продукции.
- Одинаковые условия. Замеры на остывшем изделии, очищенном от массы, одним и тем же инструментом.
- Запись. Таблица с датой, наработкой и значениями. Через три-четыре замера виден тренд.
Именно тренд, а не абсолютное значение, даёт главное — прогноз. Зная скорость износа, можно посчитать, через сколько размеры выйдут за допуск, и заказать замену заранее.
Предельное состояние
Нужно заранее договориться, при каких значениях изделие снимается. Иначе решение каждый раз принимается заново и под давлением обстоятельств.
Критерии, которые обычно закладывают:
- размер приблизился к границе допуска с заданным запасом;
- разброс в партии превысил установленный порог;
- появились задиры или наросты, не устраняемые чисткой;
- обнаружены трещины любой длины — это безусловное снятие;
- люфт в направляющих превысил норму;
- исчерпан припуск на восстановление.
Предельные значения разумно запросить у изготовителя при заказе и зафиксировать в паспорте изделия. Тогда у механика есть цифра, а не ощущение.
Что влияет на ресурс
| Фактор | Как влияет | Можно ли управлять |
|---|---|---|
| Абразивность сырья | Определяющий фактор, разница между карьерами кратная | Частично: подготовка и очистка массы |
| Давление и режим | Чем выше нагрузка, тем быстрее смятие и усталость | Да, через технологию |
| Материал и термообработка | Задаёт исходную стойкость поверхностей | Да, на этапе заказа |
| Конструкция | Жёсткость корпуса, наличие сменных элементов | Да, на этапе проектирования |
| Качество монтажа | Перекос даёт неравномерный износ | Да, дисциплиной обслуживания |
| Обслуживание | Очистка, консервация, контроль крепежа | Да, полностью |
| Посторонние включения | Один камень даёт задир за смену | Да, контролем сырья |
Обратите внимание: большинством факторов предприятие управляет само. Материал и конструкция задаются один раз при заказе, всё остальное — это ежедневная работа, и именно она чаще всего определяет разницу между кратным ресурсом на одинаковом оборудовании.
Ускоренный износ: как найти причину
Если комплект выработался вдвое быстрее ожидаемого, причина почти всегда внешняя.
- Сырьё. Смена карьера, другая фракция, рост доли песка или шамота.
- Режим. Повышение производительности или давления ради выпуска.
- Соседние узлы. Изношенные направляющие или подающие элементы перегружают оснастку.
- Монтаж. Систематический перекос при установке.
- Обслуживание. Пропущенная очистка, отсутствие консервации при простоях.
- Материал оснастки. Несоответствие заявленному — проверяется сертификатом и замером твёрдости.
Проверять стоит в этом порядке: первые три причины встречаются чаще остальных вместе взятых. Замена комплекта без выяснения причины просто повторит историю через тот же срок.
Что продлевает срок службы
- Сменные износостойкие элементы. Заменяются отдельно, корпус служит годами.
- Припуск на восстановление. Позволяет несколько раз вернуть геометрию переточкой.
- Регулярная очистка. Засохший материал работает как абразив при каждом пуске.
- Консервация при простоях. Коррозия по последствиям не отличается от износа.
- Контроль крепежа. Особенно на вибрационном оборудовании.
- Аккуратный монтаж. Значительная часть повреждений появляется при установке и снятии.
- Контроль сырья. Удаление крупных включений до подачи на формование.
Ни один из пунктов не требует вложений — только дисциплины. При этом их суммарный эффект обычно больше, чем разница между обычной и дорогой сталью.
Неравномерный износ: отдельная проблема
Равномерная выработка — благоприятный сценарий: она предсказуема, и замена планируется по тренду. Гораздо неприятнее, когда одна зона изнашивается заметно быстрее остальных.
Типичные причины перекоса в износе:
- Систематический перекос при монтаже. Комплект каждый раз встаёт с одним и тем же наклоном, нагрузка распределяется неравномерно.
- Неравномерная подача материала. Одна сторона полости принимает больше массы и абразива.
- Износ направляющих. Появившийся люфт смещает пуансон в одну сторону.
- Деформация корпуса. Потерявшая жёсткость конструкция работает с переменным зазором.
- Разная твёрдость поверхностей. Следствие неравномерной термообработки при изготовлении.
Неравномерный износ опасен тем, что ресурс комплекта определяется худшей зоной. Остальные поверхности ещё в допуске, а изделие уже бракованное, и при восстановлении приходится снимать металл со всех поверхностей, чтобы выровнять размер.
Поэтому при обнаружении перекоса в износе сначала ищут причину, а потом восстанавливают. Иначе новый комплект повторит картину через тот же срок.
Планирование замены
Когда есть данные по наработке и скорости износа, закупка перестаёт быть авралом.
Рабочая схема выглядит так: по тренду замеров определяется дата, когда размеры подойдут к предельным. От неё отсчитывается срок изготовления нового комплекта плюс запас на согласование и доставку. Получается дата, когда нужно разместить заказ.
Такой подход убирает главную статью потерь — простой линии в ожидании оснастки. Логика сравнения ремонта и замены подробно разобрана в статье ремонт или замена оснастки.
Восстановление вместо замены
Пока припуск не исчерпан, а корпус цел, комплект обычно восстанавливают.
- Переточка формообразующих поверхностей с выводом в ремонтный размер.
- Замена сменных вставок — самый быстрый вариант.
- Восстановление направляющих заменой втулок и колонок.
- Наплавка с обработкой для локальных зон с большой выработкой.
- Шлифование и полировка при потере чистоты поверхности и налипании.
После восстановления ресурс обычно ниже, чем у нового комплекта: часть припуска израсходована, металл отработал циклы нагрузки. Это нормально, но должно учитываться при планировании следующей замены.
Хранение между сменами форматов
На заводах с несколькими типоразмерами часть комплектов постоянно лежит на складе, и именно там с ними нередко случается больше плохого, чем в работе.
Что происходит с оснасткой при неправильном хранении:
- Коррозия. Остатки влажной массы и отсутствие консервации за несколько недель портят полированные поверхности.
- Механические повреждения. Комплекты, сложенные друг на друга металлом по металлу, получают забоины на рабочих кромках.
- Деформация. Тяжёлые детали, лежащие на неровной опоре, со временем ведёт.
- Потеря комплектности. Крепёж, вставки и мелкие элементы разбредаются, и при установке их приходится искать.
Правила простые и почти бесплатные: очистить и законсервировать перед постановкой на хранение, положить на стеллаж с ровной опорой, разделить детали прокладками, хранить комплектно с крепежом и маркировкой. Место хранения стоит указывать в журнале, иначе поиск нужного комплекта превращается в отдельную задачу.
Журнал: главный инструмент
Всё описанное выше держится на одном простом документе.
Минимальный состав записи: обозначение изделия, дата установки, наработка на момент замера, значения контрольных размеров, дата и причина снятия, выполненные ремонты и номер восстановления.
Через два-три цикла замены у предприятия появляется собственная норма ресурса — точнее любых средних цифр от поставщиков, потому что она учитывает именно ваше сырьё, ваш режим и вашу дисциплину обслуживания.
Износ и себестоимость продукции
Связь между состоянием оснастки и экономикой производства не сводится к стоимости замены. Изношенный комплект тянет за собой несколько статей расходов одновременно.
- Брак. Продукция за пределами допуска, отбраковка после сушки и обжига, пересортица.
- Перерасход сырья. Увеличенные размеры изделия или уменьшенная пустотность означают больше массы на единицу продукции.
- Снижение производительности. Чтобы удержать качество, линию ведут на пониженном режиме.
- Рост энергозатрат. Более тяжёлое изделие требует больше топлива на сушку и обжиг.
- Дополнительные операции. Ручная доработка, удаление облоя, отбраковка.
- Износ смежного оборудования. Возросшие усилия нагружают привод и механизмы пресса.
Ни одна из этих статей не выглядит крупной по отдельности, и именно поэтому износ долго остаётся незамеченным. Но за несколько недель работы на изношенном комплекте сумма обычно перекрывает стоимость новой оснастки.
Кто и когда проверяет
Контроль состояния работает, только когда за ним закреплён конкретный человек и конкретный момент времени.
Практичная схема выглядит так. Оператор смены фиксирует размеры продукции по установленному графику — это ранний сигнал. Механик проверяет крепление, люфты и состояние поверхностей при каждой плановой остановке. Технолог раз в определённую наработку сводит данные и принимает решение о планировании замены.
Ошибка большинства предприятий — в том, что все три роли выполняет один человек по остаточному принципу, между более срочными задачами. В результате замеры делаются нерегулярно, тренд не виден, и решение снова принимается по факту брака.
Затраты времени здесь минимальны: несколько минут на смену у оператора и полчаса в месяц у технолога. Отдача — переход от аварийных замен к плановым.
Частые вопросы
Сколько циклов должна отработать пресс-форма?
Универсальной цифры нет: ресурс зависит от абразивности материала, давления и обслуживания, и на одинаковом оборудовании отличается в разы. Ориентир при заказе даёт изготовитель, но рабочей нормой становится собственная статистика.
Можно ли определить износ визуально?
Только грубые случаи: задиры, трещины, явные наросты. Выработку в сотые доли миллиметра, которая уже даёт брак, глазом не увидеть. Поэтому основной метод — замеры продукции и самой оснастки.
Что делать, если изделия ушли по размеру, а форма выглядит нормально?
Проверить в порядке убывания вероятности: режим и дозирование, состав и усадку материала, соосность и крепление, и только потом замерять формообразующие поверхности. Часть отклонений с оснасткой не связана вовсе.
Нормально ли, что новый комплект первое время даёт разные размеры?
Некоторая приработка действительно бывает: сглаживаются микронеровности, устанавливается стабильный режим. Но речь идёт о первых часах работы и об изменениях в пределах допуска. Если разброс сохраняется дольше или выходит за границы, дело не в приработке, и нужно проверять установку и фактические размеры комплекта.
Стоит ли брать более дорогую оснастку ради ресурса?
Считать нужно стоимость на единицу продукции, а не цену комплекта. При высокой абразивности и непрерывной работе дорогой вариант со сменными вставками обычно окупается. При мягком сырье и невысокой загрузке разница может не отработаться.
Нужно оценить состояние комплекта?
ООО «ТД Рекера» изготавливает и восстанавливает пресс-формы, матрицы, пуансоны и формообразующие вставки. Замеряем изделие, определяем остаточный припуск, предлагаем ремонт или изготовление нового комплекта с обоснованием по цифрам, а в конструкцию закладываем сменные элементы и запас на переточку. Пришлите фотографии и замеры — оценим: формы и оснастка.