


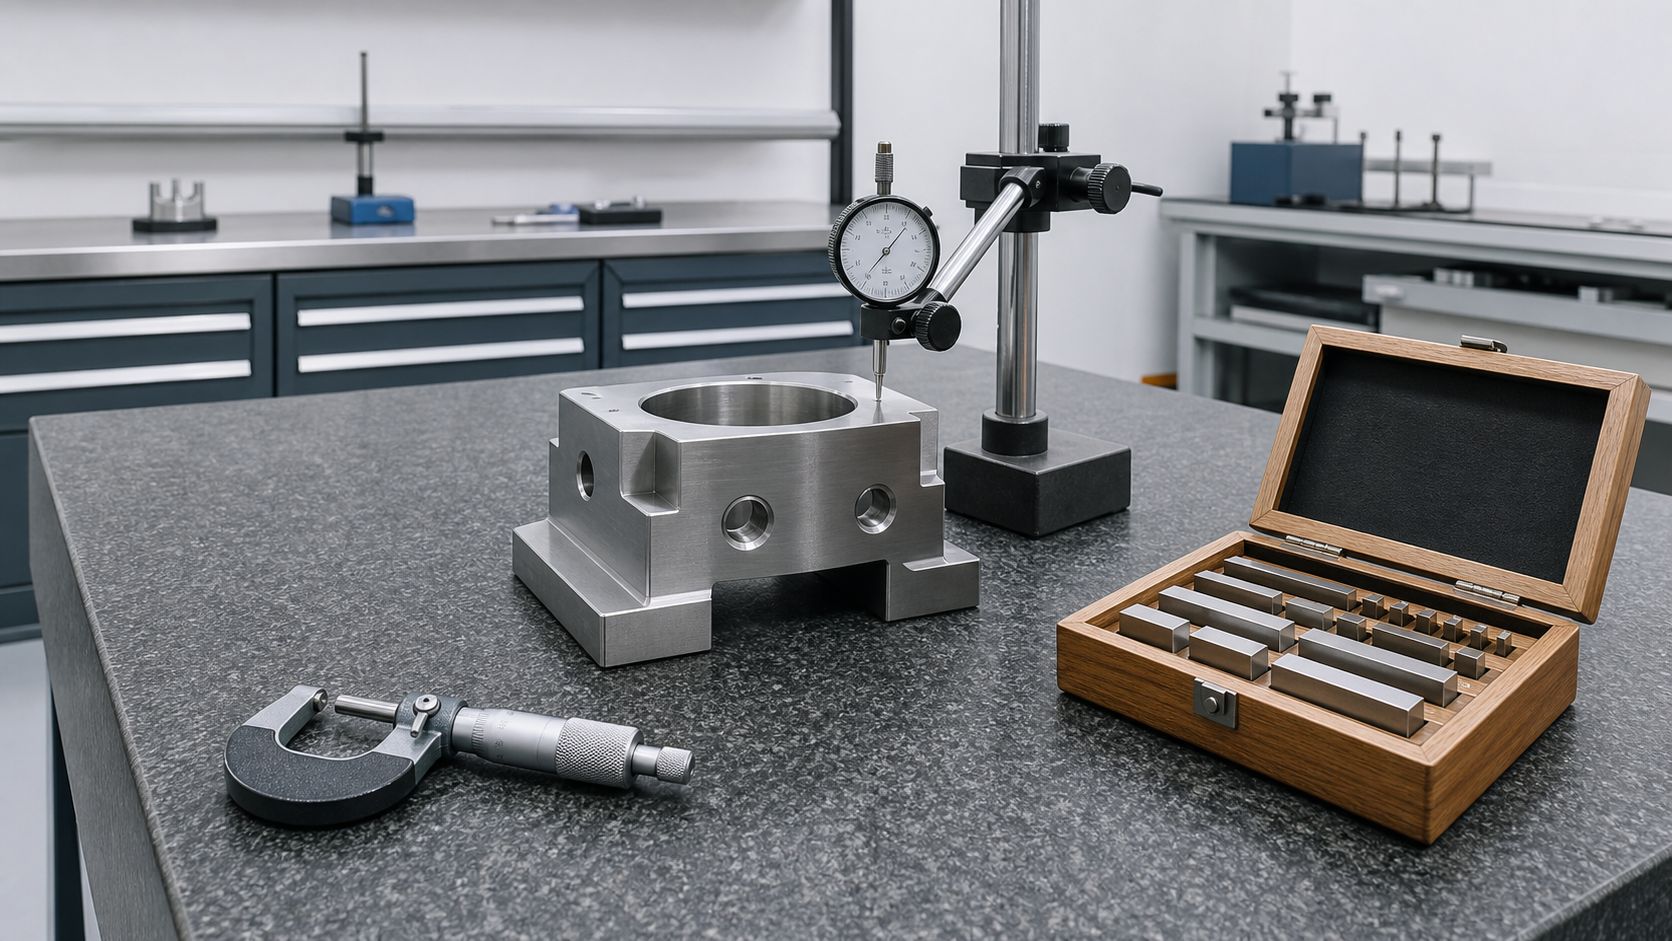
В коммерческих предложениях часто встречается формулировка «точность до 0,02 мм». Звучит убедительно, но сама по себе почти ничего не значит: непонятно, к каким размерам это относится, при каких условиях достигается и что будет с деталью через час работы станка.
Разберём, что такое допуск и квалитет, чем отличаются посадки, зачем нужны допуски формы и расположения, что означает шероховатость и как всё это влияет на стоимость детали.
Материал для тех, кто читает и составляет чертежи, принимает детали и обсуждает с производством, что действительно критично, а что можно сделать проще и дешевле.
Почему точных размеров не бывает
Идеального размера не существует физически. Любая обработка даёт разброс: инструмент изнашивается, деталь нагревается, система отжимается под нагрузкой, каждая установка чуть отличается от предыдущей.
Поэтому конструктор указывает не размер, а диапазон, в котором деталь считается годной. Этот диапазон и есть допуск.
Отсюда правило, которое переворачивает привычную логику: задача производства не «сделать точно», а «попасть в заданный диапазон». А задача конструктора — назначить такой диапазон, при котором изделие работает, и не уже.
Допуск и предельные размеры
Допуск записывается двумя способами.
- Отклонениями: например, размер с плюсовым и минусовым допуском. Наглядно и понятно без справочника.
- Квалитетом: буквенно-цифровое обозначение, в котором зашифрован диапазон, зависящий от номинального размера.
Вторая форма компактнее и учитывает важную вещь: для крупных размеров тот же допуск в абсолютных величинах достигается сложнее. Поэтому квалитет задаёт не фиксированное число, а величину, растущую вместе с размером.
Практический ориентир по достижимости:
| Уровень точности | Чем получают | Где применяется |
|---|---|---|
| Грубый | Резка, сварка, черновая обработка | Габариты, необрабатываемые поверхности |
| Средний | Чистовое точение и фрезерование | Большинство размеров обычных деталей |
| Повышенный | Чистовая обработка на ЧПУ, развёртывание | Сопрягаемые поверхности, посадочные места |
| Высокий | Шлифование, доводка | Направляющие, валы под подшипники, формообразующие поверхности |
Каждый переход на уровень выше добавляет операции и время. Именно поэтому жёсткий допуск, проставленный «на всякий случай», напрямую превращается в стоимость.
Посадки: как детали работают в паре
Отдельный размер сам по себе редко важен. Важно, как две детали сопрягаются.
- С зазором. Вал свободно вращается или перемещается во втулке. Зазор обеспечивает подвижность и место для смазки.
- С натягом. Деталь запрессовывается и держится за счёт упругих сил. Разбирается только с нагревом или прессом.
- Переходная. В зависимости от фактических размеров получается либо небольшой зазор, либо небольшой натяг. Применяется там, где нужна точная центровка при возможности разборки.
Практическое следствие: назначать допуски нужно не каждой детали по отдельности, а паре. Если втулка изготовлена идеально, а вал по свободному допуску, соединение может не работать, хотя формально обе детали годные.
Именно поэтому при заказе важно указывать, что с чем сопрягается. Изготовитель тогда понимает, какие размеры связаны между собой, и какие из них критичны.
Допуски формы и расположения
Размеры — только половина требований. Деталь может иметь идеальные размеры и при этом не работать.
- Плоскостность. Насколько поверхность отличается от идеальной плоскости. Критична для базовых и стыковочных поверхностей.
- Параллельность и перпендикулярность. Взаимное расположение поверхностей. От них зависит, соберётся ли узел.
- Соосность. Совпадение осей отверстий или цилиндрических поверхностей. Определяет работу подвижных пар.
- Позиционный допуск. Точность расположения отверстий относительно баз.
- Биение. Отклонение при вращении, важно для валов и вращающихся деталей.
Для оснастки эти требования часто важнее допусков размера. Плита с правильной толщиной, но непараллельными плоскостями бесполезна: деталь на ней встанет с перекосом, и все размеры уйдут.
Шероховатость
Третья характеристика, которую путают с точностью, хотя это разные вещи.
Шероховатость описывает микронеровности поверхности и обозначается параметром Ra в микрометрах. Чем меньше значение, тем глаже поверхность.
| Способ обработки | Типичная шероховатость | Где применяется |
|---|---|---|
| Черновое точение и фрезерование | Грубая | Необрабатываемые далее поверхности |
| Чистовая обработка | Ra 1,6–3,2 мкм | Большинство рабочих поверхностей |
| Тонкое точение, развёртывание | Ra 0,8–1,6 мкм | Посадочные места |
| Шлифование | Ra 0,4 мкм и ниже | Направляющие, формообразующие поверхности |
| Доводка, полировка | Ниже Ra 0,2 мкм | Поверхности со скольжением, оптика формы |
Шероховатость влияет на трение, износ, налипание материала и усталостную прочность. Для формообразующих поверхностей оснастки она определяет, будет ли изделие сниматься свободно или рваться при съёме.
Что означает «до 0,02 мм» на практике
Вернёмся к исходной формулировке. Она может означать разные вещи:
- допуск на отдельные, самые ответственные размеры;
- точность, достижимую на определённых операциях;
- погрешность измерительного оборудования;
- повторяемость установки детали.
Корректная постановка выглядит иначе: указываются конкретные размеры с конкретными допусками, а также требования к форме, расположению и шероховатости. Общая фраза без привязки к размерам — это про маркетинг, а не про технику.
При обсуждении заказа полезно спрашивать не «какая у вас точность», а «сможете ли вы выдержать вот эти размеры с этими допусками и подтвердить это протоколом измерений».
Как точность влияет на стоимость
Связь нелинейная: каждое ужесточение обходится дороже предыдущего.
- Добавляются операции. Там, где хватало точения, появляется шлифование.
- Растёт время. Чистовые проходы выполняются на малых подачах.
- Требуется другая оснастка. Приспособление должно обеспечивать соответствующую повторяемость.
- Усложняется контроль. Нужны более точные средства измерения и больше замеров.
- Растёт доля брака. Узкий диапазон означает, что часть деталей в него не попадёт.
- Добавляются условия. Температурная стабилизация перед измерением, особые условия хранения.
Практический вывод для заказчика: критичных размеров у детали обычно два-три, и именно им нужны жёсткие допуски. Остальные можно выполнять по свободным без ущерба для работы. Как это встроено в маршрут обработки, разобрано в статье о технологии металлообработки.
Чем и как измеряют
| Инструмент | Что измеряет | Особенности |
|---|---|---|
| Штангенциркуль | Линейные размеры, глубины | Универсален, но ограничен по точности |
| Микрометр | Наружные размеры | Точнее штангенциркуля, требует навыка |
| Нутромер | Внутренние размеры | Нужна настройка по эталону |
| Индикатор | Отклонения, биения | Измеряет разницу, а не абсолютный размер |
| Калибры | Годность без числового значения | Быстро при контроле партии |
| Координатно-измерительная машина | Размеры, форма, расположение | Наиболее полная картина, включая протокол |
Общее правило метрологии: погрешность средства измерения должна быть существенно меньше контролируемого допуска. Измерять размер с допуском в сотые доли штангенциркулем бессмысленно — прибор сам вносит сопоставимую погрешность.
Температура и другие мелочи
Факторы, из-за которых замеры не сходятся, хотя все работали аккуратно.
- Температура детали. Металл расширяется при нагреве. Деталь, только что снятая со станка, имеет другие размеры, чем остывшая.
- Температура помещения. Точные измерения проводят при стабильной температуре, иначе сравнивать результаты бессмысленно.
- Усилие измерения. Слишком сильный нажим микрометром даёт заниженный результат.
- Чистота поверхности. Масло, стружка, заусенец искажают замер.
- Место замера. Деталь не идеальна: в разных сечениях размеры отличаются.
Отсюда практика: при разногласиях о размерах сначала договариваются о методике измерения, а потом сравнивают цифры. Часто выясняется, что спор возник из-за разных условий, а не из-за качества изготовления.
Точность и износ: связь во времени
Деталь изготавливается один раз, а работает годами, и за это время её размеры меняются. Это нужно закладывать при назначении допусков.
Логика простая: если новая деталь изготовлена по верхней границе допуска, а в работе размер растёт из-за износа, запас до предельного состояния будет меньше. Если по нижней — больше.
Отсюда несколько практических приёмов:
- Назначать допуск со смещением в сторону, противоположную направлению износа. Тогда деталь дольше остаётся в рабочем диапазоне.
- Задавать предельный размер для снятия, а не только допуск на изготовление. Механик должен знать, при каком значении изделие пора менять.
- Предусматривать ремонтные размеры. Для оснастки это стандартная практика: после переточки деталь работает в новом размере вместе с подогнанной ответной частью.
Такой подход превращает допуск из формального требования в инструмент управления ресурсом. Подробнее о том, как отслеживать износ по замерам, — в статье про износ пресс-форм.
Кто за что отвечает
Разграничение зон ответственности снимает большую часть споров при приёмке.
| Этап | Заказчик | Изготовитель |
|---|---|---|
| Назначение допусков | Определяет, что критично для работы узла | Указывает, где требования технологически сложны и дороги |
| Выбор метода контроля | Согласовывает, чем и как измеряется | Предлагает адекватные средства измерения |
| Изготовление | — | Соответствие чертежу |
| Измерение | Проверка по согласованной методике | Протокол измерений |
| Разбор расхождений | Предоставляет условия своих замеров | Предоставляет условия своих |
Последняя строка на практике решает большинство конфликтов. Когда обе стороны измеряют в одинаковых условиях и одинаковым инструментом, расхождения обычно исчезают сами.
Как формулировать требования
- Определите функциональные поверхности. Те, которыми деталь сопрягается с другими или формирует продукт.
- Назначьте им допуски исходя из работы узла, а не из привычки.
- Добавьте требования формы и расположения там, где важна геометрия, а не только размер.
- Укажите шероховатость для поверхностей трения, уплотнения и формообразования.
- Остальное оставьте по свободным допускам. Это нормально и экономит деньги.
- Согласуйте метод контроля для критичных размеров.
Разбор типичного чертежа
Посмотрим, как перечисленные требования выглядят вместе на примере обычной втулки.
У такой детали есть наружный диаметр, которым она запрессовывается в корпус, внутренний диаметр, по которому работает вал, торцы и фаски. Требования расставляются так:
- Наружный диаметр — жёсткий допуск, потому что от него зависит натяг в корпусе. Слишком мал — втулка провернётся, слишком велик — корпус треснет при запрессовке.
- Внутренний диаметр — жёсткий допуск и шероховатость: по нему идёт трение.
- Соосность наружной и внутренней поверхностей — обязательное требование, иначе вал получит перекос.
- Длина — свободный допуск, если торец ни с чем не сопрягается.
- Фаски — справочные размеры, точность не нужна.
Итого из пяти групп размеров жёсткие требования нужны трём, причём одно из них — не размер, а допуск расположения. Остальное выполняется по свободным допускам.
Такой разбор полезно проводить для каждой детали перед отправкой на изготовление. Он занимает несколько минут и часто сокращает стоимость заметнее, чем поиск более дешёвого исполнителя.
Накопление погрешностей
Отдельная тема, которая проявляется на сборках.
Каждая деталь изготовлена в пределах своего допуска. Но когда несколько деталей собираются в узел, их отклонения складываются. Если все детали оказались у верхней границы, суммарное отклонение может выйти за пределы работоспособности узла, хотя формально каждая годная.
Что с этим делают:
- Размерный анализ на этапе проектирования: считают, как складываются допуски в цепочке.
- Компенсаторы: одна деталь в узле делается регулируемой или подгоняемой по месту.
- Селективная сборка: детали сортируют по фактическим размерам и подбирают в пары.
- Ужесточение допусков на критичных элементах цепочки, если другие способы не подходят.
Для заказчика это означает простую вещь: если изделие состоит из нескольких деталей, изготавливать их лучше у одного исполнителя и одной партией. Тогда контроль ведётся не по отдельным деталям, а по собранному узлу.
Частые вопросы
Что такое свободные допуски?
Это значения, которые применяются к размерам без явно указанного допуска. Они шире рабочих и рассчитаны на обычную обработку без специальных мер. Для габаритов и некритичных элементов этого достаточно, для сопрягаемых поверхностей допуск указывают явно.
Можно ли требовать высокую точность на всех размерах?
Технически можно, экономически бессмысленно. Стоимость вырастет кратно, а работа узла не улучшится: большинство размеров детали ни с чем не сопрягается.
Что делать, если допуск не указан?
Применяются свободные допуски, принятые для соответствующего класса точности. Это допустимо для некритичных размеров, но для сопрягаемых поверхностей лучше указывать явно.
Почему деталь прошла контроль, но не встала в узел?
Чаще всего из-за отклонений формы и расположения, которые не контролировались. Размеры в допуске, а плоскости непараллельны или отверстия смещены относительно базы.
Почему два исполнителя дают разную цену на одну деталь?
Часто из-за разного прочтения требований. Один закладывает шлифование всех указанных поверхностей, другой считает, что чистового точения достаточно. Поэтому при сравнении предложений полезно уточнять не только цену, но и то, какими операциями будут получены критичные размеры.
Нужен ли протокол измерений?
Для ответственных деталей — да. Он подтверждает годность при приёмке и служит точкой отсчёта: через год по нему видно, насколько изменилась геометрия в процессе эксплуатации.
Нужна деталь с гарантированной точностью?
ООО «ТД Рекера» изготавливает детали и оснастку с допусками до сотых долей миллиметра, а на шлифованных поверхностях — точнее. Геометрию контролируем на координатно-измерительной машине и передаём протокол измерений. Разберём чертёж и подскажем, где требования избыточны, а где их не хватает. Пришлите чертёж — посчитаем: металлообработка по чертежам.