


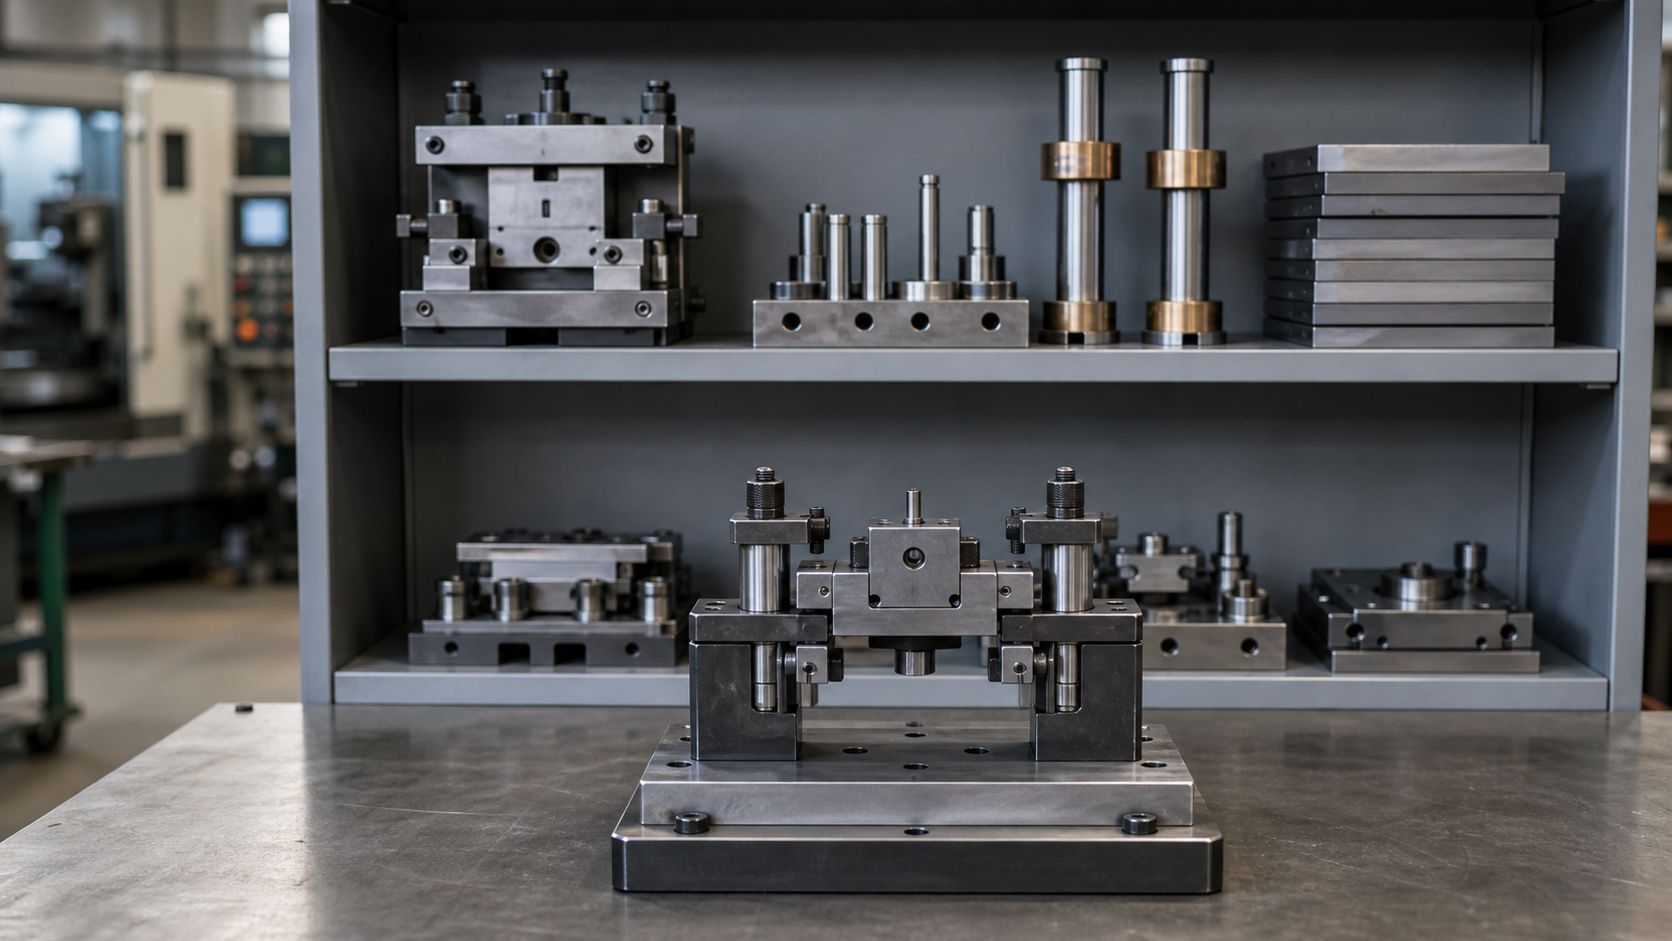
Слово «оснастка» звучит на любом производстве, но если попросить нескольких человек объяснить, что это такое, ответы разойдутся. Кто-то назовёт оснасткой приспособление на станке, кто-то — пресс-форму, кто-то вообще весь инструмент в цеху. Путаница безобидна ровно до того момента, пока дело не доходит до закупки, учёта или спора с подрядчиком о том, что именно входит в заказ.
Разберём по порядку: что такое технологическая оснастка простыми словами, что к ней относится, а что нет, какие бывают виды, из чего она состоит и почему на неё вообще тратят деньги, если деталь вроде бы можно выточить и без неё.
Статья рассчитана и на технолога, которому нужно свести терминологию к общему знаменателю, и на снабженца или руководителя, который принимает решение о закупке и хочет понимать, за что платит.
Что такое технологическая оснастка простыми словами
Технологическая оснастка — это средства производства, которые дополняют оборудование и нужны для выполнения конкретной операции над конкретной деталью. Станок умеет вращать шпиндель и перемещать инструмент, но он не знает, как именно закрепить вашу деталь, где у неё базовые поверхности и в каком положении её сверлить. Всё это задаёт оснастка.
Отсюда простое определение: если приспособление нужно для работы станка вообще — это часть оборудования, а если оно нужно для обработки определённой детали или группы деталей — это оснастка. Универсальные тиски, которые стоят на фрезерном столе годами, ближе к оборудованию. Кондуктор, который используется только для сверления одной крышки, — однозначно оснастка.
Второе свойство оснастки — она расходуется. Не так быстро, как режущий инструмент, но и не бесконечно: рабочие поверхности изнашиваются, посадки разбиваются, точность уходит. Поэтому оснастку планируют как ресурс с конечным сроком службы, а не как разовую покупку.
Что относится к технологической оснастке, а что нет
Самый частый вопрос — где проходит граница между оборудованием, оснасткой и инструментом. Формально технологической оснасткой являются средства технологического оснащения, которые дополняют оборудование для выполнения определённой части технологического процесса. На практике удобнее держать в голове такую таблицу.
| Группа | Что это | Примеры | Признак |
|---|---|---|---|
| Оборудование | Машины, которые выполняют работу | Токарный станок, пресс, экструдер, термопечь | Работает с разными деталями, стоит на балансе как основное средство |
| Технологическая оснастка | То, что настраивает оборудование под конкретную деталь | Приспособления, кондукторы, матрицы, пуансоны, направляющие колонки, опорные плиты, толкатели, фиксаторы | Привязана к детали или группе деталей, изнашивается, меняется |
| Режущий инструмент | То, что непосредственно снимает металл | Фрезы, свёрла, резцы, метчики, шлифовальные круги | Расходуется быстро, покупается по каталогу |
| Мерительный инструмент | То, чем контролируют результат | Штангенциркуль, микрометр, калибры, шаблоны | Не участвует в обработке, подлежит поверке |
Отдельная сложность: некоторые изделия попадают в две категории сразу. Калибр-пробка — это мерительный инструмент, но изготавливается он как оснастка, по чертежу и с жёсткими допусками. Пресс-форма — это оснастка, но для литейного участка она фактически задаёт всю продукцию. Поэтому в спорных случаях ориентируйтесь не на название, а на вопрос: привязано ли изделие к конкретной детали и изнашивается ли оно в работе.
Виды технологической оснастки
Классифицировать оснастку можно по разным признакам, и на практике используют два: по назначению и по степени специализации.
По назначению
- Станочные приспособления — устанавливают и закрепляют деталь на станке: тиски со сменными губками, планшайбы, кулачки, подкладные плиты, спутники.
- Формообразующая оснастка — придаёт изделию форму: матрицы, пуансоны, пресс-формы, формовочные рамки, мундштуки. В кирпичном и бетонном производстве это основная группа.
- Кондукторы и шаблоны — задают положение отверстий и контуров без разметки.
- Сборочная оснастка — стапели, сборочные плиты, ложементы, которые держат узел в правильном положении при сборке или сварке.
- Контрольная оснастка — приспособления, в которых деталь проверяют: контрольные плиты, калибры, шаблоны профиля.
- Вспомогательная оснастка — тара, ложементы для транспортировки, поворотные столы, кантователи.
По степени специализации
Это деление напрямую влияет на стоимость и на то, окупится ли изделие.
- Универсальная — подходит для широкой номенклатуры: обычные тиски, трёхкулачковый патрон, магнитная плита. Дешевле всего в пересчёте на деталь, но требует времени на выверку при каждой переналадке.
- Специализированная — рассчитана на группу однотипных деталей: например, приспособление под все втулки определённого диапазона диаметров. Компромисс между гибкостью и скоростью.
- Специальная — сделана под одну деталь и одну операцию. Самая дорогая в изготовлении и самая быстрая в работе: деталь ставится в единственно возможное положение и сразу зажимается.
Есть и промежуточный вариант — универсально-сборная оснастка, когда приспособление собирают из стандартных элементов на базовой плите с сеткой пазов и отверстий. Для опытного производства и мелких серий это часто оптимальный путь: комплект элементов покупается один раз, а конфигурация меняется под задачу.
Устройство: из каких элементов состоит приспособление
Любое станочное приспособление, каким бы сложным оно ни выглядело, состоит из четырёх групп элементов. Понимание этой структуры помогает читать чертёж оснастки и грамотно ставить задачу изготовителю.
- Установочные элементы — опоры, призмы, пальцы, на которые ложится деталь. Именно они определяют базирование, то есть положение детали относительно инструмента.
- Зажимные элементы — прихваты, винты, эксцентрики, пневмо- и гидроцилиндры. Их задача — удержать деталь без деформации: перетянутый зажим на тонкостенной детали даёт брак ничуть не хуже, чем недотянутый.
- Направляющие элементы — кондукторные втулки, направляющие колонки, копиры. Они задают траекторию инструмента.
- Корпус — основание, которое связывает всё вместе и передаёт нагрузку на стол станка. От жёсткости корпуса зависит, сохранится ли точность под нагрузкой.
Ключевой принцип, на котором строится базирование, — правило шести точек: чтобы полностью определить положение детали в пространстве, нужно лишить её шести степеней свободы. На практике это означает, что деталь должна опираться на три точки в основной плоскости, две — в направляющей и одну — в упорной. Нарушение этого правила — самая частая причина того, что размеры «плавают» от детали к детали при исправном станке и хорошем инструменте.
Зачем нужна оснастка: что она даёт производству
Оснастка не делает деталь сама по себе. Она решает четыре задачи, каждая из которых имеет денежное выражение.
- Повторяемость. Деталь ставится в одно и то же положение, поэтому вторая и двухсотая выходят одинаковыми. Без приспособления повторяемость держится на квалификации оператора и на времени, которое он тратит на выверку.
- Скорость. Установка детали в приспособление занимает секунды вместо минут выверки по индикатору. На партии в несколько сотен штук это часы сэкономленного времени.
- Точность. Оснастка позволяет держать допуски, которые вручную недостижимы: положение отверстий по координатам, соосность, параллельность плоскостей.
- Снижение требований к исполнителю. С хорошим приспособлением операцию выполнит рабочий средней квалификации, а не только универсал с тридцатилетним стажем.
Простой ориентир для расчёта: оснастка окупается, когда экономия времени на партии, умноженная на стоимость станко-часа, превышает стоимость изготовления приспособления. Для партии в 20 деталей приспособление обычно не окупается, для 200 — почти всегда окупается, а для непрерывного производства вопрос вообще не стоит: там оснастка является частью технологии.
Материалы и ресурс
Материал оснастки выбирают не «по максимуму твёрдости», а под условия работы. Более твёрдый металл дороже, хуже обрабатывается и хуже переносит ударные нагрузки: закалённая до высокой твёрдости деталь может расколоться там, где вязкая улучшенная сталь просто помнётся.
| Материал | Где применяется | Что даёт |
|---|---|---|
| Сталь 45 | Корпуса, плиты, детали с умеренной нагрузкой | Дёшево, хорошо обрабатывается, принимает закалку рабочих поверхностей |
| Сталь 40Х | Нагруженные элементы, работа в несколько смен | Выше прочность и стойкость к истиранию при той же технологичности |
| Инструментальные стали (9ХС, У8 и аналоги) | Формообразующие и режущие поверхности | Высокая твёрдость после закалки, держит геометрию при абразивном износе |
| Бронза, антифрикционные сплавы | Втулки, скользящие пары | Работа по стали без задиров, меньше износ ответной детали |
| Чугун | Массивные корпуса и плиты | Гасит вибрацию, стабилен по размерам |
| Техническая керамика, износостойкие наплавки | Зоны сильного абразива | Ресурс в разы выше стального, оправдан при больших объёмах |
Ресурс оснастки измеряют не в месяцах, а в наработке: числе циклов, деталей или тонн переработанной массы. Единой цифры не существует даже для одинаковых изделий, потому что износ зависит от абразивности материала, режимов и качества обслуживания. Практический подход — вести журнал: дата установки, наработка, причина снятия. За несколько циклов замены накапливается собственная статистика, по которой закупку можно планировать заранее, а не по факту остановки.
Хорошо спроектированное приспособление ремонтопригодно: рабочие поверхности имеют припуск на переточку, изнашиваемые элементы сделаны сменными, а посадочные места можно восстановить. Это заметно дешевле, чем менять изделие целиком. Подробнее о материалах и ресурсе конкретных изделий — в разделе комплектующих для производственных линий.
Типичные ошибки при заказе
Эти ошибки повторяются из раза в раз и стоят дороже, чем сама оснастка.
- Не указаны условия работы. В задании есть размеры, но нет ни нагрузки, ни температуры, ни абразивности среды. Изготовитель выберет материал наугад, и ресурс окажется случайным.
- Копирование изношенного образца один в один. Если снять размеры со старой детали без анализа, выработка перейдёт в новое изделие, и дефекты вернутся через неделю.
- Экономия на корпусе. Лёгкое основание дешевле, но оно «дышит» под нагрузкой, и точность теряется несмотря на идеальные рабочие элементы.
- Замена одной детали из пары. Новая колонка в изношенной втулке получает неравномерный износ и выхаживает меньше расчётного.
- Нет запаса. Ходовая позиция без дубля на складе рано или поздно останавливает участок, и срочное изготовление обходится дороже планового.
- Оснастка без документации. Изделие есть, чертежа нет. Повторный заказ превращается в отдельный проект, а поставщик становится незаменимым.
Учёт и обслуживание
На предприятиях, где оснастки много, её ведут как отдельную группу активов. Минимальный набор, который окупается почти сразу:
- маркировка каждого изделия и привязка к чертежу;
- журнал наработки с датами установки и снятия;
- периодический замер критичных размеров, а не только контроль по факту брака;
- хранение в условиях, исключающих коррозию и механические повреждения рабочих поверхностей;
- архив документации: чертежи, 3D-модели, управляющие программы.
Последний пункт часто недооценивают. Пока документация есть, любое изделие можно повторить у любого подрядчика. Как только она теряется, восстановление начинается с обмера образца — а это лишние сроки и риск, что вместе с геометрией скопируется и накопленный износ.
Кто отвечает за оснастку на предприятии
В небольших цехах оснасткой занимается тот же технолог, что пишет маршруты, и это нормально, пока номенклатура невелика. С ростом производства ответственность обычно разделяют: технолог определяет, какое приспособление нужно и с какими допусками, служба главного механика отвечает за состояние и своевременную замену, снабжение — за сроки поставки и запас. Чем чётче разведены эти роли, тем реже возникает ситуация, когда изношенное изделие доживает до аварии просто потому, что за него формально никто не отвечал.
Отдельно стоит договориться, кто принимает решение о ремонте. Это решение техническое, а не закупочное: сравнивать нужно не цену переточки и цену нового изделия, а остаточный ресурс после восстановления и стоимость простоя, если восстановленная деталь не доживёт до планового срока.
Частые вопросы
Чем технологическая оснастка отличается от оборудования?
Оборудование выполняет работу и обслуживает разные детали, оснастка настраивает его под конкретную деталь или группу деталей. Станок остаётся на месте годами, приспособления к нему меняются под каждую задачу и изнашиваются в процессе.
Относится ли пресс-форма к технологической оснастке?
Да, это формообразующая оснастка — она придаёт изделию форму. По конструкции и требованиям к точности пресс-форма ближе всего к специальной оснастке: делается под один продукт, стоит дороже универсальных решений и окупается объёмом выпуска.
Что выгоднее — универсальное приспособление или специальное?
Считать нужно на партию. Универсальное дешевле, но требует времени на выверку при каждой установке. Специальное дороже в изготовлении, зато ставит деталь в положение за секунды. Переломная точка обычно лежит в районе нескольких десятков деталей в партии и зависит от стоимости станко-часа.
Как понять, что оснастку пора менять?
По размерам детали и по замерам самого изделия, а не по внешнему виду. Тревожные признаки: размеры уходят при неизменных настройках оборудования, появился разброс внутри партии, выросло усилие установки или возник заметный люфт. Если износ в пределах припуска на переточку, изделие обычно восстанавливают.
Нужна оснастка под ваш процесс?
ООО «ТД Рекера» проектирует и изготавливает приспособления, формообразующие детали и комплектующие производственных линий по чертежам заказчика или по образцу изношенного изделия. Материал и термообработку подбираем под условия работы, геометрию контролируем на координатно-измерительной машине, документация остаётся у вас. Опишите задачу и оборудование — посмотрим, что подойдёт, и посчитаем стоимость: изготовление оснастки.