


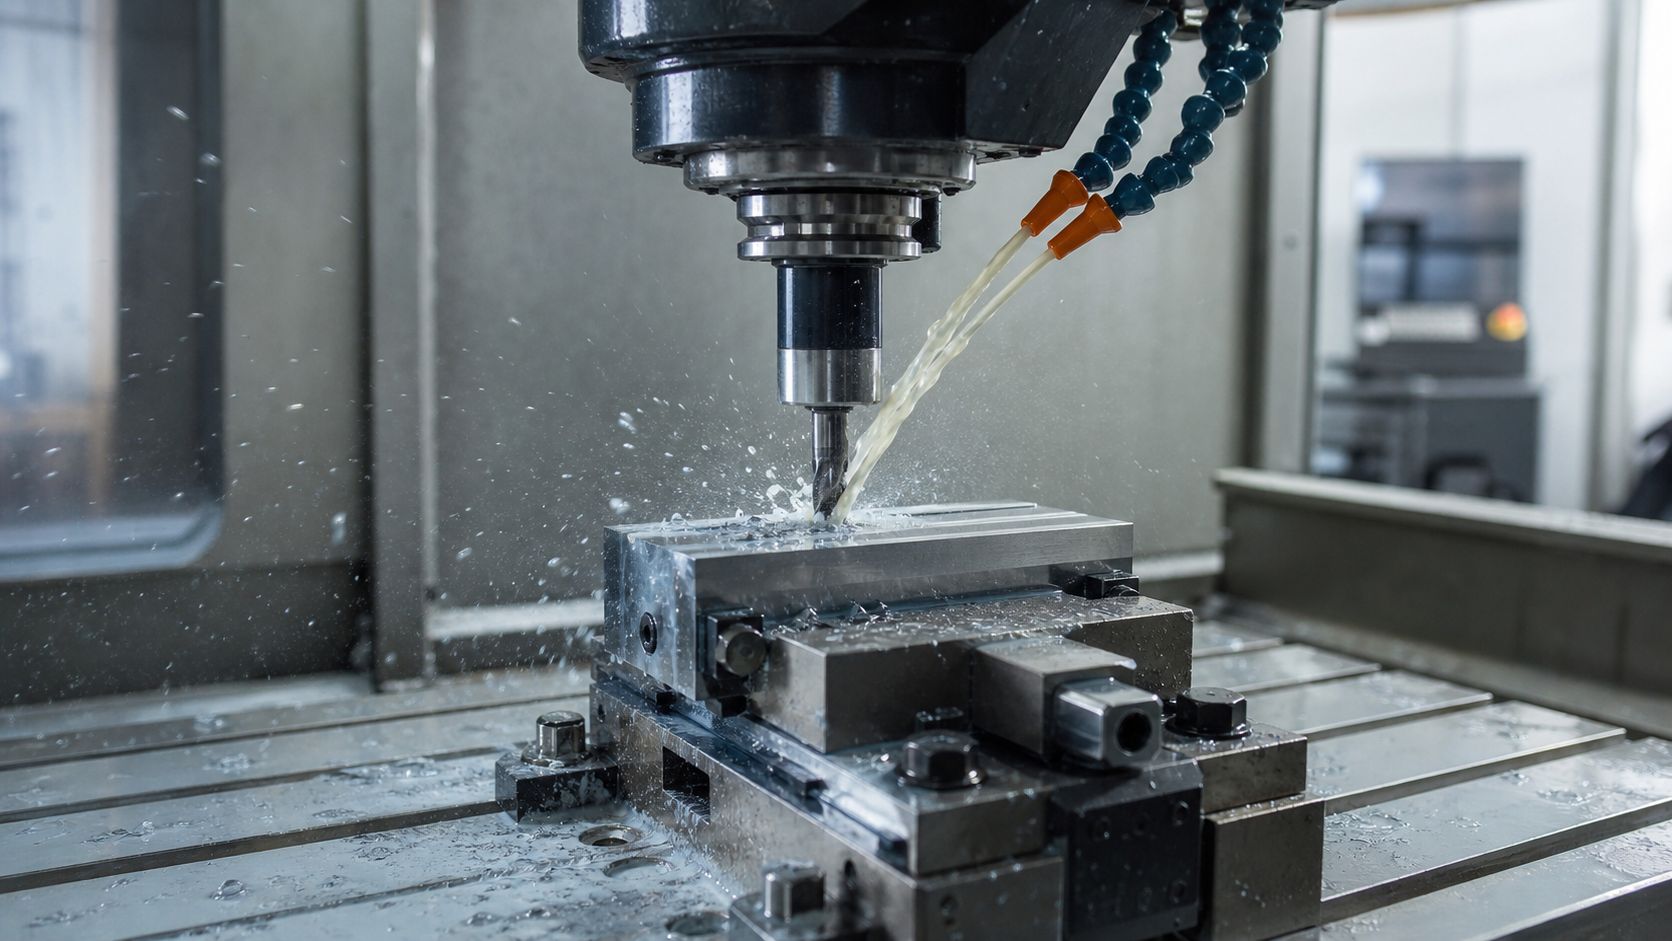
Между чертежом и готовой деталью лежит маршрут — последовательность операций, которую технолог выстраивает до того, как в цеху включат первый станок. От этого маршрута зависит и цена, и срок, и то, будет ли деталь работать так, как задумал конструктор.
Разберём технологию металлообработки по шагам: как выбирают заготовку, зачем нужны черновые и чистовые операции, почему термообработка стоит в середине, а не в конце, что такое базирование и где чаще всего теряется точность.
Материал для тех, кто заказывает детали и хочет понимать, из чего складывается счёт и срок, а также для начинающих технологов, которым нужно выстроить маршрут самостоятельно.
Что такое технологический маршрут
Маршрут — это план превращения заготовки в деталь. В нём указано, какие операции выполняются, в каком порядке, на каком оборудовании, с каких баз и с какими припусками.
Логика маршрута строится на двух принципах. Первый: каждая следующая операция не должна разрушать результат предыдущей. Второй: точность растёт постепенно, от грубой обработки к финишной, а не достигается сразу.
Отсюда типовая последовательность: заготовка, черновая обработка, снятие напряжений, чистовая обработка, термообработка, финишные операции, контроль. Конкретный набор меняется, но порядок остаётся.
Шаг 1. Выбор заготовки
С заготовки начинается экономика детали. Вариантов несколько.
| Вид заготовки | Когда выбирают | Особенности |
|---|---|---|
| Прокат (круг, лист, полоса) | Единичные детали и мелкие партии | Доступен, но много металла уходит в стружку |
| Поковка | Нагруженные детали, крупные сечения | Волокна следуют форме детали, выше прочность |
| Отливка | Сложная форма, серия | Меньше обработки, но нужна модельная оснастка |
| Сварная заготовка | Крупные корпуса и рамы | Экономит металл, но вносит напряжения |
| Резка листа | Плоские детали | Быстро, контур получается сразу |
Правило простое: чем ближе форма заготовки к форме детали, тем меньше работы. Но приближение стоит денег — либо оснастки, либо более дорогой заготовки. Поэтому на единичных изделиях выигрывает прокат, а на сериях считают литьё и штамповку.
Шаг 2. Черновая обработка
Задача — снять основную массу металла быстро и без претензий к точности. Работают на больших подачах и глубинах резания, инструментом, рассчитанным на нагрузку.
Главное решение здесь — величина припуска, который остаётся на последующие операции. Слишком маленький припуск не позволит исправить деформации после термообработки, слишком большой добавит времени на финишных операциях, где съём металла идёт медленно.
Второй момент — черновая обработка высвобождает внутренние напряжения, накопленные в заготовке. Деталь после неё может повести. Для ответственных изделий именно поэтому между черновой и чистовой обработкой ставят отдых или отжиг.
Шаг 3. Снятие напряжений
Операция, которую охотно пропускают ради экономии, и потом удивляются, почему деталь ушла из размеров через неделю после изготовления.
Металл в прокате и поковке напряжён неравномерно. Пока деталь целая, напряжения уравновешены. Как только снимается часть металла, равновесие нарушается, и деталь деформируется — иногда сразу, иногда постепенно.
Отжиг для снятия напряжений возвращает металлу спокойное состояние. Для точных и ответственных деталей это обязательный шаг, для простых — избыточный.
Шаг 4. Чистовая обработка
Выводятся окончательные размеры всех поверхностей, кроме тех, что будут обрабатываться после термообработки.
Здесь решается вопрос базирования: от каких поверхностей отсчитываются размеры. Общее правило — держать одну базу на всём маршруте и по возможности совмещать технологическую базу с конструкторской, то есть с той поверхностью, от которой размеры проставлены в чертеже.
Когда базы меняются от операции к операции, погрешности складываются. Деталь может быть изготовлена аккуратно на каждой операции и всё равно не собраться в узел.
Шаг 5. Термообработка
Форма уже почти готова, теперь меняются свойства металла.
- Закалка с отпуском — твёрдость рабочих поверхностей при контролируемой хрупкости.
- Улучшение — вязкая прочная сердцевина для нагруженных деталей.
- Цементация — твёрдый поверхностный слой при мягкой середине.
- Азотирование — твёрдая поверхность с минимальными деформациями, но дольше и дороже.
Ключевое следствие для маршрута: после термообработки деталь меняет размеры. Величина поводки зависит от марки, формы и режима, и предсказать её точно нельзя — можно только заложить припуск. Именно поэтому финишные операции идут после термички, а не до неё.
Шаг 6. Финишные операции
Закалённую сталь резцом уже не возьмёшь, поэтому в ход идут шлифование, доводка и электроэрозия.
- Шлифование выводит размер и даёт чистоту поверхности: типично до Ra 0,4 мкм и точность в тысячных долях.
- Доводка и полировка применяются там, где чистота поверхности влияет на работу: формообразующие поверхности, скользящие пары.
- Электроэрозия решает то, что недоступно резанию: узкие пазы, острые внутренние углы, глухие полости в твёрдом металле.
Это самая трудоёмкая часть маршрута и главный вклад в стоимость точных деталей. Ускорить её без потери качества нельзя.
Шаг 7. Контроль
Контроль встроен в маршрут, а не стоит только в конце. Промежуточные точки: припуски после черновой обработки, твёрдость и поводка после термички, критичные размеры после финишных операций.
Инструмент зависит от требований: от штангенциркуля и микрометра до координатно-измерительной машины, которая даёт и размеры, и отклонения формы и расположения.
Для ответственных деталей результаты оформляют протоколом. Он нужен не только для приёмки: это точка отсчёта, с которой сравнивают состояние изделия после месяцев работы.
Базирование: правило шести точек
Базирование — это то, как деталь устанавливается относительно инструмента. Тема кажется теоретической ровно до первого случая, когда размеры «плавают» при исправном станке.
Деталь в пространстве имеет шесть степеней свободы: три перемещения вдоль осей и три поворота вокруг них. Чтобы её положение было определено однозначно, все шесть нужно ограничить. Классическая схема: три точки задают основную плоскость, две — направляющую, одна — упорную.
Что происходит при нарушении этой схемы:
- Недостаточное базирование. Деталь имеет свободу, и каждая установка получается чуть иной. Размеры в партии расходятся.
- Избыточное базирование. Опор больше, чем нужно, и деталь опирается не на все сразу: она «качается» или деформируется при зажиме.
- Грязная база. Стружка или заусенец под опорой сдвигают деталь на десятые доли миллиметра — этого достаточно, чтобы выйти из допуска.
Практический вывод: базовые поверхности обрабатывают в первую очередь и берегут в течение всего маршрута. Если базу повредили, восстановить точность последующих операций уже нельзя.
Припуски: сколько металла оставлять
Припуск — это слой металла, который снимется на следующей операции. Его величина не берётся произвольно: она рассчитывается из погрешностей предыдущего этапа и ожидаемых деформаций.
На что закладывают припуск:
- погрешности предыдущей обработки и базирования;
- дефектный слой заготовки: окалина, обезуглероженный слой у поковки;
- деформации после снятия напряжений;
- поводку после термообработки — обычно самая крупная составляющая;
- износ инструмента в процессе обработки.
Ошибки в обе стороны обходятся дорого. Слишком маленький припуск означает, что поводку после термички нечем исправить: деталь в брак. Слишком большой — лишние часы на шлифовании, где металл снимается медленно и дорого.
Где теряется точность
Практика показывает, что проблемы концентрируются в нескольких местах.
| Причина | Как проявляется | Что помогает |
|---|---|---|
| Смена баз между операциями | Размеры в допуске, а узел не собирается | Единая база на маршруте |
| Финиш до термообработки | Размер уходит после закалки | Правильный порядок операций |
| Недостаточный припуск | Поводку нечем исправить | Расчёт припуска под режим термички |
| Деформация при зажиме | Деталь возвращает форму после снятия | Распределённый зажим, мягкие губки |
| Температура при измерении | Разные результаты замеров | Выдержка детали перед контролем |
| Стружка на базах | Деталь встаёт с зазором | Очистка, конструкция приспособления |
Что влияет на срок изготовления
- Наличие документации. По готовому чертежу работа начинается сразу, без него — с обмера и согласования.
- Доступность материала. Ходовой сортамент есть всегда, редкий ждут неделями.
- Термообработка. Выполняется партиями и плохо сжимается по времени.
- Сложность геометрии. Число установов и операций напрямую переходит в срок.
- Требуемая точность. Каждый шаг ужесточения допуска добавляет операции контроля и доводки.
- Загрузка производства. Срочные заказы ставят вне очереди, но это всегда сдвиг других работ.
Заказчик реально влияет на первые два пункта и на пятый. Полные исходные данные, согласие на равноценный аналог материала и разумные допуски сокращают срок заметнее, чем просьба поторопиться.
Как удешевить деталь, не потеряв качество
- Снять лишние допуски. Жёсткие требования нужны двум-трём сопрягаемым поверхностям, а не всем размерам подряд.
- Заменить внутренние острые углы радиусами под стандартную фрезу: иначе потребуется электроэрозия.
- Уменьшить число установов. Перепроектировать деталь так, чтобы её можно было обработать с меньшего числа сторон.
- Отказаться от шлифования там, где хватает чистового точения.
- Разделить сложную деталь на две простые, если сборка допустима: иногда это дешевле цельной.
- Заказывать партией. Технологическая подготовка делается один раз и распределяется на все изделия.
Все эти решения принимаются до запуска. После того как деталь изготовлена, менять что-либо поздно, поэтому чертёж полезно обсуждать с изготовителем заранее — детали такого разговора разобраны в статье о видах металлообработки.
Роль оснастки в маршруте
На партиях к маршруту добавляется отдельная ветка — изготовление приспособлений. Они обеспечивают одинаковую установку детали на каждой операции и убирают выверку.
Решение о том, делать приспособление или обойтись универсальной оснасткой, принимается по тиражу и требуемой точности. Логика расчёта разобрана в статье про универсальную и специальную оснастку, а сам процесс изготовления — в материале о производстве оснастки.
Единичное и серийное производство: разные маршруты
Один и тот же чертёж при разном тираже превращается в разные маршруты, и это нормально.
| Что различается | Единичное изделие | Серия |
|---|---|---|
| Оснастка | Универсальная, выверка по индикатору | Специальные приспособления под деталь |
| Подготовка программ | Минимальная, иногда работа на универсальных станках | Детальная проработка, оптимизация траекторий |
| Заготовка | Прокат с большим припуском | Поковка или литьё, ближе к форме детали |
| Контроль | Сплошной, каждая деталь | Выборочный плюс контроль настройки |
| Себестоимость | Высокая доля подготовки | Подготовка распределяется на партию |
Практическое следствие для заказчика: если планируются повторные заказы, об этом стоит сказать сразу. Технолог выстроит маршрут иначе — с расчётом на повторяемость, с сохранением программ и приспособлений. Тогда вторая партия обойдётся заметно дешевле первой, а не будет изготавливаться заново с нуля.
Что остаётся после изготовления
Помимо самой детали, в результате работы появляются активы, о которых редко думают в момент заказа.
- Управляющие программы. Проверенные на реальной детали, они позволяют повторить заказ быстрее и без риска.
- Приспособления. Если они изготавливались, повторный запуск не требует новой оснастки.
- Отработанный маршрут. Известно, какие припуски и режимы дают нужный результат именно на этой детали.
- Протоколы измерений. Фиксируют, какой деталь была изначально.
- Документация, если она выпускалась в процессе.
Всё это имеет смысл оговорить заранее: у кого хранится, кому принадлежит, можно ли передать другому исполнителю. Предприятие, которое держит документацию и историю у себя, свободно в выборе подрядчика; предприятие, у которого этого нет, привязано к тому, кто делал деталь в прошлый раз.
Частые вопросы
Почему нельзя закалить деталь после финишной обработки?
Можно, но размеры после этого уйдут: при закалке деталь ведёт, и величина деформации зависит от формы и режима. Поэтому в размер выводят уже закалённую деталь, шлифованием.
Зачем нужен припуск, если станок точный?
Точность станка не отменяет деформаций. Припуск компенсирует поводку после термообработки, освобождение внутренних напряжений и погрешности предыдущих операций.
Можно ли сделать деталь за один установ?
На многоосевом оборудовании часто да, и это лучший вариант: меньше накопленной погрешности. Но не всегда: деталь должна быть доступна инструменту со всех обрабатываемых сторон и надёжно закреплена.
Почему одна и та же деталь у разных исполнителей стоит по-разному?
Чаще всего из-за разных маршрутов. Один закладывает промежуточный отжиг и финишное шлифование, другой обходится чистовым точением. Изделия внешне одинаковые, но ведут себя в работе по-разному. Поэтому сравнивать предложения имеет смысл не только по цене, но и по составу операций.
Что важнее для точности: станок или технолог?
Технолог. Хороший станок при неверном маршруте даст деталь, которая не соберётся в узел, а грамотный маршрут позволяет получить нужную точность даже на среднем оборудовании.
Нужна деталь по чертежу?
ООО «ТД Рекера» выполняет полный цикл механической обработки: от заготовки до финишного шлифования, с термообработкой у проверенных партнёров и доводкой размеров у себя. Разбираем чертёж на технологичность, предлагаем решения, которые снижают стоимость без потери работоспособности, и контролируем геометрию на координатно-измерительной машине. Пришлите чертёж — посчитаем за один рабочий день: металлообработка по чертежам.