


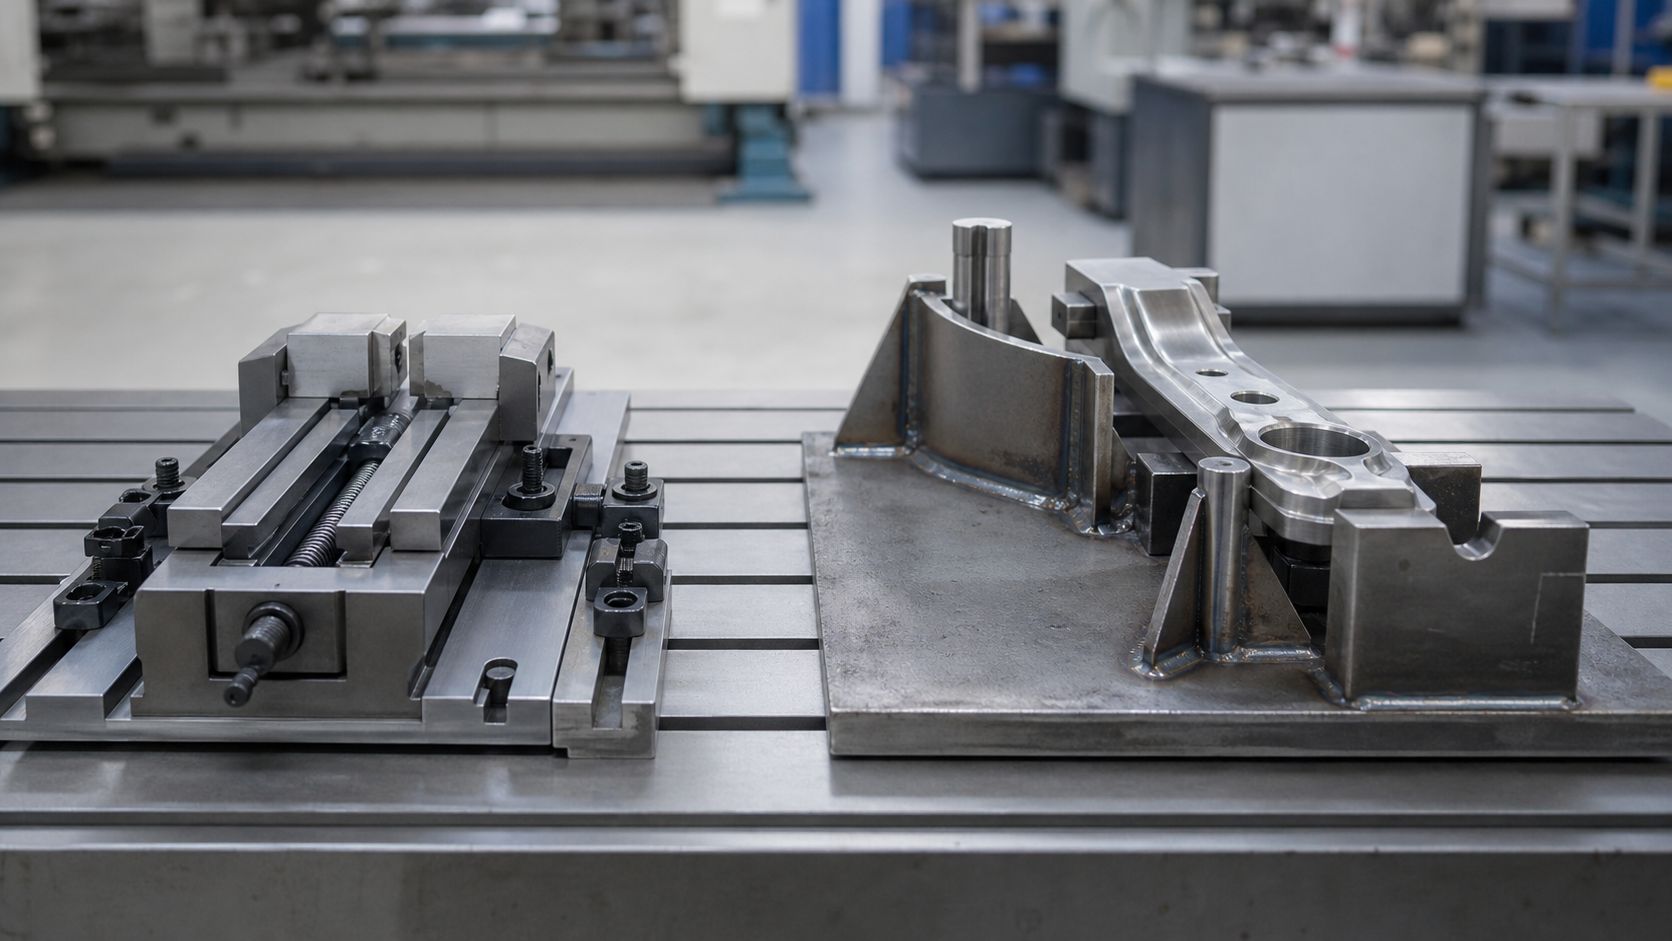
Вопрос «взять универсальное приспособление или заказать специальное» выглядит техническим, но решается он деньгами. Универсальное дешевле и доступно сразу, специальное дороже и его нужно ждать — зато оно экономит время на каждой детали. Где проходит граница, зависит от тиража, точности и стоимости часа работы станка.
Разберём три типа оснастки по степени специализации, посчитаем, когда каждый из них окупается, и покажем, какие ошибки в этом расчёте встречаются чаще всего.
Материал пригодится технологам, которые выбирают оснащение под новую деталь, и руководителям, которым нужно понять, почему производство просит денег на приспособление вместо того, чтобы «просто выточить».
Три типа и один промежуточный
Классификация по степени специализации отвечает на вопрос, насколько узко изделие привязано к конкретной детали.
Универсальная оснастка
Рассчитана на широкую номенклатуру: машинные тиски, трёхкулачковый патрон, магнитная плита, угольники, струбцины. Покупается по каталогу, работает годами, подходит почти под любую деталь подходящего размера. Расплата — время: каждую деталь нужно выставить и выверить, а точность установки зависит от квалификации и внимательности оператора.
Специализированная оснастка
Сделана под группу однотипных деталей: например, под все втулки в диапазоне диаметров или под корпуса одного семейства. Переналадка сводится к перестановке упоров или замене сменных губок. Компромисс между гибкостью и скоростью, который хорошо работает при устойчивой номенклатуре.
Специальная оснастка
Проектируется под одну деталь и одну операцию. Деталь физически невозможно поставить неправильно, установка занимает секунды, точность заложена в конструкцию. Самый дорогой вариант, который теряет смысл, как только деталь снимают с производства.
Универсально-сборная оснастка
Промежуточный вариант: приспособление собирается из стандартных элементов на базовой плите с сеткой пазов и отверстий. Комплект элементов покупается один раз, конфигурация меняется под задачу за час-другой. Для опытного производства и мелких серий часто оказывается лучшим решением, хотя по жёсткости уступает цельному корпусу.
Сравнение по ключевым параметрам
| Параметр | Универсальная | Специализированная | Специальная |
|---|---|---|---|
| Стоимость | Минимальная, есть в наличии | Средняя | Высокая, изготавливается под заказ |
| Срок получения | Сразу | Недели | Недели и дольше |
| Время установки детали | Минуты с выверкой | Десятки секунд | Секунды |
| Повторяемость | Зависит от оператора | Хорошая | Максимальная |
| Требования к квалификации | Высокие | Средние | Низкие |
| Гибкость | Любая деталь | Группа деталей | Одна деталь |
| Риск устаревания | Нет | Низкий | Высокий при смене номенклатуры |
Обратите внимание на строку про квалификацию. Это недооценённый фактор: универсальная оснастка перекладывает точность на человека, а специальная — на конструкцию. Там, где кадровый вопрос стоит остро, специальное приспособление окупается быстрее расчётного просто потому, что убирает зависимость от того, кто сегодня в смене.
Как считать окупаемость
Расчёт простой, и для него не нужен экономист. Понадобятся четыре цифры.
- Время установки детали при текущем способе и при работе с приспособлением. Замерьте секундомером, а не по ощущениям: разница обычно больше, чем кажется.
- Тираж — сколько деталей будет обработано за обозримый период, скажем за год.
- Стоимость станко-часа с учётом зарплаты оператора и накладных.
- Стоимость приспособления — цена изготовления плюс проектирование.
Дальше арифметика: экономия времени на одну деталь умножается на тираж, переводится в часы и умножается на стоимость станко-часа. Если результат больше стоимости приспособления, оно окупается за взятый период.
Пример для ориентира. Пусть выверка занимает четыре минуты, а установка в приспособление — тридцать секунд. Экономия три с половиной минуты на деталь. На партии в двести деталей это почти двенадцать часов работы станка. При любой реалистичной стоимости станко-часа простое приспособление такую сумму окупает, а при партии в двадцать деталей — почти наверняка нет.
К прямой экономии времени добавляются два эффекта, которые в расчёт обычно не попадают, но работают в ту же сторону: снижение доли брака из-за ошибок установки и возможность поставить на операцию рабочего более низкой квалификации.
Когда универсальная оснастка не подходит вовсе
Есть ситуации, где выбор определяется не деньгами, а физикой процесса.
- Жёсткий допуск. Если требуется повторяемость в сотых долях по всей партии, ручная выверка её не даст независимо от старательности оператора.
- Сложная форма детали. Когда базовых плоскостей нет, а есть литые поверхности и криволинейные контуры, деталь просто не на что поставить без специального ложемента.
- Тонкостенные детали. Универсальные тиски зажимают в двух точках и деформируют деталь; нужна оснастка, распределяющая усилие.
- Многоместная обработка. Когда за один установ обрабатывают несколько деталей сразу, речь всегда о специальном приспособлении.
- Обработка с нескольких сторон. Если деталь нужно обработать за один установ с четырёх сторон, требуется конструкция, обеспечивающая доступ инструмента.
Когда специальная оснастка — ошибка
Обратная крайность встречается не реже. Специальное приспособление заказывают там, где оно не окупится.
- Разовый заказ. Деталь делается один раз, повторение не планируется — вся стоимость оснастки ложится на единственную партию.
- Нестабильная конструкция изделия. Если чертёж ещё меняется, приспособление устареет раньше, чем окупится.
- Короткий жизненный цикл продукта. Деталь снимут с производства через несколько месяцев — специальная оснастка превратится в металлолом.
- Низкая загрузка. Станок работает одну смену не каждый день: экономия времени в абсолютных числах невелика.
- Есть готовое решение. Иногда задача закрывается стандартными сменными губками или простым упором, а проектируют полноценное приспособление.
Универсальный совет: прежде чем заказывать специальную конструкцию, стоит проверить, нельзя ли обойтись доработкой существующей оснастки — сменными губками, накладками, упорами. Это дешевле на порядок и делается быстрее.
Оснастка и переналадка: скрытая статья затрат
Когда считают экономику приспособления, обычно смотрят на время установки одной детали. Но есть вторая величина, о которой вспоминают реже, — время переналадки при переходе с одной детали на другую.
На производстве с широкой номенклатурой и мелкими партиями переналадки случаются по нескольку раз в смену. Час на каждую — это уже заметная доля рабочего времени, которая никак не отражается в стоимости детали, но съедает мощность участка.
Что сокращает переналадку:
- Единая система крепления. Когда все приспособления садятся на одну базовую плиту с общей схемой отверстий, смена сводится к перестановке.
- Нулевая точка. Приспособление встаёт в заранее известные координаты, и программу не нужно привязывать заново.
- Сменные элементы вместо целых конструкций. Меняются губки или упоры, а корпус остаётся на станке.
- Спутники. Деталь устанавливается вне станка, пока идёт обработка предыдущей.
Всё это удорожает оснастку на старте и окупается не экономией на детали, а ростом доступного времени станка. На загруженном производстве этот эффект обычно больше, чем прямая экономия на установке.
Промежуточный путь: сборные решения
Универсально-сборная оснастка заслуживает отдельного внимания, потому что её незаслуженно редко рассматривают.
Идея в том, что вместо изготовления нового приспособления под каждую деталь предприятие один раз покупает комплект стандартных элементов: базовые плиты с сеткой пазов, упоры, призмы, прихваты, подкладки, крепёж. Под конкретную работу из них собирается нужная конструкция, а после окончания партии элементы возвращаются в комплект.
Где это выигрывает:
- опытное производство и изготовление образцов, где номенклатура непредсказуема;
- мелкие серии от единиц до десятков деталей;
- ремонтные работы, когда деталь нужна срочно и ждать изготовления приспособления нельзя;
- проверка конструкции будущего специального приспособления перед тем, как вкладываться в его изготовление.
Ограничения тоже есть. Сборная конструкция менее жёсткая, чем цельная, поэтому на тяжёлых режимах резания она проигрывает. И сборка требует времени и понимания базирования — это не «поставил и поехал».
Что учесть при заказе специального приспособления
Если решение принято в пользу специальной конструкции, качество результата определяется тем, насколько полно поставлена задача.
- Чертёж детали с указанием обрабатываемых на этой операции поверхностей и критичных размеров.
- Станок: модель, размеры стола, способ крепления, доступное усилие зажима, если привод пневматический или гидравлический.
- Тираж и периодичность запусков — от этого зависит, насколько сложной должна быть конструкция.
- Требуемое время установки — если операция лимитирует линию, это отдельное требование к конструкции.
- Возможность переналадки на смежные детали, если такие ожидаются.
- Ограничения по массе, если приспособление переставляется вручную.
Хорошая практика — обсудить конструкцию до изготовления: показать эскиз тем, кто будет работать. Операторы нередко замечают то, что не видно конструктору: неудобный доступ к зажиму, риск забивания стружкой, невозможность быстро очистить базовые поверхности. Подробнее о том, как мы ведём такие работы, — в разделе изготовления оснастки, а обзор типов приспособлений собран в статье о видах технологической оснастки.
Стружка, СОЖ и обслуживание
Фактор, который редко попадает в расчёт окупаемости, но сильно влияет на реальную работу, — удобство обслуживания.
Стружка забивается в пазы и на базовые поверхности, и если конструкция не предусматривает её удаления, деталь встаёт с зазором. Внешне всё правильно, а размер уходит. Хорошее приспособление спроектировано так, чтобы стружка ссыпалась сама или легко сдувалась, а базовые площадки были небольшими и приподнятыми.
То же с СОЖ: скапливающаяся жидкость мешает установке, а в закрытых полостях приводит к коррозии. Дренажные отверстия и отсутствие глухих карманов — признак того, что конструктор думал об эксплуатации, а не только о базировании.
Как оснастка влияет на себестоимость детали
Себестоимость обработанной детали складывается из нескольких частей, и приспособление влияет сразу на три из них.
| Составляющая | Как влияет оснастка |
|---|---|
| Штучное время | Сокращается установка и выверка — основная экономия |
| Подготовительно-заключительное время | Настройка на партию занимает минуты вместо часа |
| Доля брака | Исключаются ошибки установки, разброс размеров падает |
| Квалификация исполнителя | Операцию выполняет рабочий средней квалификации |
| Амортизация оснастки | Добавляется к себестоимости и распределяется на тираж |
Последняя строка и есть то, ради чего считают окупаемость: стоимость приспособления делится на число деталей, которые оно обслужит за свой срок. При тираже в двадцать штук эта добавка огромна, при тираже в тысячу — почти незаметна.
Отсюда неочевидный вывод: чем дороже станко-час, тем быстрее окупается оснастка. На современном обрабатывающем центре экономия трёх минут на детали стоит заметно больше, чем на универсальном станке, поэтому и вложения в приспособления там оправданы при меньших тиражах.
Типовая ошибка: считать только цену изделия
Самое частое искажение при выборе — сравнение по стоимости самой оснастки. Приспособление за условные сто тысяч выглядит дорого рядом с тисками за десять, и решение принимается в пользу дешёвого.
В этом сравнении не хватает трёх вещей. Первая — стоимость времени: если операция выполняется тысячу раз в год, минуты превращаются в десятки часов. Вторая — стоимость брака: детали, испорченные из-за смещения при установке, оплачиваются материалом и работой заново. Третья — стоимость упущенной загрузки: занятый лишнее время станок не делает другую работу.
Корректное сравнение выглядит иначе: сколько стоит обработать годовую программу одним способом и сколько другим, с учётом всех составляющих. Как только расчёт переводится в эту плоскость, разговор о «дорогом приспособлении» обычно заканчивается сам собой.
Частые вопросы
С какого тиража имеет смысл специальное приспособление?
Универсального числа нет: считать нужно через экономию времени и стоимость станко-часа. Ориентир из практики — от нескольких десятков деталей в партии при регулярных повторах. Для двадцати штук разово почти всегда выгоднее универсальная или сборная оснастка.
Можно ли доработать универсальное приспособление вместо заказа нового?
Часто да. Сменные губки, накладки под конкретную деталь, дополнительные упоры решают задачу за долю стоимости специальной конструкции. Это первое, что стоит рассмотреть.
Что делать, если деталь изменится?
Закладывать переналадку заранее. Если известно, что появятся похожие детали другого размера, конструкцию проектируют с регулируемыми или сменными элементами. Это дороже на старте, но дешевле, чем второе приспособление.
Как быть, если деталь нужна срочно, а приспособления нет?
Разумный путь — сделать первую партию на универсальной или сборной оснастке, а специальное приспособление заказать параллельно, если повторы ожидаются. Так линия не ждёт, а вложения делаются уже с пониманием реального тиража и узких мест операции.
Кто должен проектировать приспособление — завод или изготовитель?
Оба варианта рабочие. Если у вас есть технолог, знающий процесс, задание получится точнее. Если конструкцию разрабатывает изготовитель, он учтёт технологичность и возможности своего производства. Главное — договориться, кто отвечает за результат, до начала работ.
Нужно подобрать оснастку под операцию?
ООО «ТД Рекера» проектирует и изготавливает приспособления, кондукторы и формообразующие детали по чертежам заказчика или по описанию задачи. Предлагаем варианты разной сложности и стоимости, считаем окупаемость под ваш тираж и закладываем в конструкцию сменные элементы там, где идёт износ. Опишите деталь, станок и партию — посчитаем и предложим решение: изготовление оснастки.