


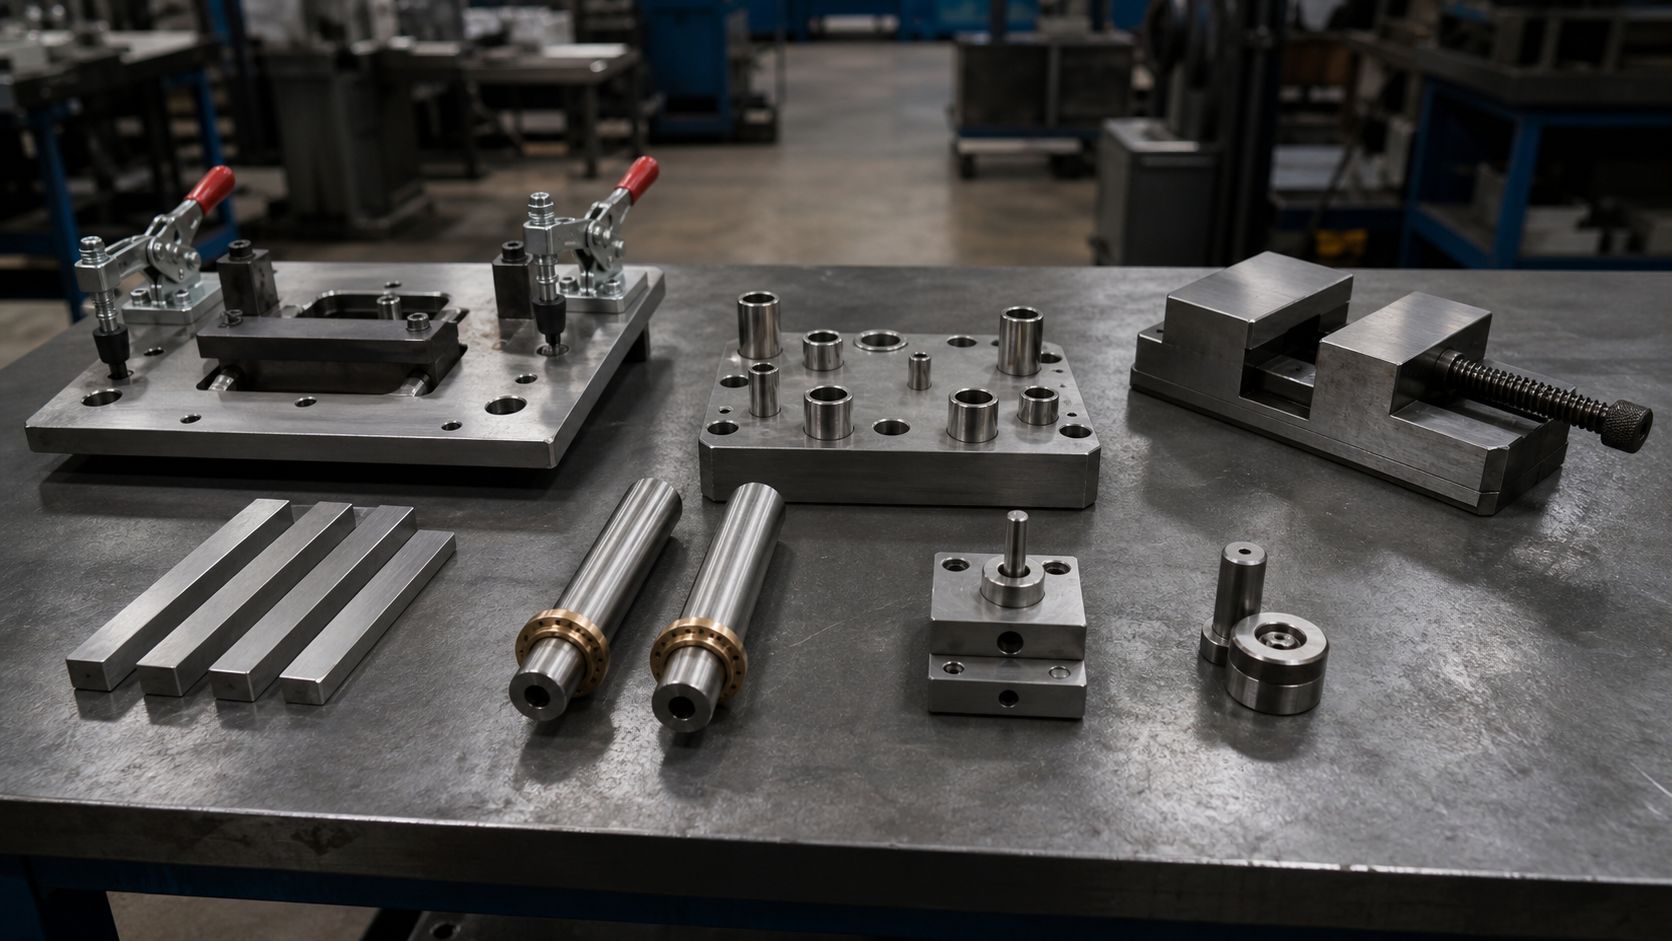
На складе оснастки среднего завода лежат сотни позиций: приспособления, кондукторы, матрицы, плиты, втулки, шаблоны. Пока всё работает, классификация никого не волнует. Она становится нужна ровно в трёх случаях: когда пишут технологический процесс, когда считают затраты и когда решают, что заказывать в первую очередь.
Разберём виды технологической оснастки по двум практичным признакам — по назначению и по степени специализации, — и покажем, как это деление помогает принимать решения о закупке.
Два способа классификации
Теоретически оснастку делят по десятку признаков: по виду производства, по приводу зажима, по возможности переналадки. На практике работают два деления.
- По назначению — что именно изделие делает в технологическом процессе. Отвечает на вопрос «зачем оно нужно».
- По степени специализации — насколько узко оно привязано к одной детали. Отвечает на вопрос «сколько это стоит и когда окупится».
Первое деление нужно технологу, второе — тому, кто считает деньги. На практике обе классификации применяют вместе: сначала определяют, какая функция нужна, затем решают, насколько узко изделие будет привязано к детали. Ниже разберём оба подхода.
Виды оснастки по назначению
Станочные приспособления
Устанавливают и закрепляют деталь на станке. Сюда входят тиски со сменными губками, планшайбы, кулачки, подкладные плиты, угольники, спутники для обрабатывающих центров. Их задача — обеспечить базирование, то есть повторяемое положение детали относительно инструмента.
Формообразующая оснастка
Придаёт изделию форму: матрицы, пуансоны, пресс-формы, формовочные рамки, мундштуки экструдеров. В отличие от станочных приспособлений, здесь геометрия оснастки напрямую переходит в геометрию продукта, поэтому требования к точности и износостойкости максимальные.
Кондукторы и шаблоны
Задают положение отверстий и контуров без разметки. Кондукторная втулка направляет сверло, шаблон задаёт линию реза или контроля. Простые изделия, которые резко поднимают повторяемость на ручных операциях.
Сборочная оснастка
Стапели, сборочные плиты, ложементы, кондукторы для сварки. Удерживают детали в заданном положении, пока узел собирают или сваривают. При сварке дополнительно сдерживают поводки от температурных деформаций.
Контрольная оснастка
Приспособления и калибры, в которых деталь проверяют: контрольные плиты, шаблоны профиля, калибры-пробки и скобы. Формально относятся к средствам контроля, но изготавливаются как оснастка — по чертежу и с жёсткими допусками.
Вспомогательная оснастка
Ложементы для транспортировки, тара, кантователи, поворотные столы. На неё редко обращают внимание, но именно повреждения при перемещении дают заметную часть брака готовых деталей.
Виды по степени специализации
Это деление напрямую определяет цену изделия и точку окупаемости.
| Тип | Под что рассчитана | Плюсы | Минусы |
|---|---|---|---|
| Универсальная | Широкая номенклатура деталей | Дешевле всего, покупается по каталогу, работает годами | Долгая выверка при каждой установке, точность зависит от оператора |
| Специализированная | Группа однотипных деталей | Компромисс: переналадка быстрая, стоимость умеренная | Нужна при устойчивой номенклатуре |
| Специальная | Одна деталь и одна операция | Максимальная скорость установки и точность | Самая дорогая, при снятии детали с производства становится бесполезной |
| Универсально-сборная | Собирается из стандартных элементов под задачу | Гибкость, комплект элементов покупается один раз | Ниже жёсткость, требует времени на сборку и выверку |
Универсально-сборный вариант часто недооценивают. Для опытного производства и мелких серий он закрывает большую часть задач: базовая плита с сеткой пазов плюс набор упоров, прихватов и призм позволяет собрать приспособление за час вместо недель изготовления специального.
Из чего состоит приспособление
Независимо от типа, конструкция строится из четырёх групп элементов.
- Установочные — опоры, призмы, пальцы. Определяют базирование детали.
- Зажимные — прихваты, винты, эксцентрики, пневмо- и гидроцилиндры. Удерживают деталь без деформации.
- Направляющие — кондукторные втулки, направляющие колонки, копиры. Задают траекторию инструмента.
- Корпус — связывает всё вместе и передаёт нагрузку на стол станка.
Базирование строится на правиле шести точек: чтобы однозначно определить положение детали, нужно лишить её шести степеней свободы. Три точки задают основную плоскость, две — направляющую, одна — упорную. Если это правило нарушено, размеры будут плавать от детали к детали при исправном станке и хорошем инструменте.
Как выбрать тип под свою задачу
Практический алгоритм, который экономит деньги.
- Оцените тираж. До нескольких десятков деталей — универсальная оснастка или сборная. От сотни — считайте специализированную. Постоянный выпуск — специальная.
- Посчитайте время установки. Разница между выверкой по индикатору и установкой в приспособление, умноженная на тираж и на стоимость станко-часа, и есть экономия.
- Учтите требуемую точность. Если допуск жёсткий, универсальная оснастка может не дать нужной повторяемости независимо от квалификации оператора.
- Оцените устойчивость номенклатуры. Специальная оснастка под деталь, которую снимут с производства через полгода, не окупится.
- Заложите ремонтопригодность. Сменные изнашиваемые элементы и припуск на восстановление продлевают жизнь изделию в разы.
Ориентир из практики: приспособление окупается, когда экономия времени на партии превышает стоимость его изготовления. Для двадцати деталей это обычно не так, для двухсот — почти всегда так.
Материалы и требования
Требования к оснастке определяются её типом. Формообразующие поверхности нуждаются в твёрдости и износостойкости, корпуса — в жёсткости и стабильности размеров, направляющие — в точности посадок и антифрикционных свойствах пары.
- Сталь 45 — корпуса, плиты, детали умеренной нагруженности;
- сталь 40Х — нагруженные элементы и работа в абразивной среде;
- инструментальные стали — формообразующие и режущие поверхности под закалку;
- бронза и антифрикционные сплавы — втулки и скользящие пары;
- чугун — массивные корпуса, гасящие вибрацию;
- техническая керамика и наплавки — зоны экстремального истирания.
Подробное сравнение двух самых ходовых марок разобрано отдельно: сталь 45 или 40Х. Общее правило: твёрдость закладывают только там, где идёт износ, а вязкость — там, где приходят ударные нагрузки.
Зажим детали: чем и с каким усилием
Зажимные элементы — та часть приспособления, которая чаще всего определяет, получится деталь годной или нет. Слишком слабый зажим даёт смещение при обработке, слишком сильный — деформацию, которая проявится уже после снятия детали.
- Винтовой зажим — простой и надёжный, усилие регулируется вручную. Минус — время: на партии секунды превращаются в часы.
- Эксцентриковый — быстрый, усилие фиксированное. Удобен там, где детали одинаковые и усилие подобрано заранее.
- Пневматический — быстрый и повторяемый, усилие стабильно от детали к детали. Требует подводки воздуха.
- Гидравлический — большие усилия при компактных размерах, применяется в тяжёлых приспособлениях.
- Магнитный — для плоских стальных деталей на шлифовании: держит без выступающих элементов, не мешает инструменту.
Отдельная тема — тонкостенные и корпусные детали. Их зажимают в нескольких точках с небольшим усилием, а не в одной с большим, и по возможности за жёсткие участки. Иначе деталь обрабатывается в деформированном состоянии, а после освобождения принимает исходную форму — уже с неверной геометрией. Это одна из самых частых причин брака, который списывают на станок.
Учёт и планирование замены
Оснастка — это актив с конечным ресурсом, и её удобно вести как отдельную группу.
- маркировка каждой позиции и привязка к чертежу;
- журнал наработки: дата установки, объём выпуска, дата и причина снятия;
- периодический замер критичных размеров, а не контроль по факту брака;
- хранение в условиях, исключающих коррозию и повреждение рабочих поверхностей;
- архив документации, чтобы повторный заказ не начинался с обмера образца.
Через два-три цикла замены накапливается собственная статистика ресурса, и закупку можно планировать заранее. Это дешевле, чем срочное изготовление при остановленной линии. Номенклатура готовых позиций собрана в разделе комплектующих производственных линий, а общее устройство и назначение разобраны в статье о технологической оснастке простыми словами.
Оснастка для станков с ЧПУ
С переходом на станки с числовым управлением требования к оснастке меняются. Станок повторяет траекторию с точностью до сотых, но он не знает, где именно стоит деталь, — это по-прежнему задача приспособления.
- Повторяемость установки. На ЧПУ выгодно, чтобы деталь вставала в одно и то же место без выверки: тогда программа запускается сразу. Отсюда популярность нулевых точек и спутников.
- Доступ инструмента. Зажимы не должны закрывать обрабатываемые поверхности, иначе появится лишний установ.
- Жёсткость. Высокие режимы резания дают большие усилия: слабое приспособление вибрирует, и это видно на поверхности детали.
- Быстрая смена. На мелких сериях время переналадки сопоставимо со временем обработки, поэтому оснастку проектируют под быстрый съём.
Для многоосевой обработки добавляется ещё одно требование: приспособление должно позволять обработать деталь с нескольких сторон за один установ. Это уменьшает накопленную погрешность и часто оправдывает более сложную и дорогую конструкцию.
Оснастка в разных типах производства
| Тип производства | Какая оснастка преобладает | Логика выбора |
|---|---|---|
| Единичное, ремонтное | Универсальная, универсально-сборная | Номенклатура непредсказуема, специальная оснастка не окупится |
| Мелкосерийное | Специализированная, сборная | Есть повторяющиеся группы деталей, важна быстрая переналадка |
| Серийное | Специальная | Тираж окупает изготовление, время установки критично |
| Массовое, непрерывное | Специальная с дублями | Оснастка — часть технологии, нужен запас на складе |
Ошибка, которая встречается чаще других, — перенос практики одного типа производства на другой. Завод с единичными заказами покупает дорогую специальную оснастку «на будущее», а непрерывное производство работает с универсальными приспособлениями и теряет время на каждой установке.
Что писать в задании на оснастку
Чем полнее исходные данные, тем меньше итераций и переделок. Минимальный набор для задания:
- чертёж детали, для которой делается оснастка, с указанием обрабатываемых поверхностей;
- операция и оборудование: модель станка, размеры стола, способ крепления;
- тираж и периодичность запусков;
- требования к точности: какие размеры критичны, какие второстепенны;
- условия работы: усилия, температура, наличие абразива или СОЖ;
- ограничения по габаритам и массе, если приспособление переставляется вручную;
- нужна ли возможность переналадки на смежные детали.
Последний пункт часто меняет конструкцию целиком: если заранее известно, что через полгода появится похожая деталь другого размера, приспособление проектируют с переналадкой, и второй заказ уже не потребуется.
Когда оснастку выгоднее восстановить
Изношенное приспособление не всегда нужно менять целиком. Решение принимается по трём признакам: где именно идёт износ, остался ли припуск и сохранилась ли жёсткость корпуса.
- Износ локальный, корпус цел. Меняются изнашиваемые элементы: втулки, планки, вставки, кулачки. Самый дешёвый и быстрый вариант.
- Выработаны рабочие поверхности, припуск есть. Поверхности перетачивают и шлифуют в ремонтный размер, при необходимости корректируя сопрягаемые детали.
- Разбиты посадочные места. Их восстанавливают наплавкой с последующей обработкой или постановкой ремонтных втулок.
- Деформирован корпус, есть трещины. Здесь ремонт только откладывает проблему: жёсткость не восстановить, и точность будет теряться быстрее.
Экономически сравнивать нужно не цену ремонта и цену нового изделия, а стоимость единицы наработки. Восстановление за треть цены, которое даёт половину исходного ресурса, выгодно; восстановление за половину цены с ресурсом в четверть — нет. Для такой оценки снова нужен журнал наработки: без фактических данных расчёт превращается в угадывание.
Частые вопросы
Чем специальная оснастка отличается от специализированной?
Специальная сделана под одну деталь и одну операцию, специализированная — под группу однотипных деталей с возможностью переналадки. Вторая дороже универсальной, но гибче специальной, и для устойчивой номенклатуры часто оказывается оптимальной.
Относятся ли пресс-формы к технологической оснастке?
Да, это формообразующая оснастка. По требованиям к точности и материалам они ближе всего к специальной: изготавливаются под один продукт и окупаются объёмом выпуска.
Можно ли обойтись универсальной оснасткой?
На единичных работах — да. Но как только появляется повторяющаяся партия с жёсткими допусками, время выверки и разброс размеров начинают стоить дороже, чем изготовление приспособления.
Сколько стоит приспособление относительно детали?
Единого соотношения нет: простой упор обойдётся дешевле одной детали, сложное многоместное приспособление может стоить как небольшая партия. Ориентироваться нужно не на цену изделия, а на экономию времени, умноженную на тираж и стоимость станко-часа. Если приспособление окупается за первую же партию, вопрос о его цене обычно снимается.
Нужно ли хранить документацию на оснастку?
Обязательно. Пока чертёж и модель есть, изделие можно повторить у любого исполнителя и в любой момент. Как только документация потеряна, повторный заказ начинается с обмера образца — это лишние сроки, дополнительные расходы и риск скопировать накопленный износ вместо исходной геометрии.
Как понять, что приспособление потеряло точность?
По разбросу размеров внутри партии при неизменных настройках станка, по возросшему усилию установки детали и по люфту в направляющих элементах. Проверять стоит замерами по графику, а не после появления брака.
Нужна оснастка под конкретную операцию?
ООО «ТД Рекера» проектирует и изготавливает приспособления, кондукторы, формообразующие детали и комплектующие линий по чертежам заказчика или по образцу. Предлагаем варианты с разной стоимостью и ресурсом, закладываем сменные элементы и припуск на восстановление, документацию передаём заказчику. Опишите деталь, операцию и тираж — посчитаем: изготовление оснастки.
Читайте также: Сборочная оснастка.