


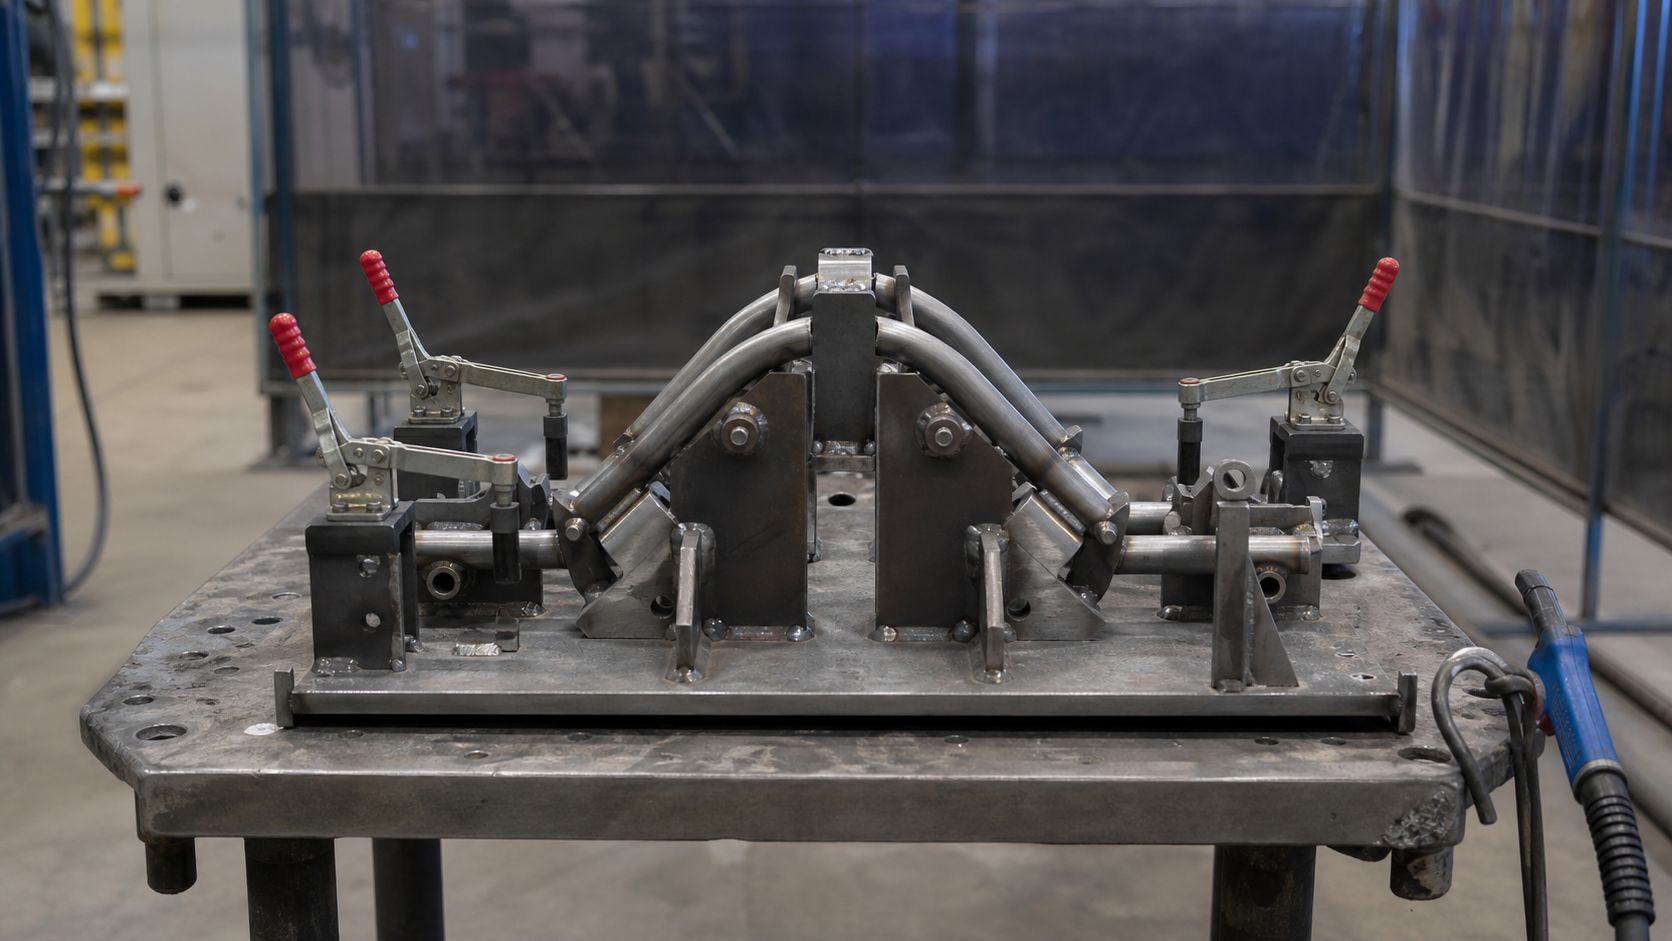
Детали изготовлены точно, каждая прошла контроль, а собранный из них узел получился кривым. Ситуация, знакомая любому, кто варил рамы или собирал корпусные конструкции. Причина обычно не в деталях, а в том, что при сборке их ничто не удерживало в правильном положении.
Разберём сборочную оснастку: кондукторы, стапели и ложементы. Что они делают, чем отличаются, как сдерживают сварочные деформации, из чего их делают и когда изготовление приспособления окупается.
Материал для технологов и мастеров участков сборки и сварки, а также для тех, кто заказывает сварные конструкции на стороне и получает их с разбросом по геометрии.
Зачем нужна сборочная оснастка
Задача та же, что у станочного приспособления, но решается она не для обработки, а для соединения деталей.
- Удержать детали в проектном положении до того, как они соединены.
- Обеспечить повторяемость. Второй и двадцатый узел должны быть одинаковыми.
- Сдержать деформации. При сварке металл ведёт, и оснастка этому сопротивляется.
- Ускорить сборку. Детали ставятся по упорам, а не выверяются каждый раз.
- Снизить требования к квалификации. Правильное положение обеспечивается конструкцией.
- Обеспечить доступ. К местам сварки должен быть подход, а сама конструкция не должна мешать.
Без оснастки сборка держится на разметке, струбцинах и опыте сборщика. Для единичного узла это нормально, для повторяющихся конструкций — источник разброса и переделок.
Виды сборочной оснастки
Кондукторы
Приспособления, задающие взаимное положение деталей перед соединением. Детали укладываются в упоры и фиксируются прижимами. Применяются для узлов среднего размера с чётко определённой геометрией.
Стапели
Крупные рамные конструкции для сборки габаритных изделий: рам, каркасов, корпусов. Обычно стационарны, имеют жёсткое основание и регулируемые опоры.
Ложементы
Опоры по форме детали, удерживающие её в заданном положении. Применяются для криволинейных и несимметричных изделий, а также при транспортировке.
Поворотные приспособления
Позволяют вращать узел, чтобы варить в удобном положении. Сварка в нижнем положении качественнее и быстрее, чем потолочная или вертикальная, поэтому поворотная оснастка окупается и качеством, и скоростью.
Контрольные приспособления
Проверяют геометрию собранного узла: устанавливается ли он в проектное положение, совпадают ли присоединительные размеры. Отдельная категория, но конструктивно близкая к сборочной.
Сварочные деформации
Главная причина, по которой сборочная оснастка нужна в сварных конструкциях.
При сварке металл в зоне шва нагревается и расширяется, а окружающий холодный металл этому препятствует. После остывания шов стягивается, и конструкция деформируется: возникают угловые поводки, укорочение, коробление плоскостей.
Что делает оснастка:
- удерживает детали в положении, компенсирующем ожидаемую деформацию;
- обеспечивает жёсткость, ограничивающую свободу перемещения;
- задаёт порядок сборки, при котором деформации взаимно компенсируются.
Важно понимать ограничение: полностью запретить деформацию нельзя. Жёсткое закрепление не убирает напряжения, а переводит их во внутренние — конструкция может повести уже после снятия с приспособления или в процессе эксплуатации. Поэтому оснастка сочетается с правильным порядком наложения швов и, для ответственных изделий, с последующей термообработкой для снятия напряжений.
Порядок сборки как часть технологии
Приспособление не решает задачу в одиночку. Не меньшее значение имеет последовательность работ.
- Установка деталей в приспособление по упорам и базам.
- Прихватка. Короткие швы, фиксирующие взаимное положение.
- Проверка геометрии до наложения основных швов: исправить на этом этапе ещё возможно.
- Сварка в заданном порядке. Обычно от центра к краям, симметрично, вразброс, чтобы тепло распределялось равномерно.
- Остывание в приспособлении, если это предусмотрено технологией.
- Съём и контроль геометрии готового узла.
Третий пункт пропускают чаще других, а он самый дешёвый: проверка перед основной сваркой занимает минуты, а исправление готового узла может оказаться невозможным.
Сравнение типов оснастки
| Тип | Для чего | Плюсы | Ограничения |
|---|---|---|---|
| Разметка и струбцины | Единичные узлы | Не требует вложений, гибко | Медленно, результат зависит от сборщика |
| Кондуктор | Повторяющиеся узлы среднего размера | Быстрая установка, повторяемость | Привязан к конкретной конструкции |
| Стапель | Крупные рамы и каркасы | Жёсткость, удержание габаритов | Стационарный, занимает площадь |
| Ложемент | Криволинейные и несимметричные изделия | Удерживает сложную форму | Индивидуален под изделие |
| Поворотное приспособление | Узлы со швами в разных плоскостях | Сварка в нижнем положении, выше качество | Сложнее и дороже в изготовлении |
| Контрольное приспособление | Проверка геометрии готовых узлов | Быстрый контроль без замеров | Не участвует в сборке |
На практике типы комбинируются: крупный узел собирается на стапеле, отдельные подузлы — в кондукторах, а проверяется всё контрольным приспособлением. Такая схема даёт и скорость, и предсказуемую геометрию.
Из чего делают
Требования к материалу здесь другие, чем в формообразующей оснастке: главное не износостойкость, а жёсткость и стабильность.
- Конструкционная сталь — основной материал для оснований, рам и упоров.
- Закалённые упоры и пальцы — элементы, определяющие базирование, изнашиваются от контакта с деталями.
- Чугун — для массивных плит: хорошо гасит вибрацию и стабилен по размерам.
- Медные или бронзовые подкладки — в зонах сварки, чтобы к оснастке не приваривались брызги.
Отдельное требование — защита от брызг металла. Поверхности вблизи швов покрывают или делают сменными, иначе приспособление быстро теряет точность из-за наростов.
Жёсткость основания
Самая частая ошибка при самостоятельном изготовлении сборочной оснастки — недостаточно жёсткое основание.
Логика простая: если конструкция сама деформируется под нагрузкой или от нагрева, она не может удерживать детали. Лёгкая рама из тонкого профиля выглядит достаточной, пока на неё не легли тяжёлые детали и не пошёл нагрев от сварки.
Признаки, что жёсткости не хватает:
- геометрия узлов меняется от смены к смене без видимых причин;
- результат зависит от того, в каком порядке варили;
- приспособление само требует периодической правки;
- при установке тяжёлой детали видны перемещения элементов.
Экономия на основании здесь — ложная: точность собранных узлов не может быть выше точности самой оснастки, на которой их собирают.
Когда оснастка окупается
Расчёт тот же, что для станочных приспособлений, но с двумя дополнительными статьями.
- Экономия времени сборки. Разница между выверкой по разметке и установкой по упорам, умноженная на количество узлов.
- Снижение брака. Узлы, которые не встали на место и потребовали правки или переделки.
- Стоимость правки. Выправление сварной конструкции — отдельная трудоёмкая работа, и она не всегда возможна.
- Качество сварки. Поворотная оснастка позволяет варить в нижнем положении, что быстрее и надёжнее.
Практический ориентир: для единичной конструкции приспособление обычно не делают, для серии от нескольких десятков узлов оно почти всегда оправдано. В промежутке считают. Общая логика расчёта разобрана в статье про универсальную и специальную оснастку.
Что учесть при проектировании
- Доступ для сварки. Горелка должна доставать до всех швов, включая те, что варятся в последнюю очередь.
- Съём готового узла. После сварки конструкция может «зажаться» в приспособлении: нужны выталкиватели или разъёмные элементы.
- Тепловое расширение. Приспособление тоже нагревается, и это учитывается в зазорах.
- Защита от брызг. Сменные накладки в зонах наплавления.
- Регулировка. Возможность подстроить положение упоров при изменении конструкции изделия.
- Удобство работы. Высота, доступ, вес переставляемых элементов — от этого зависит, будут ли оснасткой пользоваться.
Последний пункт решающий. Неудобное приспособление сборщики обходят: ставят детали «как привычнее», и вся работа по его изготовлению оказывается напрасной.
Базирование в сборочной оснастке
Принципы те же, что в станочных приспособлениях, но есть особенности.
Первая: базируются не одна деталь, а несколько, и каждая должна быть определена относительно остальных. Поэтому базовыми обычно выбирают поверхности, которые сохраняют положение в готовом изделии и по которым узел потом устанавливается на объекте.
Вторая: детали сварных конструкций часто имеют грубые поверхности — после резки, гибки, литья. Базироваться по ним сложнее, чем по обработанным, поэтому базы иногда специально обрабатывают заранее.
Третья: между деталями должны быть предусмотрены зазоры под сварку. Слишком плотная посадка не даст проварить соединение, а слишком свободная увеличит усадку шва и деформацию.
Практическое правило: базовых элементов должно быть ровно столько, сколько нужно для однозначного положения. Избыточные упоры приводят к тому, что деталь опирается не на все сразу, и положение становится случайным.
Оснастка и качество шва
Связь неочевидная, но прямая.
- Положение при сварке. Поворотное приспособление позволяет варить в нижнем положении, где качество шва выше, а сварщику удобнее.
- Доступ. Стеснённый подход горелки означает худший провар и больше дефектов.
- Зазоры. Стабильный зазор под сварку даёт стабильный шов; плавающий — разное проплавление на разных участках.
- Отвод тепла. Массивные элементы оснастки в зоне шва работают как теплоотвод и меняют режим охлаждения.
- Защита от брызг. Налипший металл на базах постепенно смещает детали.
Последний пункт коварен: приспособление теряет точность незаметно, шов за швом, и обнаруживается это уже по геометрии готовых узлов. Регулярная очистка баз — такая же часть регламента, как проверка крепежа.
Контроль собранного узла
Сборочная оснастка обеспечивает повторяемость, но не гарантирует результат сама по себе. Проверять нужно.
- Габаритные размеры и диагонали для прямоугольных конструкций.
- Плоскостность базовых поверхностей.
- Положение присоединительных элементов: отверстий, площадок, фланцев.
- Перпендикулярность и параллельность ответственных плоскостей.
- Качество швов визуально, а для ответственных конструкций — соответствующими методами контроля.
Для серийных узлов имеет смысл изготовить контрольное приспособление: оно позволяет проверить геометрию за минуты вместо длительных замеров, причём результат не зависит от квалификации контролёра.
Сборка без сварки
Сборочная оснастка нужна не только сварщикам. Там, где детали соединяются крепежом, клеем или запрессовкой, задачи те же.
- Сверление по месту. Кондуктор задаёт положение отверстий в собранном узле без разметки.
- Запрессовка. Приспособление удерживает соосность и ограничивает ход, чтобы деталь не ушла глубже нужного.
- Сборка на резьбе. Оснастка фиксирует взаимное положение, пока крепёж не затянут.
- Склейка. Детали удерживаются в положении до полимеризации, а усилие прижима задаётся конструкцией.
Во всех случаях логика одна: пока соединение не завершено, положение деталей должно определяться приспособлением, а не руками сборщика. Разница лишь в нагрузках: без сварки нет тепловых деформаций, и требования к жёсткости мягче.
Универсально-сборные решения
Для предприятий с меняющейся номенклатурой изготовление отдельного приспособления под каждый узел нерационально. Здесь работает сборный подход.
Основа — плита с координатной сеткой отверстий или пазов. К ней крепятся стандартные элементы: упоры, угольники, прижимы, призмы, подкладки. Под конкретный узел конфигурация собирается за час-другой, после выполнения заказа элементы возвращаются в комплект.
Где это оправдано:
- единичные и мелкосерийные сварные конструкции;
- опытные образцы и прототипы;
- ремонтные работы со срочными сроками;
- проверка компоновки будущего специального приспособления.
Ограничение — жёсткость: сборная конструкция уступает цельносварной или литой, и для крупных тяжёлых узлов с большими тепловыми нагрузками её может не хватить. Но для значительной части задач среднего размера это оптимальный компромисс между гибкостью и стоимостью.
Типичные ошибки
- Слабое основание. Оснастка деформируется вместе с изделием.
- Нет доступа к швам. Часть соединений приходится варить после снятия, и геометрия уходит.
- Избыточная жёсткость закрепления. Напряжения переходят во внутренние, узел ведёт позже.
- Нет порядка сварки. Каждый сварщик варит по-своему, результат нестабилен.
- Приваренные брызги на базах. Приспособление теряет точность незаметно.
- Не предусмотрен съём. Готовый узел зажимается, и его вынимают с повреждениями.
- Нет контроля. Проблема обнаруживается на монтаже у заказчика.
Частые вопросы
Можно ли обойтись струбцинами и разметкой?
Для единичного узла — да, это нормальная практика. Как только конструкция повторяется, разброс между экземплярами и время на выверку начинают стоить дороже приспособления.
Как оснастка влияет на деформации?
Она ограничивает свободу перемещения деталей и удерживает их в положении, компенсирующем ожидаемую усадку шва. Полностью устранить деформации невозможно, но их можно сделать предсказуемыми и учесть заранее.
Нужна ли термообработка после сварки?
Для ответственных конструкций с жёсткими требованиями к геометрии — да, отжиг снимает остаточные напряжения и предотвращает поводку в дальнейшем. Для большинства обычных узлов достаточно правильного порядка сварки и жёсткой оснастки.
Кто должен проектировать сборочное приспособление?
Тот, кто понимает и конструкцию изделия, и технологию сварки. На практике это совместная работа конструктора и технолога-сварщика, а эскиз обязательно стоит показать тем, кто будет собирать узлы каждый день.
Нужна оснастка для сборки или сварки?
ООО «ТД Рекера» проектирует и изготавливает сборочные кондукторы, стапели, ложементы и контрольные приспособления по чертежам заказчика или по описанию узла. Учитываем доступ для сварки, съём готового изделия и удобство работы сборщика, а конструкцию согласуем до изготовления. Опишите узел и серийность — предложим решение: изготовление оснастки.