


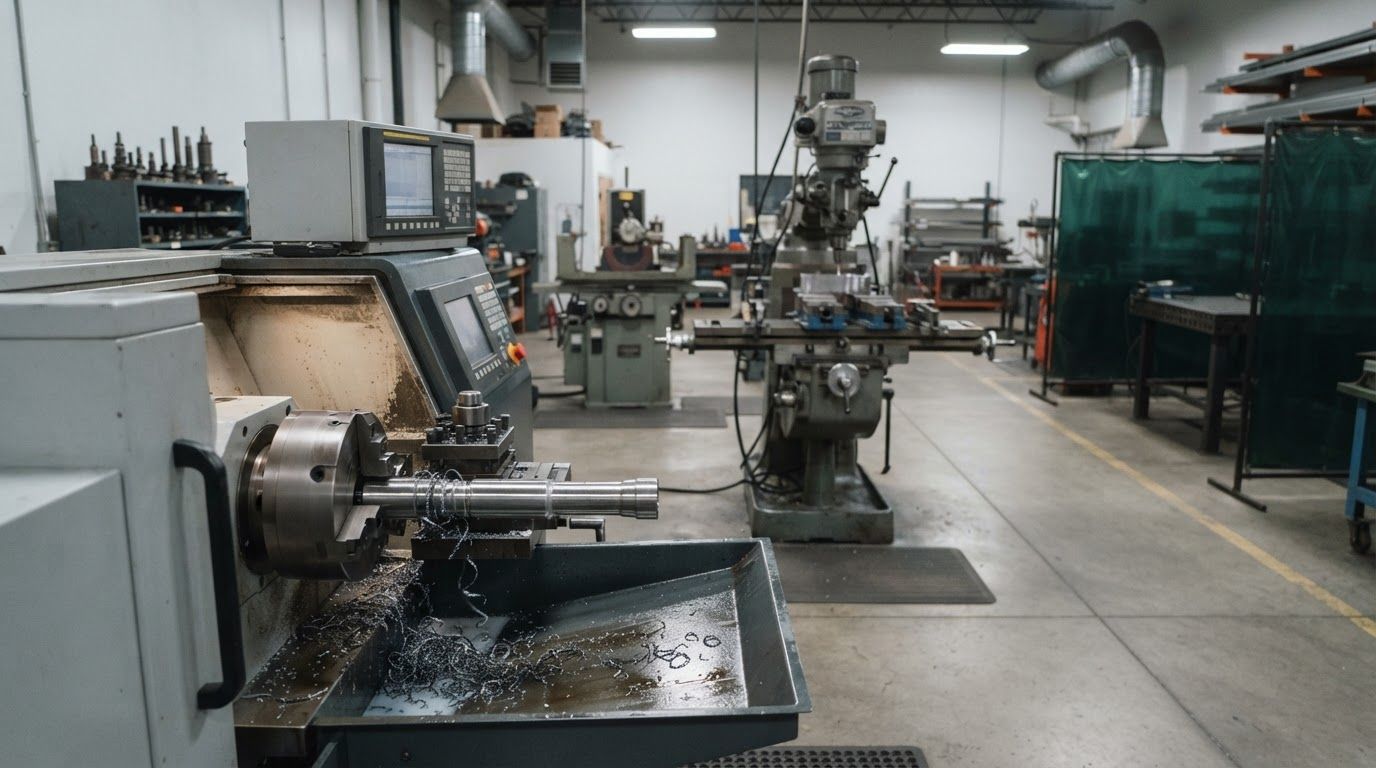
Когда заказчик приносит чертёж, первый вопрос технолога — каким способом деталь вообще делать. От ответа зависит всё: сроки, цена, достижимая точность и даже то, получится ли изделие в принципе. Одну и ту же втулку можно выточить из прутка, отлить, отштамповать или вырезать из трубы — и это будут четыре разные цены и четыре разных ресурса.
Разберём виды металлообработки: какие существуют группы, чем они отличаются, что каждая даёт по точности и в каких случаях выбирают именно её. Без академической полноты, но с практическим уклоном — так, чтобы после прочтения было понятно, о чём говорит исполнитель, когда предлагает изменить технологию.
Как делят способы обработки металла
Все методы обработки металла укладываются в пять групп по принципу воздействия на заготовку.
| Группа | Что происходит с металлом | Примеры |
|---|---|---|
| Обработка резанием | Лишний металл снимается в стружку | Точение, фрезерование, сверление, шлифование, протягивание |
| Обработка давлением | Металл меняет форму без снятия материала | Ковка, штамповка, гибка, прокатка, волочение |
| Литьё | Расплав заливается в форму и застывает | Литьё в песчаные формы, кокиль, литьё под давлением |
| Термическая обработка | Меняются свойства без изменения формы | Закалка, отпуск, нормализация, цементация |
| Сварка и соединение | Детали объединяются в конструкцию | MIG/MAG, TIG, точечная сварка, пайка |
Отдельно стоят электрофизические и электрохимические методы — электроэрозия, лазерная и плазменная резка. Формально они тоже удаляют материал, но не механически, и применяются там, где резание бессильно: закалённые стали, узкие пазы, сложные контуры.
Реальная деталь почти всегда проходит через несколько групп: заготовку получают резкой или литьём, форму — резанием, свойства — термообработкой, а сборку — сваркой.
Обработка резанием
Это основная группа для единичного и мелкосерийного производства: не требует дорогой оснастки и позволяет получить практически любую геометрию.
Точение
Деталь вращается, резец снимает металл. Так делают всё, что имеет тела вращения: валы, оси, втулки, фланцы, кольца, резьбы. На станках с ЧПУ точение даёт стабильную точность на всей партии, а сложный профиль получается за один установ.
Фрезерование
Вращается инструмент, деталь перемещается по осям. Отсюда плоскости, пазы, карманы, контуры сложной формы, отверстия по координатам. Трёхосевой обработки хватает для большинства деталей оснастки, четыре и пять осей нужны там, где поверхности расположены под углом друг к другу и важно сделать всё за один установ.
Сверление и расточка
Получение и обработка отверстий. Точность межцентровых расстояний определяется не сверлом, а тем, как деталь базируется: на координатно-расточных работах или в кондукторе она заметно выше, чем при разметке по месту.
Шлифование
Абразивная обработка для финишной точности и чистоты поверхности. Главное её назначение — вывести размер после термообработки: закалённую деталь резцом уже не возьмёшь, а она при закалке неизбежно ведёт. Шлифованием получают шероховатость до Ra 0,4 мкм и точность до тысячных долей миллиметра.
Протягивание
Многолезвийный инструмент за один проход формирует профиль: шпоночный паз, шлицы, многогранное отверстие. Высокая производительность, но дорогой инструмент, поэтому метод оправдан на сериях.
Обработка давлением
Металл не режут, а пластически деформируют. Главные преимущества — отсутствие отходов и упрочнение материала: волокна не перерезаются, а следуют форме детали, что повышает прочность.
- Ковка — придание формы ударом или давлением, обычно в горячем состоянии. Так получают заготовки для ответственных нагруженных деталей.
- Штамповка — деформация в штампе. Быстро и дёшево на больших сериях, но требует изготовления оснастки, которая окупается только объёмом.
- Гибка — изменение формы листа или профиля. Требует учёта пружинения: металл частично возвращается назад, и это закладывают в расчёт.
- Прокатка и волочение — получение сортамента: листа, прутка, трубы, проволоки.
Деление на холодную и горячую обработку определяется температурой относительно точки рекристаллизации. Холодная даёт точнее размеры и чище поверхность, но требует больших усилий и упрочняет металл. Горячая позволяет получать сложные формы с меньшими усилиями, но поверхность после неё хуже и требует припуска на обработку.
Термическая обработка
Форма не меняется, меняются свойства. Для оснастки это ключевая операция: именно она определяет, сколько изделие проживёт под абразивом.
- Отжиг — снятие внутренних напряжений и улучшение обрабатываемости.
- Нормализация — выравнивание структуры после проката или поковки.
- Закалка — резкое охлаждение для получения твёрдой структуры.
- Отпуск — снятие хрупкости после закалки; сочетанием закалки и отпуска получают нужный баланс твёрдости и вязкости.
- Цементация и азотирование — насыщение поверхностного слоя углеродом или азотом: твёрдая поверхность при вязкой сердцевине.
Практическое следствие, о котором часто забывают: после термообработки деталь меняет размеры. Поэтому правильный маршрут — черновая обработка, термичка, затем финишное шлифование в окончательный размер. Если сделать наоборот, точный размер уйдёт.
Сварка
Сварка нужна там, где деталь целиком из проката делать дорого или невозможно: рамы, корпуса, нестандартное оборудование.
- MIG/MAG — полуавтоматическая сварка в среде защитного газа. Производительна, подходит для конструкционных сталей и толстого металла.
- TIG — аргонодуговая сварка неплавящимся электродом. Медленнее, но даёт аккуратный шов и нужна для нержавеющей стали и алюминия.
- Точечная сварка — соединение тонких листов внахлёст.
Сварка вносит напряжения, и конструкцию после неё ведёт. Поэтому у ответственных сварных узлов посадочные и базовые поверхности обрабатывают после сварки, а иногда добавляют отжиг для снятия напряжений.
Электроэрозионная и лазерная обработка
Эти методы решают задачи, недоступные резанию.
- Проволочная электроэрозия — режет любой токопроводящий материал независимо от твёрдости, даёт узкие пазы и острые внутренние углы. Незаменима для закалённых деталей оснастки.
- Прошивная электроэрозия — получение глухих полостей сложной формы, например в формообразующих деталях.
- Лазерная и плазменная резка — раскрой листа по контуру, быстро и без механических усилий.
Ограничение у электроэрозии — производительность: метод медленный и применяется точечно, там, где иначе не сделать.
Как выбирают технологию под деталь
Выбор всегда компромисс между точностью, сроком и ценой. Ориентиры, которыми пользуются на практике:
- Тираж. Единичная деталь — резание. Серия от сотен штук — есть смысл считать штамповку или литьё с учётом стоимости оснастки.
- Точность. Грубые размеры — резка и гибка. Допуск в сотых — фрезерование и точение с ЧПУ. Тысячные и чистота поверхности — шлифование.
- Материал. Закалённая сталь исключает резание — остаются шлифование и электроэрозия.
- Геометрия. Внутренние острые углы не получить фрезой: нужен другой метод или изменение конструкции.
- Условия работы. Если деталь работает на истирание, в маршрут обязательно войдёт термообработка, а значит и финишная операция после неё.
Часто небольшое изменение конструкции меняет стоимость сильнее, чем выбор станка: замена внутреннего угла радиусом, отказ от лишнего допуска, перенос базовой поверхности. Поэтому чертёж полезно обсуждать с изготовителем до запуска, а не после получения счёта. Что именно мы выполняем на своей площадке, перечислено в разделе механической обработки.
Точность, допуски и шероховатость
Три характеристики, которые заказчик и исполнитель понимают по-разному чаще всего.
- Допуск — диапазон, в котором размер считается годным. Записывается как отклонение (плюс-минус сотые) или квалитетом. Чем уже допуск, тем дороже деталь: сужение вдвое может добавить целую операцию.
- Посадка — сочетание допусков вала и отверстия. Определяет характер соединения: с зазором, переходное или с натягом. Ошибка в посадке приводит либо к люфту, либо к невозможности собрать узел.
- Шероховатость — микронеровности поверхности, обозначаются параметром Ra в микрометрах. После чистового точения обычно получают Ra 1,6–3,2, после шлифования — до 0,4 и ниже.
Практика показывает: в чертежах, приходящих от заказчика, жёсткие требования нередко проставлены по всем размерам подряд «на всякий случай». Между тем критичных поверхностей у детали обычно две-три — те, которыми она сопрягается с другими. Остальные можно выполнять по свободным допускам без вреда для работы узла и с ощутимой экономией.
Обратная ошибка тоже встречается: допуск не указан там, где он действительно нужен, и деталь изготавливается по свободному, после чего не встаёт на место. Поэтому перед запуском чертёж полезно проговорить: какие размеры сопрягаются, что критично, а где допустим разброс.
Типичные ошибки при постановке задачи
- Допуск «на всякий случай». Жёсткий допуск там, где он не нужен, удорожает деталь и удлиняет срок.
- Нет данных об условиях работы. Исполнитель не знает, нужна ли термообработка и какой материал уместен.
- Маршрут без учёта термички. Финишная обработка до закалки означает уход размера.
- Разные базы на операциях. Если у каждой операции своя база, погрешности складываются.
- Материал «как было». Без анализа причины износа предыдущей детали её судьба повторится.
Как строится маршрут обработки
Отдельные методы редко применяются поодиночке. Деталь проходит маршрут — последовательность операций, в которой каждая следующая опирается на результат предыдущей. Типовой маршрут для детали оснастки выглядит так.
- Заготовка. Резка проката, поковка или отливка с припуском на обработку.
- Черновая обработка. Снимается основная масса металла, оставляется припуск под чистовую и под деформации после термички.
- Снятие напряжений. Для ответственных деталей — промежуточная термообработка, чтобы металл «успокоился» до финишных операций.
- Чистовая обработка. Выводятся размеры и базовые поверхности, кроме тех, что будут шлифоваться.
- Термообработка. Закалка, отпуск, цементация — в зависимости от требований чертежа.
- Финишные операции. Шлифование в окончательный размер, доводка, полировка рабочих поверхностей.
- Контроль. Замеры геометрии, при необходимости — протокол измерений.
Логика маршрута в том, чтобы каждая операция не разрушала результат предыдущей. Самая частая ошибка в самодельных маршрутах — финишная обработка до термообработки: после закалки деталь ведёт, и точный размер уходит безвозвратно.
Базирование: почему размеры «плавают»
Точность детали определяется не только станком. Не менее важно, как деталь установлена и от каких поверхностей отсчитываются размеры.
- Единая база. Если на каждой операции деталь базируется по-разному, погрешности складываются. Правильно — выдерживать одну базу на всём маршруте.
- Совпадение баз. Технологическая база должна совпадать с конструкторской, то есть с той поверхностью, от которой размеры проставлены на чертеже. Иначе появляется пересчёт и лишняя погрешность.
- Жёсткость установки. Тонкостенную деталь можно деформировать зажимом, и после снятия она вернёт форму — уже с неверными размерами.
- Температура. На точных работах деталь измеряют после выдержки: горячая после обработки она имеет другие размеры.
Именно поэтому на партиях применяют приспособления: они гарантируют, что вторая и двухсотая деталь установлены одинаково. Подробнее о типах приспособлений — в статье о видах технологической оснастки.
Что влияет на стоимость обработки
Цена детали складывается из нескольких составляющих, и материал среди них редко главный.
| Фактор | Как влияет |
|---|---|
| Количество установов | Каждая переустановка — это время и дополнительная погрешность |
| Требуемый допуск | Переход с сотых на тысячные добавляет шлифование и контроль |
| Шероховатость | Чем чище поверхность, тем больше финишных операций |
| Термообработка | Добавляет срок, припуск и финишную операцию после неё |
| Материал | Труднообрабатываемые марки снижают режимы и изнашивают инструмент |
| Тираж | Технологическая подготовка делается один раз и распределяется на партию |
Практический вывод для заказчика: экономия чаще всего находится не в поиске более дешёвого исполнителя, а в пересмотре требований чертежа. Убранный лишний допуск, замена внутреннего угла радиусом под фрезу или отказ от шлифования там, где хватает чистового точения, снижают стоимость заметнее, чем торг.
Частые вопросы
Чем отличается металлообработка от металлургии?
Металлургия получает металл и сортамент из руды и лома, металлообработка превращает сортамент в готовые детали. Для заказчика это означает разные входы: на металлургию приходит шихта, на обработку — пруток, лист или поковка.
Какая точность достижима механической обработкой?
На станках с ЧПУ обычный рабочий диапазон — сотые доли миллиметра, шлифованием получают тысячные. Но точность определяется не только станком: базирование, жёсткость приспособления и температурная стабильность влияют не меньше.
Нужен ли ЧПУ для единичной детали?
Не всегда. Простую деталь быстрее сделать на универсальном станке, потому что подготовка программы занимает время. ЧПУ выигрывает на сложной геометрии и на повторяющихся заказах, где программа пишется один раз.
Что дешевле: выточить деталь или отлить?
На единичных изделиях почти всегда дешевле обработка резанием: литьё требует модельной оснастки, которая окупается только тиражом. Литьё выигрывает на сериях и на деталях сложной формы, где обработка из проката означала бы снятие большей части металла в стружку.
Можно ли обработать закалённую деталь?
Резанием — практически нет. Остаются шлифование и электроэрозия. Поэтому маршрут строят так, чтобы после закалки оставалась только финишная операция, а не полноценная обработка.
Нужна деталь по чертежу?
ООО «ТД Рекера» выполняет токарную, фрезерную и шлифовальную обработку, сверление и расточку, сварку и сборку узлов, а термообработку ведёт у проверенных партнёров с последующей доводкой размеров у себя. Разберём чертёж, предложим технологичное решение и посчитаем стоимость за один рабочий день: металлообработка по чертежам.