


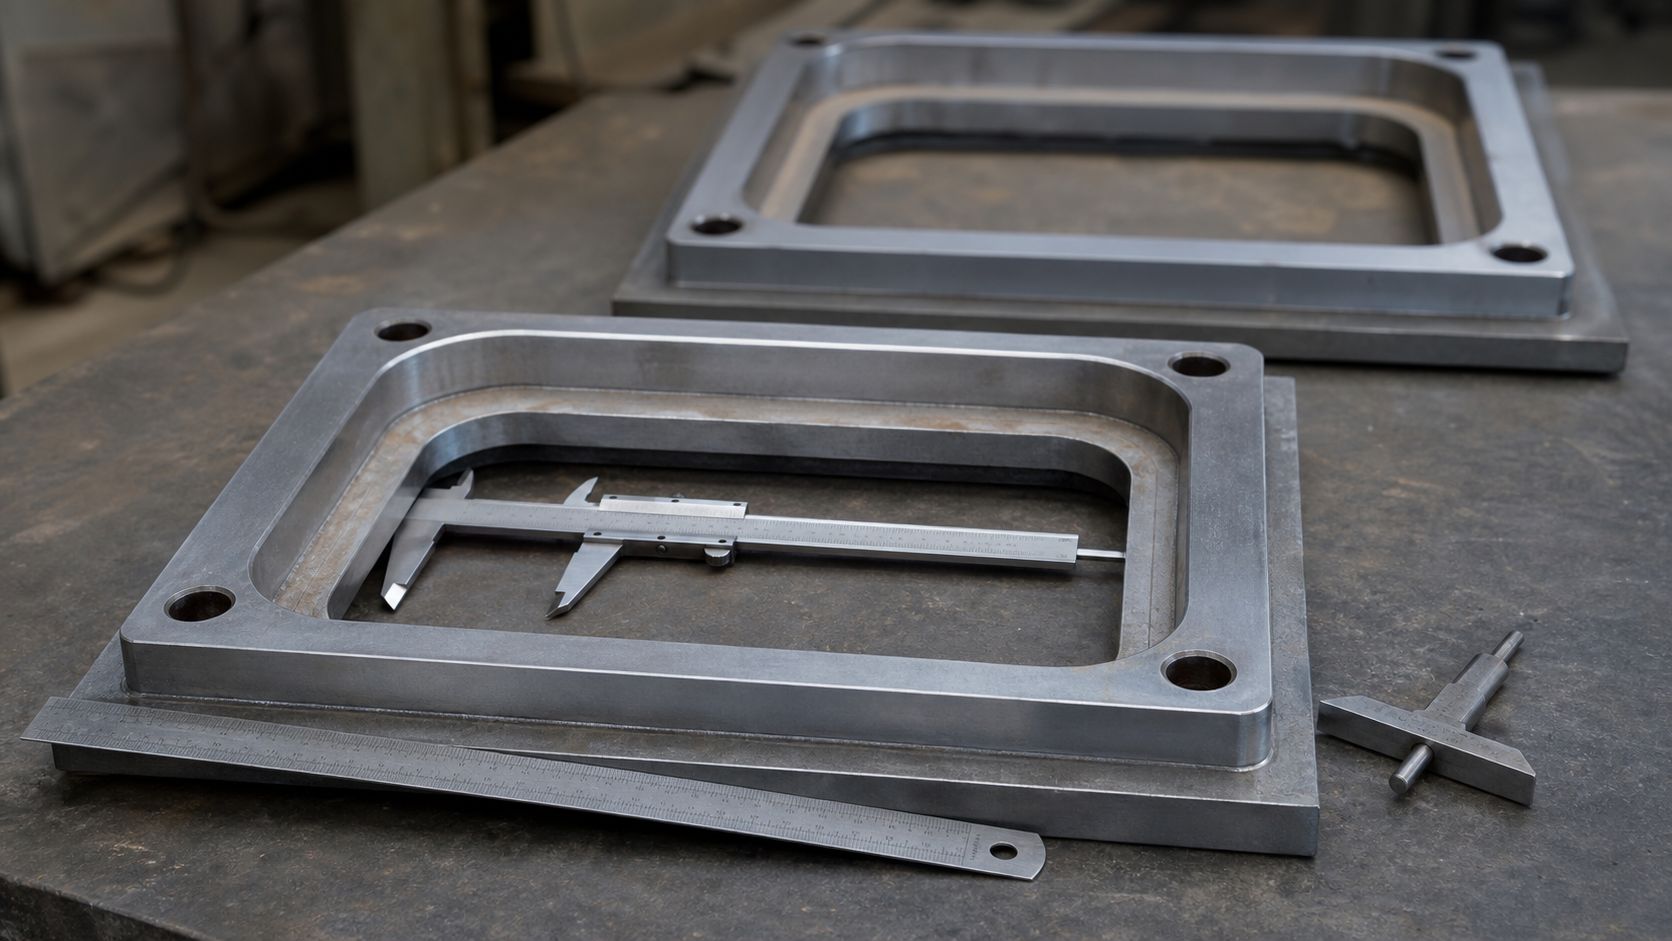
Заказ формовочной рамки начинается не с каталога, а с данных о линии. Одинаковый по названию кирпич выпускается на прессах разных производителей, с разным сырьём и в разном режиме — и рамки для них будут отличаться, даже если размер изделия совпадает.
Разберём, как подобрать формовочную рамку: какие данные нужны, как снять размеры с изношенного изделия, чем отличаются серии между собой, как выбирается материал и что проверить при получении.
Материал для механиков, технологов и снабженцев кирпичных заводов, которым нужно заказать замену и получить изделие, встающее на место без подгонки.
Что определяет выбор
Подбор строится на четырёх группах данных, и пропуск любой из них приводит к переделкам.
- Оборудование. Марка и модель пресса задают присоединительные и посадочные размеры.
- Продукт. Размер изделия, пустотность, требования к лицевой поверхности.
- Сырьё. Состав массы, влажность, наличие абразивных включений — от этого зависит материал.
- Режим. Число циклов в смену и сменность определяют требуемый ресурс.
Обратите внимание: только первые две группы влияют на геометрию. Две вторые определяют материал и конструктивное исполнение — то, от чего зависит, сколько изделие проработает. Ошибка в первых приводит к тому, что рамка не встанет, ошибка во вторых — к тому, что она встанет, но быстро выйдет из строя.
Данные по оборудованию
Самая частая причина несостыковок — неполные сведения о прессе.
Что нужно знать:
- марка и модель пресса, при наличии — год выпуска и модификация;
- присоединительные размеры: расположение и диаметр крепёжных отверстий, базовые плоскости;
- посадочные места и способ фиксации;
- усилие прессования;
- габаритные ограничения по высоте и ширине;
- особенности, появившиеся при прошлых ремонтах: рассверленные отверстия, наплавленные поверхности, самодельные переходники.
Последний пункт встречается чаще, чем хотелось бы. Оборудование живёт десятилетиями и обрастает доработками, о которых знает только тот механик, который их делал. Если пресс когда-либо ремонтировался нестандартно, изделие нужно подгонять под фактическое состояние, а не под заводскую документацию.
Данные по изделию
Геометрия полости определяется продуктом, но не совпадает с его размерами напрямую.
- номинальные размеры кирпича или блока;
- допуски на готовое изделие;
- пустотность и схема расположения пустот;
- требования к фаскам и лицевой поверхности;
- усадка при сушке и обжиге для вашего сырья.
Усадка — параметр, который нужно брать из собственной практики, а не из общего справочника: он зависит от состава массы и режимов. Если продукт новый и данных нет, размеры считают по расчётным величинам, а затем корректируют по первой партии.
Как снять размеры со старого изделия
Обычный сценарий: чертежа нет, есть изношенная рамка. Что делать.
- Очистить изделие от массы и следов коррозии: иначе замеры будут неверными.
- Сфотографировать со всех сторон, обязательно с линейкой в кадре для масштаба.
- Снять габариты и основные размеры полости в нескольких сечениях.
- Замерить присоединительные элементы: расположение отверстий, базовые плоскости, посадочные места.
- Отметить зоны износа: где металл выработан, где кромки завалены.
- Приложить данные о наработке и о причине снятия изделия с линии.
Важно понимать: изношенное изделие нельзя копировать один в один. Размеры, которые «съел» износ, восстанавливаются расчётом по неизношенным участкам. Подробно это разобрано в статье о восстановлении по образцу.
Чем отличаются серии
Типоразмеры различаются не только размером полости.
| Признак | Что меняется | Когда важно |
|---|---|---|
| Размер полости | Формат выпускаемого изделия | Всегда |
| Высота | Толщина изделия, объём массы | При переходе на другой формат |
| Усиление каркаса | Жёсткость под нагрузкой | Высокопроизводительные линии |
| Материал и термообработка | Ресурс в абразивной среде | Жёсткое сырьё, много смен |
| Число гнёзд | Производительность | Зависит от конструкции пресса |
| Исполнение по чертежу | Всё перечисленное под вашу линию | Нестандартное оборудование |
Модифицированные версии с усиленным каркасом берут там, где линия работает в две-три смены: при непрерывной нагрузке жёсткость корпуса становится критичной, а разница в цене окупается за счёт меньшего числа замен. Описание серий и параметров — в разделе формовочных рамок.
Выбор материала
Материал подбирают под сырьё и режим, а не по принципу «чем твёрже, тем лучше».
- Сталь 45 — базовый вариант для обычной глины и умеренной загрузки.
- Сталь 40Х — абразивное сырьё, работа в несколько смен, повышенные нагрузки.
- Инструментальные стали — лицевой кирпич с жёсткими требованиями к геометрии.
- Износостойкие вставки и наплавки — локальные зоны максимального износа.
Твёрдость рабочих поверхностей задаётся термообработкой, обычно в диапазоне 45–55 HRC. Выше — дольше держится размер, но хуже переносятся удары при монтаже и попадании включений. Сравнение ходовых марок разобрано в статье сталь 45 или 40Х.
Практический совет: попросите изготовителя предложить два-три варианта с разной ценой и ресурсом и посчитайте не стоимость покупки, а стоимость эксплуатации за год. Если разница в ресурсе невелика, выбирайте более дешёвый и ремонтопригодный вариант.
История предыдущего изделия
Самая полезная информация при подборе, и её почти никогда не сообщают по своей инициативе.
Что стоит рассказать изготовителю:
- сколько отработала предыдущая рамка — в циклах или в объёме продукции;
- как именно вышла из строя: равномерный износ, смятые кромки, трещины, задиры;
- появлялись ли дефекты на продукции перед снятием и какие;
- сколько было переточек и помогали ли они;
- менялось ли за это время сырьё или режим работы.
По этим данным подбирается не только материал, но и конструктивное исполнение. Например, если изделие ломалось по одному и тому же сечению, в новом его усилят. Если износ шёл неравномерно, сначала проверят, нет ли перекоса при установке — иначе новая рамка повторит ту же картину.
Когда нужна рамка по чертежу
Готовые серии закрывают распространённые форматы и прессы. Индивидуальное изготовление требуется, когда:
- оборудование редкое или импортное, снятое с поставки;
- пресс дорабатывался и отличается от заводского исполнения;
- выпускается нестандартный формат изделия;
- нужна повышенная пустотность или особая схема пустот;
- требуется конструкция со сменными вставками;
- предыдущие решения не устраивали по ресурсу.
Изготовление по чертежу заказчика или по образцу не означает, что документацию должны предоставить вы. Если её нет, она появляется в процессе работы и остаётся у предприятия — это отдельная ценность.
Несколько форматов на одном прессе
Заводы редко выпускают один типоразмер. Как только форматов становится два и больше, появляется отдельная задача — организовать переходы.
Что стоит учесть при заказе комплектов под разные форматы:
- Единые присоединительные размеры. Все рамки должны вставать на пресс одинаково, без подгонки и дополнительной выверки.
- Одинаковый подход к материалу. Иначе изделия изнашиваются с разной скоростью, и график замен рассыпается.
- Маркировка. Формат должен читаться на изделии, а не определяться по памяти механика.
- Условия хранения. Комплекты, лежащие между сменами форматов, страдают от коррозии и механических повреждений больше, чем работающие.
Заказ комплектов одной партией обычно выгоднее, чем по мере надобности: детали изготавливаются по единой документации, из металла одной плавки, с согласованными допусками. Переналадка в этом случае занимает часы, а не смену.
Пробная партия при новом продукте
Отдельный сценарий — запуск изделия, которое завод раньше не выпускал.
Здесь основная неизвестная — фактическая усадка вашей массы при вашем режиме сушки и обжига. Расчётные значения дают приближение, но окончательные размеры полости определяются только по результату.
Разумный порядок действий: изготовить изделие с учётом расчётной усадки, выпустить пробную партию, замерить готовый продукт после обжига и при необходимости скорректировать размеры до изготовления полного комплекта.
Такой подход дороже на старте на стоимость одного изделия, но заметно дешевле, чем переделывать весь комплект. Особенно это важно, когда рамок на прессе несколько: ошибка в размерах умножается на их количество.
Что проверить при получении
Приёмка занимает немного времени и защищает от обнаружения проблемы под остановленной линией.
- Присоединительные размеры. Расположение отверстий, базовые плоскости, посадочные места.
- Размеры полости в нескольких сечениях по высоте.
- Плоскостность и прямоугольность — по протоколу измерений или поверочным инструментом.
- Чистоту рабочих поверхностей. Равномерная обработка без локальных следов инструмента.
- Твёрдость по паспорту, при сомнениях — замером.
- Комплектность документов: паспорт, протокол измерений, при необходимости сертификат на металл.
Первую партию изделий после установки стоит замерить полностью и записать результаты: это точка отсчёта, с которой через месяцы будет видно, насколько ушла геометрия.
Типичные ошибки при подборе
- Заказ по названию формата. «Рамка под стандартный кирпич» ничего не говорит о прессе и присоединительных размерах. Без марки оборудования подбор невозможен.
- Копирование изношенного образца. Размеры, съеденные износом, переходят в новое изделие, и брак возвращается через недели.
- Молчание о доработках пресса. Если оборудование ремонтировалось нестандартно, изделие по заводским размерам не встанет.
- Выбор материала «как было». Если предыдущая рамка изнашивалась слишком быстро, повторение той же марки даст тот же результат.
- Игнорирование усадки при смене сырья. Новый карьер означает другую усадку, и размеры полости нужно пересчитывать.
- Заказ в последний момент. Срок изготовления не сжимается настолько, чтобы закрыть остановленную линию.
Большинство ошибок объединяет одно: подбор ведётся по названию изделия, а не по данным о линии. Пятнадцать минут на сбор сведений о прессе, сырье и истории предыдущего изделия экономят недели и деньги.
Кто участвует в подборе
На практике данные для подбора разбросаны по разным людям, и сводит их обычно снабженец, которому они все не принадлежат.
Кто что знает:
- Механик — состояние пресса, историю ремонтов и доработок, как изнашивалось предыдущее изделие.
- Технолог — режим работы, состав массы, фактическую усадку, требования к продукции.
- Начальник смены — какие дефекты появлялись перед заменой и как они менялись со временем.
- Снабжение — сроки, бюджет, историю поставок.
Самый практичный способ не терять информацию — короткий опросный лист, который заполняется один раз при заказе и хранится вместе с документацией на изделие. При следующем заказе половина работы уже сделана, а данные не зависят от того, кто именно в этот раз занимается закупкой.
Планирование замены
Подбор — это не разовое событие, а часть цикла. Чтобы не повторять его в авральном режиме, достаточно вести журнал.
Минимальный состав записи: дата установки, наработка, результаты периодических замеров, дата и причина снятия, число переточек. Через два-три цикла появляется собственная норма ресурса, по которой видно, когда заказывать следующее изделие.
Срок изготовления составляет недели, поэтому заказ размещают заранее, отсчитав его от прогнозируемой даты выхода размеров за допуск. Тогда замена происходит в плановую остановку.
Частые вопросы
Что делать, если размеры кирпича стали уходить?
Сначала проверить режим и сырьё: усадка меняется при смене карьера или рецептуры. Затем замерить полость рамки в нескольких сечениях и сравнить с исходными значениями. Если размеры полости в норме, дело не в оснастке, и замена ничего не изменит.
Можно ли поставить рамку от другого пресса?
Нет. Присоединительные и посадочные размеры у разных прессов отличаются, а подгонка по месту нарушает базирование и приводит к перекосу и ускоренному износу. Изделие изготавливается под конкретное оборудование.
Что делать, если марка пресса неизвестна?
Работать по образцу: снять размеры с установленной рамки и с посадочных мест. Дополнительно помогают фотографии узла крепления и любые сохранившиеся документы на оборудование.
Нужно ли менять все рамки одновременно?
Если на прессе их несколько, желательно: изделия разного состояния дают разброс размеров продукции. При этом менять комплектом дешевле, чем по одной с несколькими остановками.
Можно ли заказать рамку с запасом под будущий формат?
Конструктивно это иногда возможно: сменные вставки позволяют менять размер полости в небольших пределах. Но решение закладывается при проектировании и удорожает изделие, поэтому имеет смысл только при реальных планах по расширению номенклатуры.
Сколько ждать изготовления?
Типовой срок — несколько недель, в зависимости от загрузки, наличия материала и необходимости термообработки. Ускорить можно полнотой исходных данных и согласием на равноценный аналог стали, если оригинальная марка недоступна.
Нужно подобрать рамку под ваш пресс?
ООО «ТД Рекера» изготавливает формовочные рамки по чертежам заказчика и по образцу изношенного изделия, под отечественные и импортные прессы. Подбираем материал под ваше сырьё и режим, закладываем припуск на переточку, контролируем геометрию на координатно-измерительной машине и передаём паспорт изделия. Пришлите марку пресса, размер кирпича и фотографии старой рамки — подберём и посчитаем: формовочные рамки.