


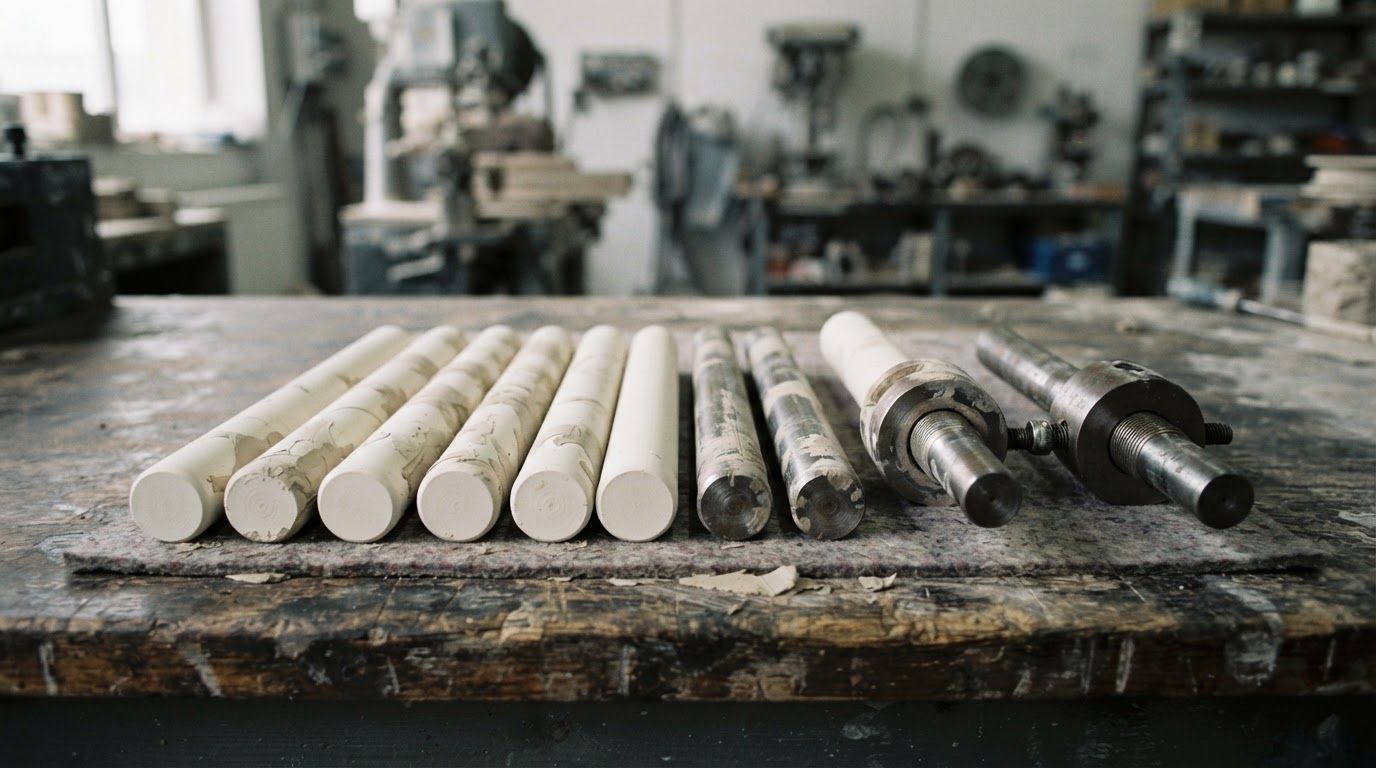
Пустоты в кирпиче кажутся мелочью конструкции, но именно они определяют вес изделия, его теплопроводность, скорость сушки и расход сырья. А отвечают за пустоты два узла, которые на заводе замечают только тогда, когда они изнашиваются: керны и держатели керна.
Разберём, зачем нужны пустоты, как устроены керны, почему их делают из керамики, что происходит при износе, как выставлять их правильно и по каким признакам понять, что узел пора менять.
Материал рассчитан на технологов и механиков кирпичных заводов, а также на снабженцев, которым нужно понимать, что именно они заказывают и почему позиции с виду похожие стоят по-разному.
Зачем кирпичу пустоты
Пустотелый кирпич — не способ сэкономить сырьё, хотя экономия тоже есть. У пустот несколько задач сразу.
- Вес. Пустотелое изделие легче полнотелого, что снижает нагрузку на конструкции и упрощает кладку.
- Теплопроводность. Воздух в пустотах работает как изолятор: стена из пустотелого кирпича теплее при той же толщине.
- Сушка и обжиг. Тонкие стенки прогреваются и отдают влагу равномернее, чем сплошной массив. Это снижает риск трещин и сокращает цикл.
- Расход сырья. При той же геометрии изделия массы уходит меньше.
- Сцепление с раствором. Пустоты частично заполняются раствором, повышая прочность кладки.
Обратная сторона — требования к оснастке. Чем выше пустотность, тем тоньше стенки между пустотами и тем точнее должны стоять керны: смещение на доли миллиметра даёт разнотолщинность, а тонкая стенка становится слабым местом изделия.
Как устроен узел
Керн — это стержень, который находится в потоке массы и формирует полость. Сам по себе он не держится: его удерживает держатель керна, закреплённый в корпусе узла.
- Керн — рабочий элемент, задающий форму и размер пустоты. Бывает круглого, овального, прямоугольного и щелевого сечения.
- Хвостовик — часть керна, которой он крепится к держателю. Обычно с резьбой или с посадочным конусом.
- Держатель (кернодержатель) — деталь, фиксирующая керн в заданном положении. Воспринимает нагрузку от потока массы.
- Траверса или консоль — элемент, на котором крепятся держатели. Обтекается массой, поэтому её профиль влияет на качество бруса.
- Регулировочные элементы — позволяют выставить керн по высоте и по горизонтали.
Ключевой момент: керн работает не как неподвижная деталь, а как препятствие в потоке. Масса обтекает его и смыкается позади — там, где поток соединяется снова, образуется шов. Если геометрия керна и его положение выбраны неудачно, этот шов становится местом расслоения изделия.
Почему керны делают из корунда
Керн находится в постоянном контакте с абразивной массой со всех сторон. Это самые тяжёлые условия во всём узле формования.
Стальной керн работает, но вырабатывается быстро: диаметр уменьшается, поверхность теряет чистоту, масса начинает налипать. Корундовая керамика — техническая керамика на основе оксида алюминия — в разы превосходит сталь по стойкости к истиранию, поэтому в этих узлах она обычно и окупается.
| Параметр | Стальной керн | Корундовый керн |
|---|---|---|
| Стойкость к абразиву | Умеренная | Значительно выше |
| Стойкость к удару | Хорошая: мнётся, но не колется | Низкая: скалывается при ударе |
| Налипание массы | Выше, поверхность быстро теряет чистоту | Ниже, поверхность плотная и гладкая |
| Цена | Ниже | Выше |
| Ремонтопригодность | Возможна проточка | Не восстанавливается |
| Где уместен | Мягкое сырьё, небольшие объёмы | Абразивная масса, непрерывное производство |
Решение принимается не по цене позиции, а по стоимости владения: если стальные керны меняются в несколько раз чаще, разница в цене окупается быстро. При этом хрупкость керамики требует аккуратности при монтаже — большая часть отказов керамических кернов приходится не на работу, а на установку.
Как износ керна отражается на продукции
Керн изнашивается по всей поверхности, и прежде всего в лобовой части, которая первой принимает поток.
- Уменьшается диаметр пустоты. Пустотность падает, вес изделия растёт, расход сырья увеличивается.
- Меняется форма. Керн теряет исходный профиль, пустота становится неправильной, стенки — неравномерными.
- Появляются задиры. Шероховатая поверхность керна тормозит массу, шов за керном смыкается хуже.
- Возникает смещение. Изношенный хвостовик или разбитое крепление дают люфт, и керн уходит от заданного положения.
Самый показательный признак — разнотолщинность стенок между пустотами в одной партии. Если стенки с одной стороны систематически тоньше, дело либо в положении керна, либо в его износе, либо в креплении держателя.
Выставление кернов
Правильное положение керна важнее его состояния: новый керн, установленный со смещением, даст брак сразу.
- Проверить состояние посадочных мест держателя: люфт здесь обнулит любую точность установки.
- Установить керны и проверить расстояния до стенок канала по шаблону, а не на глаз.
- Проверить расстояния между кернами: стенки между пустотами должны получаться равными.
- Убедиться, что керны выставлены параллельно направлению потока: перекос даёт коническую пустоту.
- Зафиксировать крепление с равномерным моментом и повторно проверить положение.
- После первой партии замерить изделия и при необходимости скорректировать.
Шаблон для проверки — простая, но крайне полезная вещь: он превращает настройку из искусства в процедуру, которую может выполнить любой механик, а не только самый опытный.
Форма керна и качество бруса
Сечение керна выбирают не только из требований к пустотности. Форма влияет на то, как масса обтекает препятствие и смыкается за ним.
- Круглое сечение — самое технологичное: поток обтекает керн равномерно, шов за ним смыкается лучше всего. Универсальный вариант для большинства изделий.
- Овальное — даёт большую пустотность при той же толщине стенок, но требует точной ориентации относительно потока.
- Прямоугольное и щелевое — максимальная пустотность и лучшие теплотехнические показатели изделия, но самые сложные условия для массы: за острыми кромками поток смыкается хуже, риск расслоения выше.
Практическое следствие: чем сложнее форма пустоты, тем выше требования к чистоте поверхности керна и к качеству подготовки массы. Изношенный керн щелевого сечения даёт расслоение заметно раньше, чем круглый в том же состоянии.
Второй фактор — лобовая часть. У керна есть скруглённый или конический носок, который рассекает поток. Он изнашивается первым, и когда форма носка теряется, обтекание нарушается: масса разделяется резко, шов получается слабым. По состоянию носка обычно и определяют, пора ли менять керн, даже если диаметр ещё в допуске.
Пустотность и экономика
Повышение пустотности выглядит как чистая экономия: меньше массы на изделие, меньше расход сырья и топлива на обжиг. Но у этого решения есть обратная сторона, которую стоит учитывать при выборе оснастки.
Чем выше пустотность, тем тоньше стенки между пустотами. Тонкая стенка хуже переносит транспортировку и укладку, чувствительнее к перепадам в сушке и требовательнее к точности установки кернов. Допуск на смещение керна сокращается: там, где при стенке в сантиметр смещение на полмиллиметра незаметно, при тонкой стенке оно уже даёт брак.
Кроме того, растут требования к массе: пластичность и однородность становятся критичными, потому что тонкие перемычки формуются тяжелее.
Поэтому переход на более высокую пустотность — это не только замена кернов, но и пересмотр всей цепочки: подготовка сырья, режим формования, аккуратность обслуживания оснастки. Решение имеет смысл считать целиком, а не по одной статье экономии.
Когда менять керны и держатели
Ориентироваться нужно на замеры продукции и самих деталей, а не на календарь.
| Что наблюдается | Вероятная причина | Действие |
|---|---|---|
| Вес изделия вырос при неизменном режиме | Уменьшился размер пустот из-за износа кернов | Замерить керны, планировать замену |
| Стенки между пустотами разной толщины | Смещение керна, износ держателя | Проверить крепление и положение по шаблону |
| Расслоение изделия по линии за пустотой | Нарушено обтекание, износ лобовой части керна | Заменить керн, проверить профиль |
| Керн ушёл в сторону в процессе смены | Люфт в посадочном месте, ослаб крепёж | Восстановить или заменить держатель |
| Скол на керамическом керне | Удар при монтаже или посторонний предмет в массе | Замена, проверка подготовки сырья |
Важно: держатели изнашиваются медленнее кернов, но именно их состояние определяет точность положения. Менять керны, не проверив держатели, — распространённая ошибка, из-за которой новые керны быстро уходят из геометрии.
Что заказывать и какие данные нужны
Керны и держатели изготавливают под конкретное оборудование и конкретное изделие. Для расчёта нужны:
- марка и модель пресса или экструдера;
- размер изделия и схема пустот: количество, форма, диаметры, расположение;
- требуемая пустотность;
- состав массы, влажность, наличие абразивных включений;
- производительность и сменность работы линии;
- образец изношенного керна или его чертёж;
- какие дефекты наблюдались перед заменой.
Эти же данные определяют выбор материала: при мягком сырье и небольших объёмах стальные керны могут быть выгоднее, при абразивной массе и непрерывной работе — керамические. Номенклатура узлов формовочной линии собрана в разделе формовочной оснастки, а расходные позиции — в разделе расходных материалов.
Запас и планирование
Керны относятся к позициям, которые меняются регулярно, поэтому их логично закупать по графику, а не по факту износа.
Практика, которая работает: вести журнал наработки по каждому комплекту, знать средний ресурс для своего сырья и держать на складе как минимум один запасной комплект. Замена в этом случае занимает часы и делается в плановую остановку, а не в аварийном режиме.
Второй аргумент в пользу запаса — комплектность. Керны в одном узле должны быть одинаковыми по размеру и состоянию: если половина новая, а половина изношенная, стенки между пустотами получатся разными независимо от точности установки.
Обслуживание
- Очистка после остановки. Засохшая масса на керне при пуске работает как абразив и портит поверхность.
- Аккуратный монтаж. Керамику нельзя подбивать и зажимать с перекосом — большинство сколов появляется именно так.
- Контроль крепежа. Ослабший держатель даёт люфт, который сразу отражается на геометрии изделия.
- Хранение в таре. Керамические керны хранят раздельно, без контакта друг с другом.
- Проверка сырья. Крупные включения повреждают керны за одну смену независимо от материала.
Держатели: узел, о котором вспоминают последним
Керн виден, изнашивается заметно и меняется регулярно, поэтому внимание достаётся ему. Держатель находится в тени, хотя от него зависит, где именно окажется керн в потоке массы.
Что происходит с держателем со временем:
- Разбивается посадочное место. Появляется люфт, керн получает свободу хода, положение перестаёт быть стабильным.
- Изнашивается обтекаемая часть. Держатель тоже находится в потоке, и его профиль тоже вырабатывается, влияя на движение массы.
- Ослабевает крепление. Резьба вытягивается, момент затяжки перестаёт держать узел.
- Появляется деформация. Под постоянным давлением тонкие консоли постепенно уходят от исходного положения.
Коварство в том, что все эти изменения происходят медленно и не дают резкого отказа. Продукция ухудшается плавно: сначала разброс в пределах допуска, потом на границе, потом брак. К моменту, когда проблему замечают, держатель обычно уже требует не регулировки, а восстановления.
Профилактика простая: проверять люфт при каждой замене кернов и фиксировать результат. Две минуты работы дают понимание, что происходит с узлом, и позволяют заказать замену заранее, а не в аварийном режиме.
Частые вопросы
Можно ли заменить часть кернов в комплекте?
Нежелательно. Новые и изношенные керны дают пустоты разного размера, и стенки между ними получаются неравномерными. Если позволяет ситуация, комплект меняют целиком или подбирают керны близкого состояния.
Стальные или керамические — что выгоднее?
Считать нужно по стоимости владения. При абразивной массе и непрерывной работе керамика обычно окупается за счёт кратно большего ресурса. При мягком сырье, малых объёмах и риске ударных нагрузок сталь может оказаться практичнее.
Почему стенки между пустотами получаются разными?
Три основные причины: смещение керна из-за люфта в держателе, неравномерный износ кернов и перекос при установке узла. Проверять нужно в этом порядке, начиная с крепления.
Как часто проверять положение кернов?
Разумный минимум — при каждой замене комплекта и после любой разборки узла. На производствах с жёсткими требованиями к геометрии добавляют плановую проверку по шаблону раз в определённую наработку: это быстрее, чем разбираться с причинами брака задним числом.
Можно ли восстановить изношенный керн?
Стальной иногда можно проточить, но при этом изменится размер пустоты, и весь комплект придётся приводить к новому размеру. Керамический не восстанавливается: его меняют.
Нужны керны или комплект оснастки?
ООО «ТД Рекера» изготавливает керны, держатели керна и другие узлы формовочных линий по чертежам заказчика и по образцу изношенного изделия. Подбираем материал под ваше сырьё, изготавливаем комплектом, чтобы размеры совпадали, и восстанавливаем исходную геометрию, а не копируем выработку. Пришлите марку пресса, схему пустот и фотографии узла — посчитаем: формовочная оснастка.