


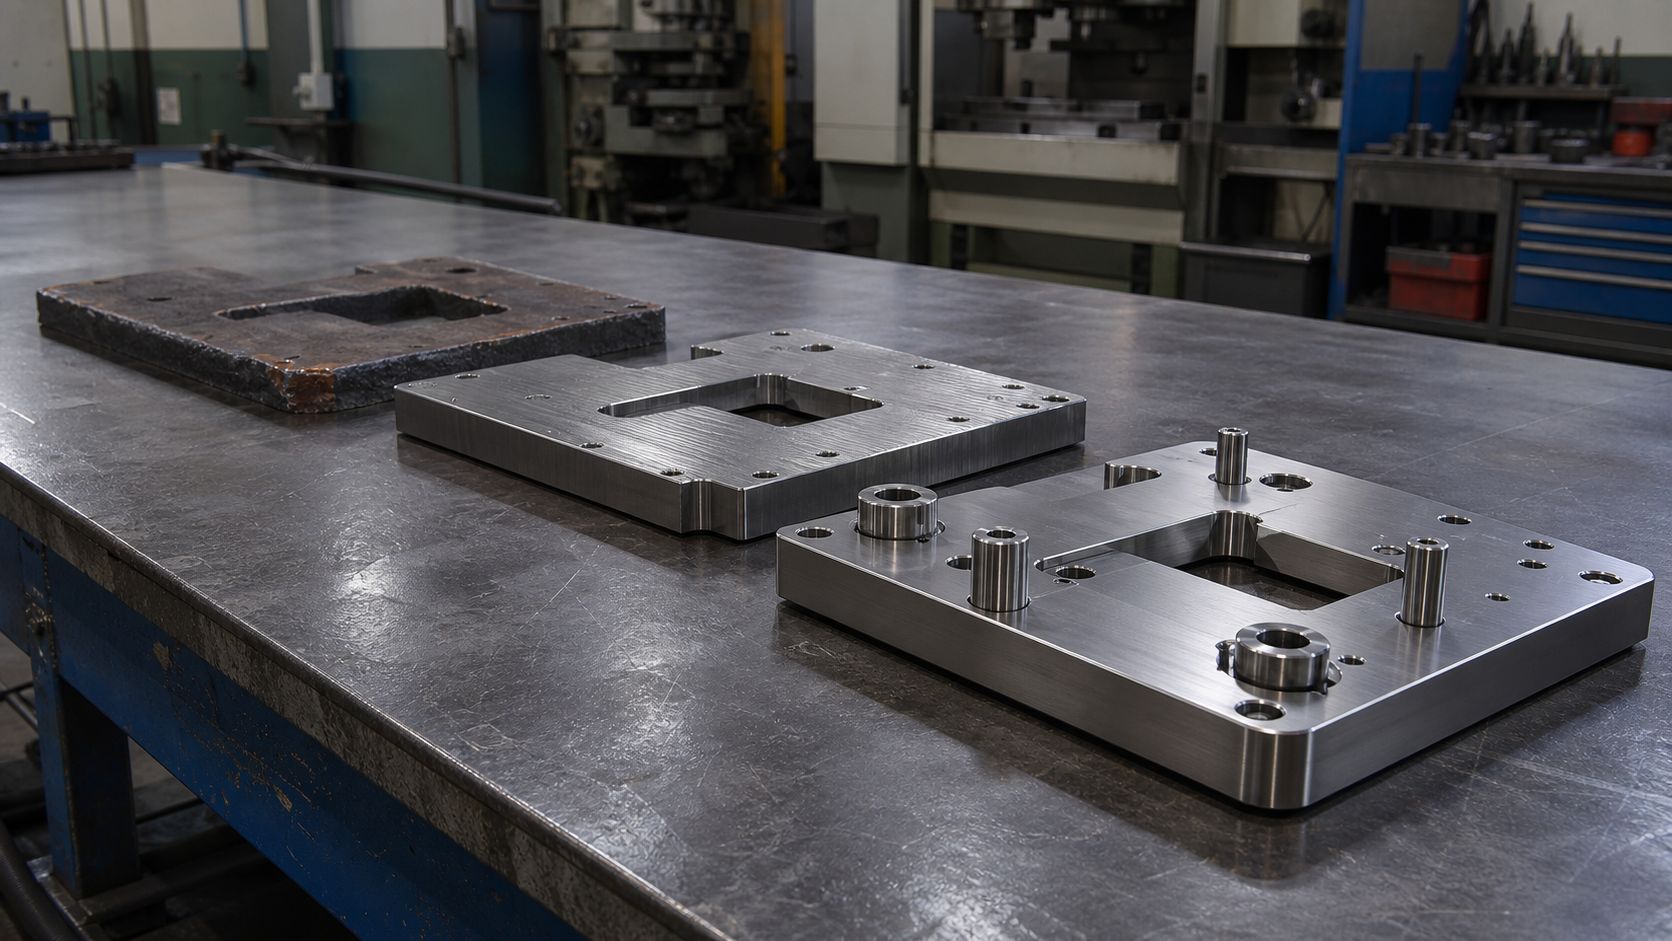
Заказчик присылает чертёж и получает счёт, в котором сумма заметно выше стоимости металла. Возникает естественный вопрос: за что именно платим, если деталь на вид несложная. Ответ — за маршрут: последовательность операций, каждая из которых нужна, чтобы изделие проработало заявленный срок, а не развалилось через месяц.
Разберём технологию изготовления оснастки по этапам: от постановки задачи до приёмки. Будет понятно, из чего складывается срок, где возникают риски и на что заказчик может повлиять, чтобы получить результат быстрее и дешевле.
Этап 1. Задача и исходные данные
Всё начинается не с чертежа, а с условий работы изделия. Два внешне одинаковых приспособления для разных производств будут отличаться материалом, термообработкой и конструкцией узлов.
Что нужно знать до начала проектирования:
- оборудование, на котором изделие будет стоять: марка, присоединительные размеры, усилия;
- продукт: что именно формуется или обрабатывается, какие размеры критичны;
- среда: абразивность массы, температура, влажность, наличие СОЖ;
- режим: циклов в смену, сменность, сезонность загрузки;
- история: что стояло раньше, сколько отработало, по какой причине снято;
- ожидания по ресурсу и допустимой периодичности замены.
Последний пункт списка — самый недооценённый. Информация о том, как именно вышло из строя предыдущее изделие, задаёт конструкцию сильнее, чем любые пожелания: равномерное истирание, смятие кромки и трещина требуют разных решений.
Этап 2. Конструкция и выбор материала
На этом этапе решается судьба изделия: дальше можно только качественно выполнить принятые решения, но не исправить ошибочные.
Что закладывается в конструкцию
- Жёсткость корпуса. Под нагрузкой конструкция не должна деформироваться: потеря жёсткости проявляется как разброс размеров продукции.
- Разделение функций. Вязкий корпус и твёрдые рабочие поверхности — разные требования, и разумно разнести их по разным элементам.
- Сменные элементы. Там, где идёт основной износ, ставят вставки, которые меняются отдельно.
- Припуск на восстановление. Запас металла, позволяющий сделать несколько переточек.
- Технологичность. Конструкция должна быть изготовима: внутренние острые углы, глухие глубокие полости и недоступные для инструмента поверхности резко удорожают работу.
Выбор материала
Материал подбирают под преобладающий механизм износа, а не «по максимуму твёрдости». Подробное сравнение ходовых марок разобрано в статье о выборе между сталью 45 и 40Х. Общее правило: твёрдость там, где истирание; вязкость там, где удары; антифрикционные материалы в скользящих парах.
Хорошая практика — предложить заказчику два-три варианта с разной стоимостью и ресурсом. Решение принимает тот, кто платит, но решение должно быть осознанным.
Этап 3. Документация и подготовка производства
Из конструкции рождается комплект документов, по которому изделие делают.
- Чертежи деталей с размерами, допусками, посадками, шероховатостью и требованиями к термообработке.
- Сборочный чертёж и спецификация, если изделие состоит из нескольких деталей.
- Маршрут обработки — последовательность операций с указанием баз и припусков.
- Управляющие программы для станков с ЧПУ.
- Вспомогательная оснастка для базирования самой заготовки на операциях.
Этот этап не виден заказчику и потому кажется лишним. На практике именно здесь закладывается повторяемость: когда программы и документация сохранены, второй экземпляр изделия делается заметно быстрее и дешевле первого.
Этап 4. Заготовка и черновая обработка
Заготовку получают резкой проката, реже поковкой или литьём. Выбор влияет и на цену, и на свойства: у поковки волокна следуют форме детали, что важно для нагруженных изделий.
Черновая обработка снимает основную массу металла. Задача — оставить припуск, достаточный для компенсации деформаций после термообработки, но не избыточный: каждый лишний миллиметр это время на финишных операциях.
Для ответственных изделий между черновой и чистовой обработкой добавляют отжиг для снятия напряжений. Металл после резки и черновой обработки «напряжён», и если этого не сделать, деталь поведёт позже, уже на финишных размерах.
Этап 5. Термообработка
Ключевая операция, которая определяет ресурс. Режим задаётся чертежом: закалка с отпуском, цементация, азотирование или улучшение.
Два практических следствия, которые важно понимать заказчику:
- Деталь меняет размеры. Поводка неизбежна, её величина зависит от формы, марки и режима. Поэтому финишная обработка идёт после термички, а не до неё.
- Операция выполняется партиями и добавляет к сроку несколько дней. Ускорить её, не потеряв в качестве, нельзя.
Твёрдость после термообработки проверяют и фиксируют: это то, что заказчик вправе увидеть в паспорте изделия.
Этап 6. Финишная обработка
После термообработки деталь выводят в окончательный размер. Резанием закалённую сталь уже не возьмёшь, поэтому работают шлифованием, а сложные контуры — электроэрозией.
Здесь получают то, за что в итоге платит заказчик: точность в сотых и тысячных долях, шероховатость рабочих поверхностей, чистоту формообразующих элементов. Это самая трудоёмкая часть маршрута, и она плохо поддаётся ускорению.
Отдельная операция — доводка и полировка там, где чистота поверхности влияет на процесс: в формообразующей оснастке от неё зависит съём изделия и налипание массы.
Этап 7. Сборка и подгонка
Если изделие состоит из нескольких деталей, их собирают и проверяют в паре: зазоры, ход подвижных элементов, прилегание плоскостей.
На этом этапе всплывают ошибки, незаметные на отдельных деталях: накопленная погрешность, несовпадение баз, перекос в сопряжении. Поэтому ответственные комплекты собирают до отгрузки, а не отправляют россыпью в расчёте на то, что у заказчика всё сойдётся.
Этап 8. Контроль и приёмка
Финальный замер геометрии — на координатно-измерительной машине или по месту, в зависимости от изделия и требований.
Что обычно входит в комплект документов:
- паспорт изделия с указанием материала и твёрдости;
- протокол измерений с фактическими значениями критичных размеров;
- сертификаты на материал, если этого требует входной контроль заказчика.
Протокол измерений полезен обеим сторонам: он фиксирует исходное состояние изделия. Через полгода работы по нему видно, насколько ушла геометрия, и спор о том, «такое ли оно было изначально», не возникает.
Контроль в процессе, а не только в конце
Промежуточный контроль отличает серьёзное производство от кустарного. Проверять изделие только на финише — значит узнавать о браке тогда, когда в него уже вложены все операции.
Где обычно ставят контрольные точки:
- Входной контроль материала. Марка, сертификат, при необходимости — твёрдость и отсутствие расслоений.
- После черновой обработки. Проверяют припуски: их нехватка на этом этапе означает, что финишная операция не выведет размер.
- После термообработки. Замеряют твёрдость и величину поводки, чтобы понять, хватит ли припуска.
- После финишных операций. Критичные размеры, шероховатость, геометрия формообразующих поверхностей.
- При сборке. Зазоры в парах, ход подвижных элементов, прилегание плоскостей.
Стоимость такого контроля невелика по сравнению с ценой переделки, особенно если брак обнаруживается уже у заказчика, под остановленной линией. Для ответственных изделий результаты замеров оформляют протоколом и передают вместе с изделием.
Сколько времени занимает каждый этап
| Этап | Что определяет длительность | Можно ли ускорить |
|---|---|---|
| Задача и исходные данные | Полнота данных от заказчика | Да, это зона ответственности заказчика |
| Конструкция | Сложность изделия, число итераций согласования | Частично: быстрые ответы на вопросы сокращают срок |
| Документация и программы | Число деталей в изделии | Да, если есть готовый архив по прошлому заказу |
| Материал | Наличие нужной марки и сечения у поставщика | Частично: заменой на доступный аналог |
| Механическая обработка | Сложность геометрии, загрузка станков | Да, постановкой вне очереди |
| Термообработка | График партий, режим | Практически нет |
| Финишные операции | Требуемая точность и чистота | Нет без потери качества |
| Контроль | Объём измерений | Незначительно |
Из таблицы видно, где заказчик реально влияет на срок: полнота исходных данных, скорость согласования и готовность принять аналог материала. Всё остальное — производственный цикл, который сжимается плохо.
Что удорожает изделие
- Избыточные допуски. Жёсткие требования там, где они не нужны, добавляют операции и контроль.
- Нетехнологичная конструкция. Внутренние острые углы, труднодоступные поверхности, глухие полости.
- Редкий материал. Ожидание поставки и минимальная партия проката.
- Единичность. Технологическая подготовка делается один раз, но на одно изделие ложится полностью.
- Срочность. Постановка вне очереди означает сдвиг других заказов и оплачивается отдельно.
- Неполные данные. Догадки приводят к переделкам, а переделка всегда дороже, чем сделать сразу правильно.
Где чаще всего теряется качество
По опыту, проблемы концентрируются в трёх местах маршрута.
- Финиш до термообработки. Классическая ошибка: деталь доводят в размер, потом калят, и размер уходит.
- Смена баз между операциями. Каждая новая база добавляет погрешность; на точных изделиях это критично.
- Экономия на корпусе. Лёгкое основание дешевле, но под нагрузкой деформируется, и вся точность рабочих поверхностей теряет смысл.
Все три ошибки видны не сразу: изделие выходит с производства годным по замерам и начинает давать брак в работе. Поэтому маршрут и конструкцию имеет смысл обсуждать заранее, а не принимать готовый результат по факту.
Изготовление по образцу: чем отличается маршрут
Отдельный сценарий — когда чертежа нет вовсе, а есть только изношенное изделие. Такое происходит с импортным оборудованием, снятым с поставки, и со старыми линиями, документация по которым потерялась вместе с прежними подрядчиками.
Маршрут тот же, но в начало добавляются два этапа.
- Обмер образца. Размеры снимают измерительным инструментом и на координатно-измерительной машине, сложные криволинейные поверхности — сканированием. Фиксируются и присоединительные размеры, и рабочие поверхности.
- Восстановление исходной геометрии. Самый ответственный шаг. Изношенные поверхности нельзя копировать как есть: нужно понять, каким размер был изначально, опираясь на неизношенные участки, сопрягаемые детали и следы исходной обработки.
Если этот шаг пропустить, новое изделие получится копией изношенного и начнёт давать те же дефекты с первых смен, только заказчик будет уверен, что купил новое. Поэтому восстановленную геометрию согласовывают с заказчиком до запуска в производство: показывают, какие размеры приняты и почему.
Побочная польза такого заказа в том, что после него у предприятия появляется документация. Изделие перестаёт быть уникальным: повторить его можно в любой момент и у любого исполнителя. Подробнее о работе с образцами — в разделе восстановления по образцу.
Как заказчику ускорить работу
Производственный цикл сжимается плохо, но административная часть — вполне. Что реально помогает:
- Полные исходные данные сразу. Каждый уточняющий вопрос — это день-другой переписки.
- Один ответственный со стороны заказчика. Когда решения принимают трое и не согласуют между собой, согласование растягивается.
- Готовность к аналогу материала. Если редкая марка есть только под заказ, разрешение применить равноценный аналог экономит недели.
- Разумные допуски. Требование точности там, где она не нужна, добавляет операции и время.
- Заблаговременный заказ. Замена, заказанная по наработке, а не по факту поломки, вообще не создаёт простоя.
- Сохранённая документация. Повторный заказ по готовому чертежу идёт заметно быстрее первого.
Частые вопросы
Почему изделие делают несколько недель, если обработка занимает часы?
Станочное время — меньшая часть цикла. Остальное это проектирование, подготовка программ, ожидание материала, термообработка партиями, финишные операции и контроль. Сжимается в основном административная часть, а не технологическая.
Можно ли пропустить термообработку, чтобы сэкономить?
Можно, если изделие работает без износа и больших нагрузок. В остальных случаях экономия обернётся сокращением ресурса в несколько раз, и замена обойдётся дороже сэкономленного.
Что будет, если прислать только эскиз без допусков?
Изготовитель проставит допуски сам, исходя из своего понимания работы узла. Иногда это нормально, иногда приводит к несовпадению ожиданий. Лучше указать хотя бы критичные сопряжения.
Зачем нужен припуск на восстановление, если изделие новое?
Затем, что изделие изнашивается предсказуемо, и заложенный заранее запас металла позволяет вернуть его в работу переточкой вместо покупки нового. Добавить припуск на этапе конструкции почти ничего не стоит, а сделать это задним числом уже невозможно: металла попросту нет.
Можно ли изготовить изделие быстрее, если упростить конструкцию?
Часто да. Отказ от труднодоступных элементов, замена внутренних острых углов радиусами под фрезу, разделение сложной детали на две простые нередко сокращают срок заметнее, чем постановка заказа вне очереди. Такие варианты имеет смысл обсуждать до запуска.
Кому принадлежит документация после изготовления?
Это вопрос договорённости, и его стоит проговаривать заранее. Разумная практика — комплект передаётся заказчику, копия остаётся у изготовителя для повторных заказов. Тогда предприятие не привязано к одному подрядчику.
Нужно изготовить оснастку по вашей задаче?
ООО «ТД Рекера» ведёт полный цикл на своей площадке: конструкция, документация, обработка на станках с ЧПУ, термообработка у проверенных партнёров с доводкой размеров у себя, контроль геометрии и паспорт изделия. Предлагаем варианты по материалу и ресурсу, закладываем припуск на восстановление и сменные элементы. Опишите оборудование и условия работы — посчитаем стоимость и срок за один рабочий день: изготовление оснастки.