


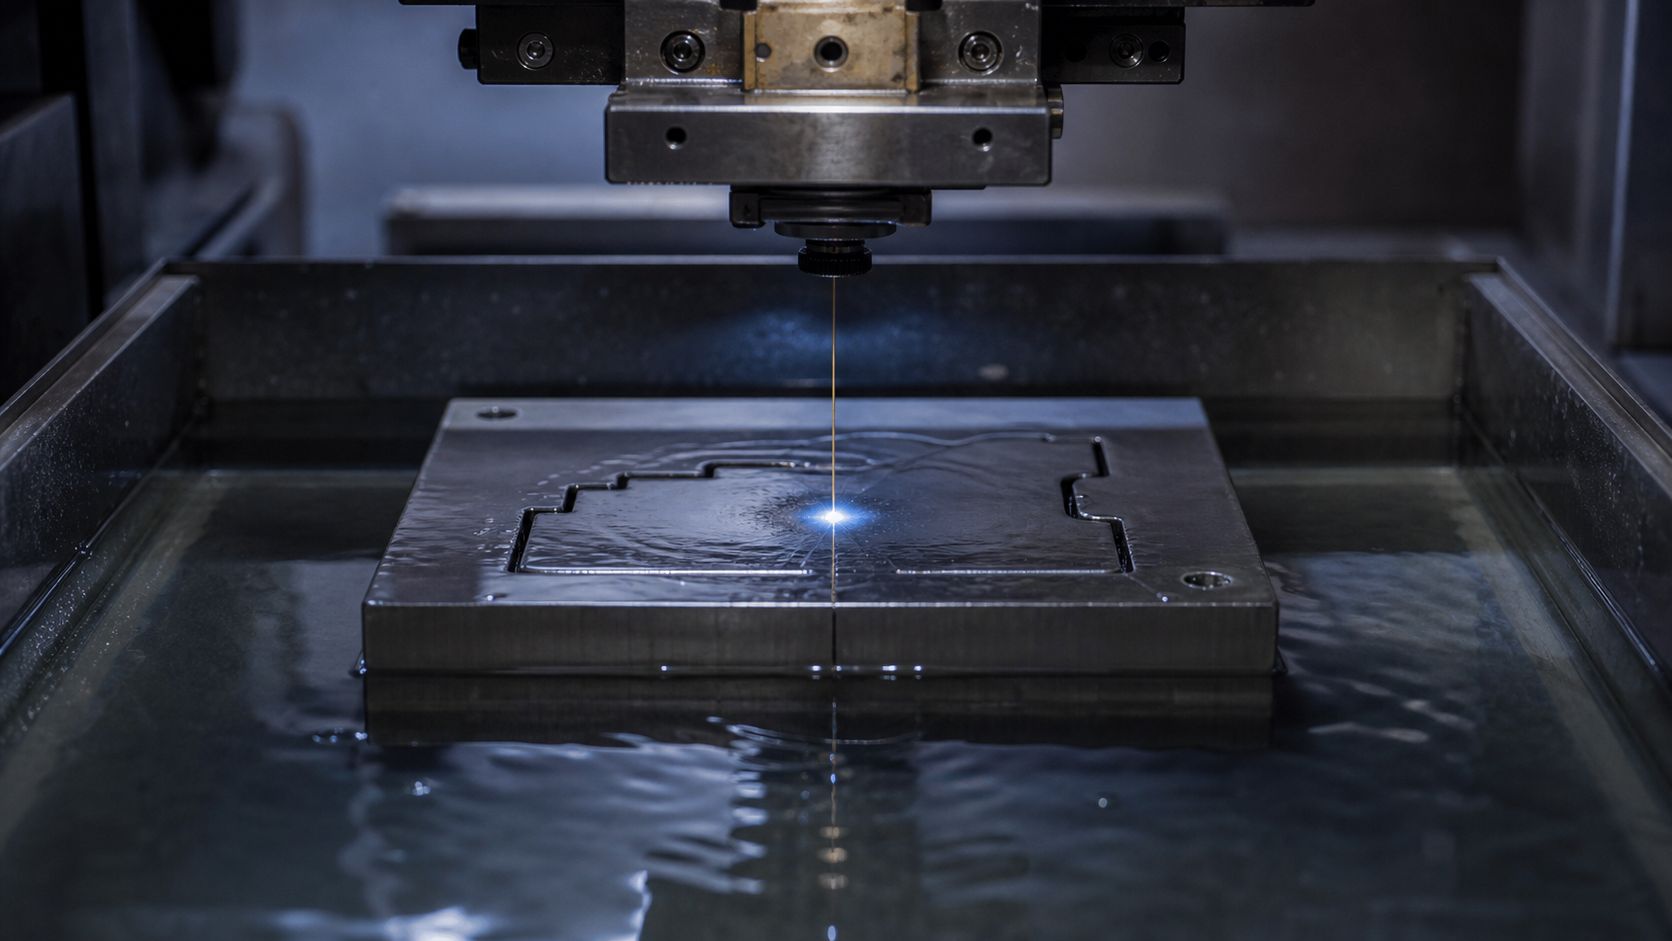
Есть задачи, где резание бессильно: закалённая сталь, паз шириной в миллиметр, внутренний угол без радиуса, глухая полость сложной формы. Фреза либо не входит, либо не берёт металл, либо ломается. Именно для таких случаев существует электроэрозионная обработка.
Разберём, как она работает, какие бывают виды, что можно и чего нельзя получить этим методом, какая достижима точность и почему при всех достоинствах он не заменяет обычное резание.
Материал для тех, кто заказывает изготовление оснастки и точных деталей и хочет понимать, откуда берутся сроки и стоимость отдельных операций в смете.
Как это работает
Металл удаляется не механически, а электрическими разрядами.
Между инструментом-электродом и заготовкой создаётся разность потенциалов. Оба находятся в диэлектрической жидкости. Когда зазор становится достаточно малым, происходит пробой — короткий разряд, который расплавляет и испаряет микроскопический объём металла. Жидкость выносит частицы из зоны, и цикл повторяется тысячи раз в секунду.
Ключевое следствие: инструмент физически не касается заготовки. Значит, нет сил резания, нет деформации детали, а твёрдость материала не имеет значения — важна только его электропроводность.
Два основных вида
Проволочная резка
Инструментом служит тонкая проволока, которая непрерывно перематывается и движется по заданному контуру. Она прорезает заготовку насквозь, как лобзик, только без механического контакта.
Что получают: сквозные контуры любой сложности, узкие пазы, острые внутренние углы, детали из закалённой стали и твёрдых сплавов.
Ограничение: рез всегда сквозной, начинается либо с края заготовки, либо с предварительно просверленного отверстия.
Прошивная обработка
Инструмент — электрод, изготовленный по форме будущей полости. Он опускается в заготовку и «прожигает» в ней своё отражение.
Что получают: глухие полости сложной формы, углубления с острыми углами, фасонные элементы в закалённых деталях.
Ограничение: для каждой формы нужен свой электрод, а его изготовление — отдельная работа, обычно из графита или меди.
Где метод незаменим
| Задача | Почему не резанием |
|---|---|
| Закалённая сталь | Твёрдость выше возможностей инструмента |
| Острый внутренний угол | Фреза круглая и всегда оставляет радиус |
| Узкий глубокий паз | Инструмент такой ширины не имеет жёсткости |
| Тонкостенная деталь | Силы резания деформируют заготовку |
| Твёрдый сплав | Обычное резание невозможно |
| Сложный сквозной контур | Требует множества переходов и специального инструмента |
| Извлечение сломанного инструмента | Метчик или сверло в детали выжигается без повреждения резьбы |
Последняя строка — частая практическая задача: сломанный метчик в дорогой детали обычно означает брак, а электроэрозией его удаляют, не трогая остальную геометрию.
Применение в оснастке
Именно в изготовлении оснастки метод используется чаще всего, и причина понятна: рабочие детали закалены, а требования к геометрии высоки.
- Матрицы и пуансоны штампов. Контур вырезается проволокой после закалки, когда деформации уже произошли.
- Формообразующие полости пресс-форм с острыми углами и сложным рельефом.
- Узкие пазы и шлицы в закалённых деталях.
- Точные отверстия сложной формы, которые невозможно получить сверлением.
- Разделение закалённых деталей при ремонте и доработке.
Особенно ценна последовательность: деталь можно закалить, а потом получить точную геометрию. При обычном резании закалка идёт последней и портит размеры, которые приходится выводить шлифованием. Подробнее о маршруте — в статье про технологию металлообработки.
Точность и качество поверхности
Метод обеспечивает высокую точность: в этом одна из причин его применения для ответственных деталей.
Поверхность после обработки имеет характерный матовый вид с мелкой структурой. Её шероховатость регулируется режимом: черновые проходы быстрее, но грубее, чистовые медленнее и дают более гладкую поверхность.
Отдельный момент — изменённый слой. Разряды нагревают поверхность, и тонкий слой металла меняет свойства: он твёрже, но более хрупок, и в нём могут быть микротрещины.
Для большинства деталей это не имеет значения. Для ответственных изделий, работающих на усталость, изменённый слой снимают дополнительной операцией: шлифованием, полировкой или чистовыми проходами на щадящих режимах.
Ограничения метода
- Только токопроводящие материалы. Керамика, пластмассы и композиты не обрабатываются.
- Низкая производительность. Съём металла на порядки меньше, чем при резании.
- Высокая стоимость часа работы. Оборудование дорогое, процесс медленный.
- Необходимость подготовки. Для прошивной обработки нужен электрод, для проволочной — стартовое отверстие.
- Изменённый поверхностный слой, требующий удаления для ответственных деталей.
- Ограничения по размерам рабочей зоны и по толщине заготовки.
Именно из-за первых трёх пунктов электроэрозия не заменяет обычную обработку, а дополняет её: основной объём металла снимают резанием, а электроэрозией выполняют только то, что иначе получить невозможно или слишком рискованно.
Проволочная резка подробнее
Самый распространённый вид, и у него есть особенности, о которых полезно знать заказчику.
Стартовое отверстие. Если контур замкнутый и находится внутри детали, проволоку нужно куда-то завести. Для этого сверлят отверстие, а при закалённой детали — прожигают его специальным станком. Это отдельная операция, которая закладывается в срок.
Несколько проходов. Первый проход черновой, он отделяет основной объём. Затем идут чистовые проходы, снимающие тонкий слой и улучшающие поверхность. Чем выше требования, тем больше проходов и тем дольше обработка.
Ширина реза. Проволока имеет диаметр, и рез получается шире неё на величину зазора. Это учитывается в программе: траектория смещается относительно контура.
Внутренний радиус. Абсолютно острый угол не получается и здесь, но радиус определяется диаметром проволоки и оказывается в разы меньше того, что даёт фреза. Практически это воспринимается как острый угол.
Отпадающая часть. При вырезании замкнутого контура внутренняя часть отделяется и может упасть, повредив деталь или проволоку. Поэтому в программе предусматривают перемычки, которые дорезают в конце.
Сравнение с другими методами
| Метод | Сильные стороны | Ограничения |
|---|---|---|
| Фрезерование | Высокая производительность, любая глубина | Радиусы в углах, не берёт закалённую сталь |
| Шлифование | Точность и чистота, работает по закалённой стали | Ограничено формой круга и доступом |
| Проволочная электроэрозия | Любая твёрдость, малые радиусы, сложные контуры | Только сквозные резы, низкая скорость |
| Прошивная электроэрозия | Глухие полости сложной формы | Нужен электрод, медленно |
| Лазерная резка | Быстрый раскрой листа | Толщина ограничена, зона термического влияния |
На практике методы комбинируют: заготовку раскраивают лазером или пилой, основную форму получают фрезерованием, деталь закаливают, затем шлифуют плоскости и электроэрозией получают элементы, недоступные другим способам.
Как это влияет на стоимость детали
Для заказчика полезно понимать, какие элементы конструкции «включают» электроэрозию и удорожают изделие.
- Острый внутренний угол. Если в чертеже угол без радиуса, фрезой его не получить.
- Паз уже определённой ширины при значительной глубине.
- Обработка после закалки. Любой точный размер, который нужно получить на калёной детали.
- Глухая полость с вертикальными стенками и малыми радиусами в углах.
Практический вывод: если функция детали позволяет, замена острого угла радиусом под стандартную фрезу заметно снижает стоимость. Это одно из самых частых предложений технолога при разборе чертежа, и отказываться от него стоит только тогда, когда острый угол действительно нужен.
Рабочая жидкость
Диэлектрическая жидкость — не вспомогательный расходник, а участник процесса, и от неё зависит результат.
Она выполняет три задачи одновременно:
- Изолирует. Разряд происходит только тогда, когда зазор достаточно мал, и это делает процесс управляемым.
- Охлаждает. Отводит тепло от зоны разряда, не давая детали и электроду перегреваться.
- Вымывает продукты эрозии. Расплавленные частицы металла нужно удалить, иначе они замыкают зазор и процесс становится нестабильным.
Третья задача — самая проблемная при глубоких резах и глухих полостях: жидкости трудно проникнуть в узкую зону и вынести оттуда частицы. Поэтому применяют принудительную промывку через отверстия в электроде или периодические подъёмы инструмента.
Для заказчика это выражается в конкретном следствии: чем глубже и уже обрабатываемый элемент, тем медленнее идёт процесс и тем выше риск нестабильности. Глубокий узкий паз обходится дороже, чем такой же по длине, но неглубокий.
Электроды для прошивной обработки
Отдельная часть работы, о которой заказчик обычно не задумывается.
Электрод — это инструмент, который сам нужно изготовить, причём с учётом межэлектродного зазора: он получается меньше будущей полости на величину этого зазора.
Материалы:
- Графит — легко обрабатывается, хорошо держит форму, применяется чаще всего.
- Медь — даёт более чистую поверхность, но дороже и тяжелее в обработке.
- Латунь и композиты — в отдельных случаях.
Электрод расходуется в процессе: его форма постепенно искажается. Поэтому для черновой и чистовой обработки часто используют разные электроды, а для точных полостей изготавливают несколько.
Отсюда и стоимость: изготовление электродов — это дополнительная работа, которая закладывается в цену детали и в срок.
Как заказывать деталь с электроэрозией
- Указать, какие элементы критичны. Острые углы, узкие пазы, точные контуры в закалённой детали.
- Сообщить о термообработке. От неё зависит, где в маршруте окажется электроэрозия.
- Оговорить требования к поверхности. Нужен ли съём изменённого слоя.
- Приложить модель. Для сложных контуров она сокращает подготовку.
- Обсудить альтернативы. Иногда небольшое изменение конструкции убирает необходимость в дорогой операции.
Последний пункт стоит проговаривать всегда: технолог видит, какие элементы требуют электроэрозии, и может предложить замену, если заказчик подтвердит, что она допустима.
Что влияет на время обработки
Скорость электроэрозии измеряется не в привычных подачах, а в площади реза за единицу времени, и зависит от нескольких факторов.
- Толщина заготовки. Чем толще деталь, тем длиннее рез по высоте и тем дольше проход.
- Длина контура. Прямо влияет на время: сложный контур с множеством элементов режется дольше простого.
- Число проходов. Каждый чистовой проход добавляет время, но улучшает поверхность и точность.
- Требуемая шероховатость. Тонкие режимы медленнее грубых в разы.
- Материал. Разные металлы обрабатываются с разной скоростью.
- Промывка. Условия удаления продуктов эрозии из зоны реза сильно влияют на стабильность процесса.
Практический ориентир: электроэрозия — это часы работы там, где фрезерование заняло бы минуты. Поэтому её закладывают на конкретные элементы, а не на всю деталь, и стараются минимизировать длину реза.
Отсюда и совет по конструкции: если сложный контур можно разбить на часть, выполняемую фрезерованием, и небольшой участок под электроэрозию, стоимость детали заметно снижается.
Когда метод не оправдан
Честный список ситуаций, где предложение использовать электроэрозию должно вызвать вопрос.
- Деталь не закалена, а геометрия доступна фрезе. Обычное резание быстрее и дешевле.
- Радиус в углу допустим. Если функция детали не требует острого угла, фреза справится.
- Нужен большой объём съёма. Электроэрозией снимать много металла нерационально.
- Материал не проводит ток. Метод физически неприменим.
- Требуется высокая производительность на серии простых деталей.
Хороший признак грамотного исполнителя — когда он сам предлагает обойтись без дорогой операции, объясняя, что изменится в детали. Плохой — когда электроэрозия появляется в расчёте без объяснения, зачем она нужна именно здесь.
Частые вопросы
Нужно ли специально готовить деталь перед электроэрозией?
Обычно да: заготовку предварительно обрабатывают резанием, снимая основной объём металла, а при необходимости закаливают. Электроэрозия оставляется на финальные элементы, потому что снимать ею большие объёмы нерационально по времени и стоимости.
Можно ли электроэрозией обработать любую сталь?
Любую токопроводящую, независимо от твёрдости. Именно поэтому метод применяют для закалённых деталей и твёрдых сплавов, где обычное резание невозможно. Диэлектрические материалы не обрабатываются.
Почему электроэрозия дороже фрезерования?
Из-за низкой производительности: металл удаляется микроскопическими порциями, и процесс идёт медленно. Плюс подготовка: изготовление электродов или сверление стартовых отверстий. Поэтому её применяют точечно, там, где иначе не сделать.
Влияет ли электроэрозия на свойства детали?
Только в пределах тонкого поверхностного слоя, который нагревается разрядами. Основной объём металла не нагревается и свойств не меняет — в этом преимущество метода перед резкой с большим тепловложением. Для ответственных деталей изменённый слой удаляют финишной операцией.
Остаются ли следы на поверхности?
Да, поверхность имеет характерную матовую структуру, а под ней тонкий изменённый слой. Для большинства деталей это допустимо; для нагруженных изделий слой удаляют чистовыми режимами или последующей обработкой.
Можно ли этим методом исправить деталь после закалки?
Да, и это одно из главных применений: получить точный контур или паз уже на калёной детали, когда деформации произошли. Для ремонта оснастки это часто единственный способ вернуть геометрию без отпуска и повторной термообработки.
Нужна деталь со сложной геометрией?
ООО «ТД Рекера» изготавливает детали и оснастку с применением электроэрозионной обработки там, где она действительно нужна: закалённые контуры, узкие пазы, острые внутренние углы. Разбираем чертёж и честно говорим, где такую операцию можно заменить более дешёвым решением без ущерба для работы детали. Пришлите чертёж или модель — посчитаем: металлообработка по чертежам.