


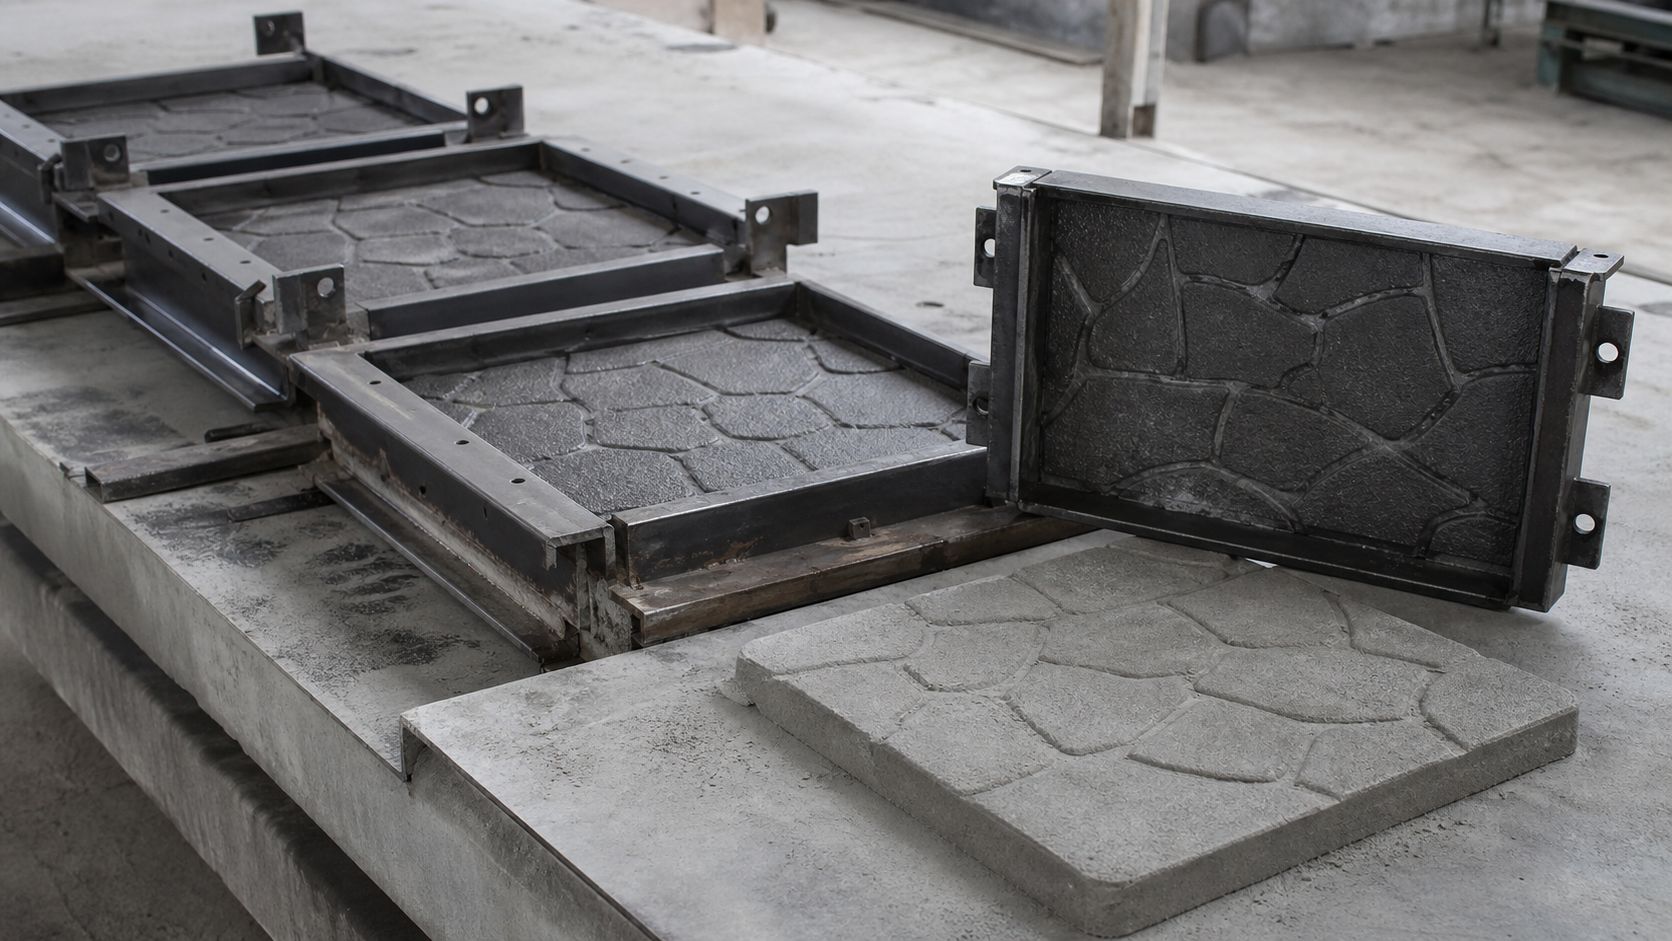
Тротуарная плитка выглядит простым изделием, и это впечатление обманчиво. Требования к ней противоречивы: нужна точная геометрия, чистая лицевая поверхность, стабильный цвет и при этом высокая производительность. Всё это упирается в оснастку.
Разберём формы для тротуарной плитки: чем отличается оснастка для вибролитья и вибропрессования, как устроен комплект, какие требования предъявляются к уклонам и поверхностям, из чего формы делают и как продлить их ресурс.
Материал для производителей мелкоштучных бетонных изделий: тротуарной плитки, бордюров и элементов благоустройства, где качество продукции напрямую зависит от состояния оснастки.
Две технологии — две оснастки
Прежде всего нужно различать способ производства: от него зависит всё остальное.
| Признак | Вибролитьё | Вибропрессование |
|---|---|---|
| Смесь | Подвижная, с высоким содержанием воды | Жёсткая, полусухая |
| Уплотнение | Вибрация на столе | Вибрация с пригрузом пуансона |
| Формы | Лёгкие, часто полимерные или резиновые | Стальные матрицы и пуансоны |
| Производительность | Ниже, изделие вызревает в форме | Высокая, изделие снимается сразу |
| Износ оснастки | Умеренный, ограничен химией и истиранием | Высокий: абразив плюс вибрация |
| Требования к точности формы | Средние | Высокие, зазор в паре критичен |
Дальше речь в основном о стальной оснастке для вибропрессования: именно она требует проектирования и изготовления под конкретное оборудование, а не покупки готового изделия по каталогу поставщика.
Из чего состоит комплект
- Матрица с гнёздами по форме изделий. Определяет контур плитки и число изделий за цикл.
- Пуансон — верхняя часть, которая прижимает и уплотняет смесь, формируя верхнюю грань.
- Формообразующие вставки для фасок, рельефа и фактуры лицевой поверхности.
- Корпус и рама — воспринимают вибрационную нагрузку и держат геометрию.
- Направляющие для соосности матрицы и пуансона.
- Крепление к вибростолу и к прижимной траверсе.
Ключевое отличие от оснастки для кирпича — вибрация. Она нагружает конструкцию циклически и разрушает не рабочие поверхности, а соединения: расшатывает крепёж, рвёт сварные швы, вызывает усталостные трещины.
Уклоны и съём изделия
Для плитки это критичнее, чем для большинства других изделий.
Свежеотформованная плитка не имеет прочности: она держит форму только за счёт уплотнения. Если при съёме она цепляется за стенки, углы скалываются, кромки рвутся, и изделие уходит в брак сразу или после сушки.
Что обеспечивает нормальный съём:
- Уклоны стенок. Небольшой наклон, позволяющий изделию выйти без трения по всей высоте.
- Чистота поверхности. Шлифованная и полированная полость отпускает изделие заметно легче фрезерованной.
- Радиусы на кромках. Острые кромки скалываются первыми и у изделия, и у оснастки.
- Равномерность подъёма. Перекос при съёме повреждает изделие независимо от качества формы.
- Отсутствие налипания. Зависит и от состояния поверхности, и от состава смеси.
Величину уклона подбирают под смесь: чем жёстче смесь, тем меньше требуется уклон, но тем важнее чистота поверхности. Универсального значения здесь нет, и при запуске нового изделия его уточняют по первым партиям.
Лицевая поверхность и фактура
Плитка — изделие, которое видят, поэтому к лицевой стороне требования выше, чем к остальным.
Фактуру задаёт оснастка: гладкая поверхность, рельеф, имитация камня, полосы, пиктограммы для тактильной плитки. Все эти элементы формируются вставками, которые изнашиваются быстрее плоских поверхностей — рельеф имеет больше кромок и переходов.
Практическое следствие: рельефные вставки разумно делать сменными. Когда фактура «замылилась», меняется недорогой элемент, а не весь комплект.
Второй момент — чистота. Даже небольшие следы инструмента на формообразующей поверхности переходят на изделие и становятся заметны на большой площади мощения, особенно при цветной плитке.
Многоместные формы
Плитку почти всегда делают многоместными комплектами: за один цикл формуется несколько изделий.
Это повышает производительность, но добавляет требований:
- Равномерность заполнения. Смесь должна распределяться по всем гнёздам одинаково, иначе плотность и высота изделий будут различаться.
- Равномерность вибрации. Жёсткость рамы должна обеспечивать одинаковое уплотнение по всей площади.
- Одинаковый износ. Крайние гнёзда работают в других условиях, чем центральные, и вырабатываются быстрее.
- Ремонтопригодность. В цельной матрице износ одного гнезда означает переточку всех.
Отсюда вывод, общий для всей формообразующей оснастки: чем больше гнёзд, тем сильнее аргумент в пользу сменных вставок. Подробнее эта логика разобрана в статье о устройстве пресс-форм.
Материалы
Бетонная смесь агрессивна вдвойне: она абразивна из-за песка и отсева и щелочная из-за цемента.
- Конструкционная сталь — рама и корпусные элементы, где нужна жёсткость.
- Легированная сталь с закалкой — формообразующие поверхности, основной вариант.
- Инструментальная сталь — сменные вставки и рельефные элементы.
- Износостойкие наплавки — кромки и зоны максимального истирания.
- Нержавеющая сталь — там, где к коррозионной стойкости особые требования.
Коррозия здесь играет большую роль, чем в кирпичном производстве: влажная щелочная среда плюс простои между сменами. Консервация поверхностей при остановках продлевает ресурс не меньше, чем выбор материала.
Что влияет на геометрию плитки
| Отклонение | Возможная причина в оснастке | Что ещё проверить |
|---|---|---|
| Размеры вышли за допуск | Износ формообразующих поверхностей | Дозирование, режим уплотнения |
| Разная высота изделий | Неравномерное распределение смеси, перекос пуансона | Подачу смеси, состояние вибростола |
| Скол углов при съёме | Потеря уклонов, износ кромок, шероховатость полости | Скорость подъёма, состав смеси |
| Облой по кромкам | Увеличенный зазор в паре, износ стыков | Крепление, износ направляющих |
| Изделия из разных гнёзд отличаются | Неравномерный износ гнёзд | Равномерность вибрации и заполнения |
| Дефекты лицевой поверхности | Износ или загрязнение фактурной вставки | Очистку оснастки, качество смеси |
Логика диагностики та же, что и в других производствах: сначала проверяют смесь и режим, потом крепление и соосность, и только потом замеряют формообразующие поверхности.
Цветная плитка и двухслойное формование
Значительная часть продукции выпускается двухслойной: нижний слой из обычной смеси, верхний — лицевой, с красителем и более мелким заполнителем. Это заметно экономит дорогой пигмент.
Для оснастки такая технология означает дополнительные требования:
- Точность высоты. Лицевой слой тонкий, и его толщина зависит от геометрии комплекта. Неравномерность даёт разнотон и разную износостойкость поверхности.
- Чистота формообразующих поверхностей. На цветной поверхности видны все дефекты, которые на серой плитке остались бы незамеченными.
- Тщательная очистка. Остатки предыдущего цвета в углах и на рельефе переходят на изделие следующей партии.
- Стойкость к пигментам. Некоторые красители усиливают коррозию, что повышает требования к консервации.
Практический момент, который часто упускают: при работе с цветом комплект приходится чистить чаще и тщательнее, а значит конструкция должна быть удобной для очистки. Глухие карманы и труднодоступные углы в такой оснастке дороже обходятся в эксплуатации.
Вибрация как отдельная нагрузка
В оснастке для кирпича главный враг — абразив. В оснастке для бетонной плитки к нему добавляется вибрация, и она разрушает конструкцию иначе.
Что происходит под циклической нагрузкой:
- Ослабевает крепёж. Резьбовые соединения самоотворачиваются, если не приняты меры фиксации.
- Разрушаются сварные швы. Трещины зарождаются в зонах концентрации напряжений и развиваются постепенно.
- Появляется усталость металла. Деталь, выдерживающая статическую нагрузку, разрушается от многократно меньшей циклической.
- Разбиваются посадочные места. Люфт растёт, перекос усиливается, износ ускоряется.
Отсюда конструктивные требования, которых нет в обычных пресс-формах: массивная жёсткая рама, радиусы вместо острых переходов, минимум сварки в нагруженных зонах, продуманная схема крепления с контролируемым моментом затяжки.
В эксплуатации это выражается в простом правиле: крепёж проверяют по графику, а не после того, как что-то отвалилось. Ослабший болт здесь приводит не к постепенному ухудшению продукции, а к быстрому разрушению узла.
Обслуживание
Оснастка для бетона требует более дисциплинированного ухода, чем для керамики.
- Очистка после каждой смены. Схватившийся цемент удалить многократно сложнее, чем свежий.
- Контроль крепежа. Вибрация ослабляет соединения быстрее, чем кажется, проверять нужно регулярно.
- Консервация при простоях. Щелочная среда и влажность запускают коррозию за считаные дни.
- Проверка сварных швов. Усталостные трещины начинаются именно с них.
- Осмотр кромок и фактурных вставок. Они изнашиваются первыми и первыми портят товарный вид.
- Аккуратное хранение. Комплекты не складывают друг на друга металлом по металлу.
Что нужно для заказа
- размеры и форма изделия, включая фаски и радиусы;
- требуемая фактура лицевой поверхности;
- марка и модель вибропресса, размеры рабочей зоны, схема крепления;
- число изделий за цикл и требуемая производительность;
- состав смеси: заполнитель, фракция, наличие красителей;
- образец изделия или образец старой оснастки;
- наработка и характер износа предыдущего комплекта.
При запуске нового изделия разумно начать с пробной оснастки на небольшое число гнёзд: по первой партии видно, как ведёт себя смесь, и геометрию можно скорректировать до изготовления полного комплекта.
Экономика
Считать стоит не цену комплекта, а стоимость оснастки на тысячу изделий.
Для этого полную стоимость, включая доставку и монтаж, делят на ожидаемое количество плитки до снятия комплекта. Получается величина, которую можно сравнивать между вариантами исполнения.
При таком счёте более дорогой комплект со сменными вставками и закалёнными поверхностями обычно выигрывает: он отрабатывает больше и восстанавливается заменой недорогих элементов. К этому добавляется брак, который даёт изношенная оснастка: сколотые углы и разнотолщинность в партии считаются редко, а суммы там заметные.
Переход на новый рисунок
Ассортимент плитки обновляется чаще, чем изнашивается оснастка: рынок требует новых форм и фактур, а комплект физически ещё в порядке.
Варианты действий:
- Новый комплект целиком. Самый простой путь, но и самый дорогой, особенно при многоместной оснастке.
- Замена формообразующих вставок. Возможна, если конструкция изначально это предусматривала. Меняется рисунок, корпус и рама остаются.
- Доработка существующей матрицы. Иногда выполнима, но чаще сопоставима по стоимости с изготовлением новой.
Практический вывод для предприятий с меняющимся ассортиментом: конструкцию со сменными вставками стоит закладывать сразу, даже если сегодня выпускается один вид плитки. Разница в цене при изготовлении невелика, а при первом же обновлении ассортимента она окупается.
Второй момент — унификация. Если все комплекты имеют одинаковые присоединительные размеры и одинаковую раму, переход между видами продукции занимает часы, а не смену, и не требует перенастройки оборудования.
Приёмка комплекта
Проверять новую оснастку нужно до установки на пресс, а не после запуска.
- Присоединительные размеры. Крепление к вибростолу и к траверсе, расположение отверстий.
- Размеры гнёзд в нескольких точках каждого, а не выборочно по одному.
- Одинаковость гнёзд между собой. Для многоместной формы это ключевой параметр.
- Уклоны формующих поверхностей.
- Чистота поверхностей, особенно лицевых и рельефных.
- Зазор в паре матрица-пуансон по всему периметру.
- Качество сварных швов и отсутствие видимых концентраторов напряжений.
- Документы: паспорт, протокол измерений, при необходимости сертификат на металл.
Первую партию изделий стоит замерить полностью, с маркировкой по гнёздам. Это даст исходную картину: какие гнёзда дают какие размеры. Через несколько месяцев работы сравнение с этими данными покажет, где идёт износ.
Частые вопросы
Нужно ли смазывать формы перед заполнением?
При вибропрессовании смазка обычно не применяется: изделие снимается сразу после уплотнения, и при правильных уклонах и чистой поверхности проблем не возникает. Потребность в смазке чаще указывает на износ поверхностей или на неподходящий состав смеси.
Чем стальная форма лучше полимерной?
Это оснастка для разных технологий. Полимерные и резиновые формы применяются в вибролитье, где смесь подвижная и нагрузки невелики. Для вибропрессования с жёсткой смесью и пригрузом нужна стальная пара матрица-пуансон: полимер таких нагрузок не выдержит.
Можно ли изменить фактуру, не меняя весь комплект?
Если фактурные элементы выполнены сменными вставками — да, и это разумное конструктивное решение. В цельной матрице смена фактуры означает переделку формообразующих поверхностей, сопоставимую по стоимости с новым комплектом.
Почему плитка стала скалываться при съёме?
Три основные причины: потеря уклонов и чистоты поверхности из-за износа, изменение состава смеси и перекос при подъёме. Проверять стоит в этом порядке, начиная с того, что менялось последним.
Можно ли использовать оснастку от другого вибропресса?
Как правило, нет: отличаются присоединительные размеры, схема крепления к вибростолу и параметры вибрации. Подгонка по месту нарушает жёсткость крепления, а на вибрационном оборудовании это приводит к быстрому разрушению узла.
Сколько служит комплект?
Зависит от абразивности смеси, интенсивности вибрации и дисциплины обслуживания. На одинаковом оборудовании разница между заводами бывает кратной, поэтому ориентируются на собственную статистику наработки, а не на средние цифры.
Нужна оснастка для плитки?
ООО «ТД Рекера» изготавливает матрицы, пуансоны и формообразующие вставки для вибропрессового оборудования: плитка, бордюры, элементы благоустройства. Закладываем уклоны и радиусы под нормальный съём, делаем фактурные элементы сменными, учитываем вибрационную нагрузку в конструкции рамы. Пришлите размеры изделия и марку оборудования — посчитаем: формы и оснастка.