


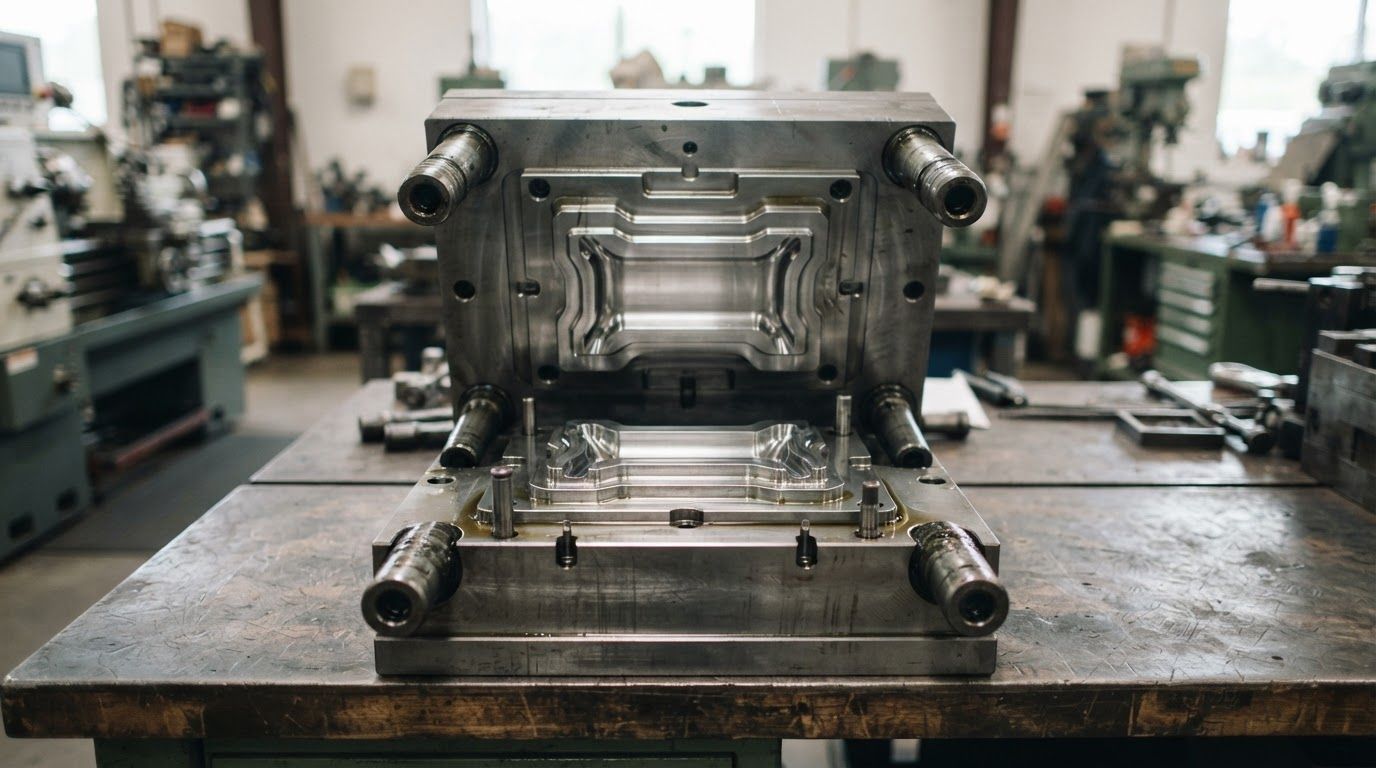
Пресс-форма — одно из тех слов, которыми называют совершенно разные вещи. Для одного производства это стальной блок, в котором прессуют кирпич, для другого — сложный узел с системой охлаждения для литья пластмасс, для третьего — форма для тротуарной плитки. Общее у них одно: изделие получает форму именно здесь, и любая ошибка геометрии уходит в продукцию тиражом.
Разберём, что такое пресс-форма, из каких деталей состоит, какие бывают виды, какие термины встречаются в чертежах и переписке с изготовителем и от чего зависит ресурс.
Статья рассчитана на тех, кто заказывает оснастку и хочет говорить с производством на одном языке: технологов, механиков, снабженцев небольших предприятий.
Что такое пресс-форма
Пресс-форма — это формообразующая оснастка, в которой из исходного материала под давлением получают изделие заданной формы. Материал может быть разным: глиняная масса, бетонная смесь, порошок, расплав полимера. Принцип общий: полость формы задаёт геометрию, давление уплотняет материал, после чего готовое изделие извлекают.
Главное отличие от станочного приспособления в том, что здесь геометрия оснастки напрямую переходит в геометрию продукта. Приспособление лишь держит деталь, а форма её создаёт. Отсюда и требования: точность, чистота поверхности, стойкость к износу и стабильность размеров под нагрузкой.
Второе важное свойство — цикличность. Форма работает тысячи и сотни тысяч раз, и каждый цикл её понемногу разрушает: истирает абразивом, нагружает давлением, нагревает и охлаждает. Поэтому ресурс закладывается в конструкцию заранее, вместе с возможностью восстановления.
Из каких деталей состоит
Набор элементов зависит от технологии, но базовые узлы повторяются.
- Матрица — деталь с полостью, задающая наружный контур изделия. Изнашивается по внутренним стенкам.
- Пуансон — деталь, которая входит в матрицу и передаёт давление, формируя вторую сторону изделия.
- Формообразующие вставки — сменные элементы, создающие фаски, пустоты, рельеф, логотипы. Меняются отдельно от основных деталей.
- Обойма и корпус — удерживают формообразующие детали и воспринимают нагрузку.
- Выталкивающая система — толкатели или плита съёма, которые извлекают изделие без повреждений.
- Направляющие элементы — колонки и втулки, обеспечивающие соосность матрицы и пуансона.
- Крепёжные и установочные элементы — то, чем форма фиксируется на прессе.
В формах для литья полимеров добавляются литниковая система, каналы охлаждения и иногда подвижные знаки, но общая логика сохраняется: формообразующие детали, корпус, съём изделия и направление.
Деление на эти узлы не формальность: оно определяет, что именно придётся менять при износе. Формообразующие детали вырабатываются первыми, направляющие элементы — вторыми, корпус при нормальной эксплуатации переживает несколько комплектов вставок. Поэтому в грамотной конструкции дорогие и долгоживущие элементы отделены от расходуемых, а замена изнашиваемой части не тянет за собой переделку всего изделия.
Матрица и пуансон: почему их рассматривают в паре
Эти две детали работают вместе, и качество продукции определяется не каждой из них по отдельности, а зазором между ними.
Зазор слишком большой — материал выдавливается в щель, на изделии появляется облой, кромки получаются рваными. Зазор слишком малый — детали задирают друг друга, растёт износ, возможно заклинивание. Правильный зазор зависит от материала изделия, его текучести и температуры процесса.
Отсюда практическое правило: если одна деталь пары изношена, установка новой ответной не вернёт изначальное качество. Зазор окажется неравномерным, и новая деталь получит ускоренный износ с одной стороны. Поэтому при замене замеряют обе и решают, менять пару целиком или восстанавливать обе.
Виды пресс-форм
| Признак | Виды | Особенности |
|---|---|---|
| По технологии | Для прессования, для литья, для вибропрессования | Разные нагрузки и требования к материалу формы |
| По числу гнёзд | Одноместные, многоместные | Многоместные производительнее, но сложнее в изготовлении и наладке |
| По конструкции | Цельные, сборные со сменными вставками | Сборные дороже на старте, дешевле в эксплуатации |
| По разъёму | С горизонтальным, с вертикальным разъёмом | Определяется формой изделия и способом съёма |
| По специализации | Под один продукт, с переналадкой на типоразмеры | Переналадка удобна при нескольких форматах продукции |
Для кирпичного и бетонного производства чаще всего речь идёт о формах прессования и вибропрессования: массивных, работающих в абразивной среде, с упором на износостойкость и жёсткость.
Словарь терминов
Термины, которые встречаются в переписке с изготовителем и в чертежах.
- Формообразующая поверхность — та, что непосредственно контактирует с материалом и создаёт форму изделия.
- Облой — излишек материала, выдавленный в зазоры между деталями формы.
- Съём — извлечение готового изделия из формы.
- Уклон — небольшой наклон стенок полости, облегчающий съём. Без уклонов изделие «залипает» и рвётся при извлечении.
- Усадка — уменьшение размеров изделия после формования, при сушке и обжиге. Закладывается в размеры формы заранее.
- Ремонтный размер — размер формообразующей поверхности после переточки, отличающийся от исходного.
- Разъём — плоскость, по которой форма раскрывается.
- Гнездо — одна формующая полость; в многоместной форме их несколько.
Материалы и ресурс
Материал выбирают по преобладающему механизму разрушения.
- Конструкционные стали — корпуса, обоймы, несущие элементы, где нужна жёсткость, а не твёрдость.
- Легированные стали — формообразующие детали при умеренном абразиве и высоких нагрузках.
- Инструментальные стали с закалкой — рабочие поверхности там, где идёт интенсивное истирание.
- Износостойкие наплавки и вставки — локальные зоны максимального износа.
- Покрытия — снижают налипание массы и повышают стойкость поверхности; применяются по согласованию, исходя из условий работы.
Ресурс измеряется в циклах и сильно зависит от абразивности материала изделия. Единой цифры не существует: на одинаковых формах при разном сырье срок службы отличается в разы. Практичнее опираться на собственную статистику: журнал с датами установки, наработкой и причиной снятия даёт точную норму за два-три цикла замены.
Многоместные формы: производительность против сложности
Увеличение числа гнёзд — самый очевидный способ поднять выпуск, но он приносит и новые проблемы, о которых стоит знать заранее.
Первая — равномерность. Материал должен распределяться по гнёздам одинаково, иначе изделия из крайних гнёзд будут отличаться от центральных. Чем больше гнёзд, тем сложнее выдержать это условие.
Вторая — износ. Гнёзда изнашиваются неравномерно: те, что ближе к зоне подачи, работают в более тяжёлых условиях. Через какое-то время партия начинает расслаиваться по размерам, хотя форма формально исправна.
Третья — ремонт. В цельной многоместной форме износ одного гнезда означает переточку всех, чтобы сохранить единый размер. В форме со сменными вставками можно заменить только выработанное гнездо — при прочих равных это заметно дешевле.
Отсюда практический вывод: чем больше гнёзд, тем сильнее аргумент в пользу сборной конструкции со сменными формообразующими элементами. Она дороже при изготовлении, но дешевле в обслуживании и живёт дольше.
Что влияет на качество продукции
Дефекты изделия почти всегда можно связать с состоянием формы.
| Дефект изделия | Что проверить в форме |
|---|---|
| Размеры вышли за допуск | Износ формообразующих поверхностей, деформация корпуса |
| Облой по кромкам | Увеличенный зазор в паре матрица-пуансон, износ стыков |
| Изделие рвётся при съёме | Недостаточные уклоны, шероховатость полости, налипание |
| Разнотолщинность в партии | Неравномерный износ гнёзд, перекос при установке |
| Сколы на углах | Острые кромки полости, отсутствие радиусов, износ выталкивателей |
| Изделия из разных гнёзд отличаются | Разный износ гнёзд многоместной формы |
Важная оговорка: те же дефекты возникают из-за режима работы и состава сырья. Прежде чем снимать форму, стоит убедиться, что технология не менялась, — это экономит время и деньги.
Что нужно для заказа формы
Чем полнее данные, тем меньше итераций.
- размеры готового изделия и требования к его геометрии;
- марка пресса, усилие, размеры рабочей зоны;
- материал изделия: состав, влажность, абразивные включения;
- требуемая производительность и число гнёзд;
- требования к лицевой поверхности, фаскам, рельефу;
- образец изделия или образец старой формы, если она есть.
Для нового продукта разумно начать с пробной оснастки на одно гнездо: по первой партии видна фактическая усадка, и геометрию можно поправить до изготовления полного комплекта. Это дешевле, чем переделывать многоместную форму. Готовые позиции и параметры собраны в разделе форм и оснастки, а общее место форм среди других изделий разобрано в статье о видах технологической оснастки.
Обслуживание и хранение
Форма живёт дольше, если за ней следят системно.
- Очистка после смены. Остатки массы при следующем пуске работают как абразив.
- Консервация при простоях. Коррозия на формообразующей поверхности по последствиям не отличается от износа.
- Контроль крепления. Ослабший крепёж даёт перекос и неравномерный износ.
- Аккуратный монтаж. Значительная часть сколов появляется при установке и снятии, а не в работе.
- Плановый обмер. Замер критичных размеров по графику позволяет планировать восстановление заранее.
- Хранение на стеллаже. Формообразующими поверхностями вверх или в защитной таре, без контакта металла с металлом.
Усадка и почему форма не равна изделию
Размеры полости формы и размеры готового изделия не совпадают, и это регулярно становится сюрпризом для тех, кто заказывает оснастку впервые.
Керамическое изделие уменьшается при сушке и обжиге, бетонное меняет размеры при твердении, полимерное — при остывании. Величина усадки зависит от состава массы, влажности, режима сушки и обжига, и она не одинакова по всем направлениям: по длине и по толщине изделие садится по-разному.
Отсюда два практических следствия. Первое: размеры формы считаются с поправкой на усадку, а значит исходные данные должны включать не только желаемый размер продукта, но и сведения о массе и режиме. Второе: при смене сырья усадка меняется, и форма, которая раньше давала изделие в допуске, начинает давать отклонение — при том, что сама она не изношена.
Именно поэтому для нового продукта разумно начинать с пробной оснастки: по первой партии видна фактическая усадка, и её учитывают при изготовлении рабочего комплекта. Попытка сразу сделать многоместную форму по расчётным величинам иногда заканчивается переделкой всех гнёзд.
Восстановление формы
Изношенная форма далеко не всегда подлежит замене. Варианты восстановления, по возрастанию сложности:
- Замена сменных вставок. Если износ сосредоточен в них, это самый дешёвый и быстрый путь.
- Переточка формообразующих поверхностей. Поверхности выводят в ремонтный размер, при необходимости корректируя ответную деталь пары.
- Восстановление посадочных мест. Наплавка с последующей обработкой или постановка ремонтных втулок.
- Замена одной детали пары. Возможна, но требует замера обеих: зазор должен остаться равномерным.
Не подлежит восстановлению форма с трещинами в корпусе, с потерянной жёсткостью и с исчерпанным припуском. Здесь ремонт лишь откладывает замену, а брак продолжает идти. Решение принимают по замерам: сравнивают стоимость восстановления и остаточный ресурс после него со стоимостью новой оснастки.
Частые вопросы
Чем пресс-форма отличается от формовочной рамки?
Рамка — частный случай формообразующей оснастки для прессования кирпича: как правило, это короб со сквозной полостью без пуансона в комплекте. Пресс-формой обычно называют комплект из матрицы и пуансона, работающих в паре. Устройство рамки разобрано в отдельной статье.
Можно ли заказать только матрицу?
Да, отдельные детали изготавливаются. Но если ответная деталь уже изношена, новая проработает меньше расчётного из-за неравномерного зазора. Разумно замерить обе и решать по факту.
Сколько служит пресс-форма?
От нескольких десятков тысяч до сотен тысяч циклов в зависимости от материала изделия, давления и обслуживания. Точную цифру для конкретной линии даёт только собственная статистика наработки.
Зачем нужны уклоны на стенках полости?
Чтобы изделие выходило из формы без задиров и сколов. Без уклона сырец трётся о стенки на всём пути съёма, повреждается сам и ускоряет износ формообразующих поверхностей. Величину уклона подбирают под материал и способ съёма и закладывают ещё на этапе конструкции.
Почему изделия из разных гнёзд получаются разными?
Обычно из-за неравномерного распределения материала по гнёздам или из-за разного износа: гнёзда ближе к зоне подачи работают в более тяжёлых условиях. Помогает выравнивание подачи, а при существенной выработке — переточка всех гнёзд в единый ремонтный размер или замена вставок.
Что делать, если форма ещё рабочая, но пошёл брак?
Сначала проверить режим и сырьё, затем замерить формообразующие поверхности и зазоры. Часто помогает восстановление: переточка, шлифование, замена вставок. Полная замена нужна, когда исчерпан припуск или потеряна жёсткость корпуса.
Нужна форма под ваше изделие?
ООО «ТД Рекера» изготавливает пресс-формы, матрицы и пуансоны для кирпича, блоков и тротуарной плитки по чертежам заказчика, по образцу или по размерам готового изделия. Закладываем уклоны и припуск на восстановление, подбираем материал под ваше сырьё, проверяем зазоры в паре перед отгрузкой. Пришлите размеры изделия и марку пресса — посчитаем: формы и оснастка.
Читайте также: Направляющие колонки и втулки, Виды пресс-форм.