


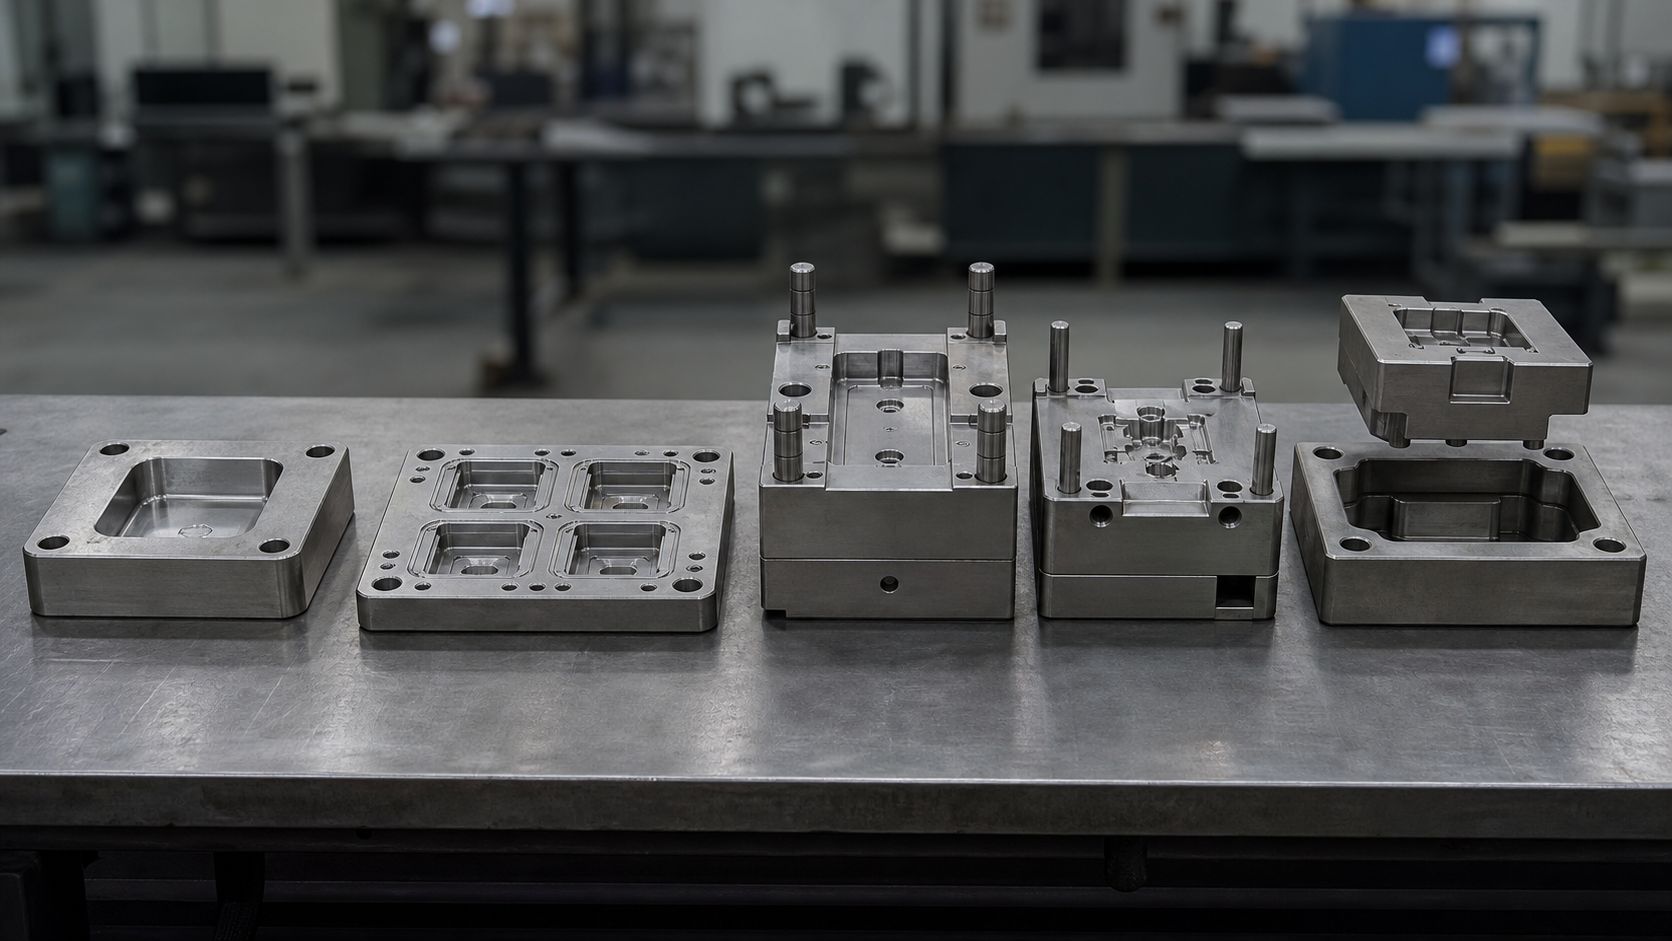
Словом «пресс-форма» называют оснастку, которая различается по устройству сильнее, чем кажется со стороны. Форма для прессования кирпича-сырца, форма для литья пластмассы под давлением и форма для тротуарной плитки объединены только принципом: материал принимает очертания рабочей полости. Всё остальное — конструкция, материалы, ресурс, стоимость — отличается радикально.
Разберём, по каким признакам классифицируют пресс-формы, какие типы встречаются на практике, чем определяется выбор конструкции и на что это влияет при заказе.
Материал для технологов и снабженцев, которым нужно разобраться в терминологии перед постановкой задачи изготовителю.
Зачем нужна классификация
Практический смысл в том, что тип формы определяет и стоимость, и сроки, и требования к исходным данным. Разговор, начатый со слов «нужна пресс-форма», без уточнения типа не даёт изготовителю ничего.
Классифицируют по нескольким независимым признакам сразу: по технологии формования, по числу гнёзд, по конструкции разъёма, по способу извлечения изделия и по типу оснастки — цельная или сборная. Одна и та же форма описывается набором признаков из разных групп.
Базовое устройство и терминология разобраны в статье о том, что такое пресс-форма; здесь речь о различиях между типами.
По технологии формования
Основной признак: он определяет и нагрузки, и материал, и всю конструкцию.
| Технология | Что происходит | Особенности оснастки |
|---|---|---|
| Прессование | Материал уплотняется давлением пуансона | Высокие усилия, износ по рабочим кромкам |
| Экструзия | Масса продавливается через профилирующий канал | Абразивный износ канала, нет разъёма |
| Литьё под давлением | Расплав впрыскивается в закрытую полость | Система литников, охлаждение, выталкиватели |
| Вибропрессование | Уплотнение вибрацией и пригрузом | Усталостные нагрузки, крепление к вибростолу |
| Литьё в форму без давления | Смесь заливается и набирает прочность | Простая конструкция, важна разборка и съём |
| Горячее деформирование | Нагретый металл принимает форму | Теплостойкие стали, разгарные трещины |
Различие принципиальное. Форма для прессования работает на сжатие и изнашивается абразивно; форма для литья полимеров испытывает умеренные усилия, но требует точной системы охлаждения и выталкивания. Опыт изготовления одной не переносится на другую напрямую.
По числу гнёзд
Гнездо — рабочая полость, формирующая одно изделие за цикл.
Одногнёздные формы проще, дешевле и точнее: всё усилие приходится на одно изделие, а размеры выдержать легче. Применяются для крупных изделий, малых серий и при высоких требованиях к точности.
Многогнёздные дают несколько изделий за цикл и снижают себестоимость. Расплата — сложность: нужно обеспечить равномерное заполнение всех гнёзд, иначе изделия из разных полостей будут отличаться. Для литьевых форм это отдельная задача расчёта литниковой системы, для прессовых — равномерность распределения усилия.
Число гнёзд не выбирается произвольно: оно ограничено усилием оборудования, размерами стола и требованием равномерности. Увеличение гнёздности вдвое не означает удвоения выпуска, если пресса не хватает.
По конструкции разъёма
Разъём — плоскость или поверхность, по которой форма раскрывается для извлечения изделия.
- Неразъёмные. Изделие выходит через открытую сторону, выталкивается или извлекается протяжкой. Типичны для экструзии и простого прессования.
- С одной плоскостью разъёма. Самая распространённая схема: две полуформы смыкаются, после цикла расходятся.
- С несколькими плоскостями разъёма. Нужны, когда изделие нельзя извлечь при раскрытии по одной плоскости.
- С боковыми знаками и ползунами. Подвижные элементы формируют поднутрения и боковые отверстия, отводятся перед раскрытием.
- Разборные. Форма разбирается вручную для извлечения изделия. Медленно, но позволяет получать сложную геометрию без механизмов.
Расположение плоскости разъёма — один из ключевых вопросов при проектировании. От него зависит, где на изделии останется след, куда пойдут уклоны и какая часть формы будет изнашиваться быстрее.
По способу извлечения изделия
Задача не менее важная, чем формование: изделие должно выйти из полости без повреждений и без задержек, иначе цикл растягивается.
- Выталкиватели. Штыри, выдвигающиеся в полость после раскрытия. Оставляют характерные следы на изделии.
- Съёмная плита. Изделие снимается плитой по всему периметру — равномерно, без точечных следов.
- Сжатый воздух. Подача воздуха отрывает изделие от поверхности. Применим для тонкостенных изделий.
- Ручной съём. Простейший вариант, ограничивает производительность.
- Опрокидывание. Форма переворачивается, изделие выходит под собственным весом — характерно для бетонных изделий.
Способ извлечения прямо связан с уклонами: рабочие стенки выполняются с небольшим отклонением от вертикали, иначе изделие заклинивает. Забытые уклоны — классическая причина переделки формы.
Цельные и сборные
Деление по ремонтопригодности, которое сильнее всего влияет на стоимость владения.
Цельная форма изготавливается из одной заготовки. Проще, дешевле в изготовлении, жёстче. Недостаток очевиден: при износе рабочей поверхности меняется вся деталь целиком, даже если выработана малая часть.
Сборная форма состоит из корпуса и сменных вставок, формирующих рабочую поверхность. Изготовление дороже, зато изношенная вставка меняется отдельно, а корпус служит годами. Дополнительное преимущество — возможность выпускать разные изделия на одном корпусе, меняя вставки.
Граница между вариантами определяется тиражом и характером износа. Если износ сосредоточен в ограниченной зоне и форма работает постоянно, сборная конструкция окупается. Если тираж невелик, переплата не вернётся.
По материалу
Ещё один признак, который на практике связан с тиражом сильнее, чем с технологией.
- Стальные — основной вариант для серийного производства. Ресурс от десятков тысяч циклов.
- Из закалённых инструментальных сталей — для абразивных материалов и больших тиражей.
- Алюминиевые — прототипы и малые серии, быстрое изготовление, ограниченный ресурс.
- Чугунные — крупные корпусные элементы, стабильность размеров.
- Полимерные и композитные — формы для бетонных изделий, лёгкие и недорогие, с малым ресурсом.
- Резиновые и силиконовые — изделия со сложным рельефом, декоративные элементы.
Подробнее о марках сталей и их выборе — в статье о том, из чего делают пресс-формы.
Специализированные типы
Несколько разновидностей, которые чаще всего упоминаются отдельно из-за особенностей конструкции.
Формы для кирпича и стеновых блоков. Работают с абразивной массой при высоких усилиях. Ключевой вопрос — износостойкость формующих поверхностей и стабильность геометрии изделия. Разобраны в отдельном материале.
Формы для тротуарной плитки. Рельефная рабочая поверхность, требования к съёму без повреждения фактуры, работа во влажной среде. Подробности — в статье про формы для тротуарной плитки.
Матрицы и пуансоны. Строго говоря, это детали формы, а не отдельный её тип, но заказывают их часто отдельно — при замене изношенной пары. Как они работают вместе, объяснено в материале про матрицу и пуансон.
Формы с обогревом или охлаждением. Имеют каналы для теплоносителя. Требуются там, где температура влияет на процесс: при литье полимеров, при работе с составами, набирающими прочность при нагреве.
Что влияет на выбор конструкции
Решение принимается по совокупности факторов, и универсального ответа нет.
| Фактор | Что из него следует |
|---|---|
| Тираж | Материал, цельная или сборная конструкция |
| Геометрия изделия | Схема разъёма, необходимость подвижных элементов |
| Формуемый материал | Износостойкость, антиадгезионные требования |
| Оборудование | Габариты, усилие, наличие выталкивателей |
| Требуемая производительность | Гнёздность, способ съёма |
| Планы по смене продукции | Целесообразность сменных вставок |
| Квалификация персонала | Допустимая сложность обслуживания |
Последняя строка недооценивается. Форма с десятком регулировок и подвижных элементов требует грамотного обслуживания; там, где его нет, простая конструкция даст лучший результат, несмотря на теоретические недостатки.
Как тип формы влияет на заказ
От типа зависит, какие исходные данные понадобятся изготовителю и сколько времени займёт работа.
- Простая цельная форма — нужен чертёж изделия и данные об оборудовании. Срок минимальный.
- Сборная форма со вставками — добавляется проработка конструкции и согласование схемы разъёма.
- Форма с подвижными элементами — требует расчёта механизмов и увеличивает срок.
- Многогнёздная форма — нужен расчёт равномерности заполнения или распределения усилия.
- Форма с обогревом — проектируется система каналов, добавляются испытания на герметичность.
Чем сложнее тип, тем важнее этап согласования эскизного проекта до начала изготовления. Что включить в задание, перечислено в статье о том, что должно быть в ТЗ на пресс-форму.
Как тип формы меняется вместе с производством
Выбор конструкции редко делается один раз навсегда. По мере развития производства требования меняются, и форма, оптимальная на старте, через два года перестаёт соответствовать задаче.
Типичная траектория выглядит так. На этапе запуска продукции берут простую цельную форму: тираж неизвестен, изделие может измениться, вкладываться в сложную конструкцию рано. Она отрабатывает первый период и даёт понимание реальной потребности.
Когда выпуск стабилизировался, становится видно узкое место. Если форма изнашивается быстрее, чем хотелось бы, и износ сосредоточен в одной зоне — следующую заказывают сборной со сменными вставками. Если производительности не хватает, а пресс имеет запас усилия — увеличивают гнёздность.
Дальше, при выходе на устойчивый объём, появляется смысл в более дорогих решениях: износостойких вставках, покрытиях, автоматизации съёма изделия. На этом этапе расчёт окупаемости уже опирается на фактические цифры, а не на прогноз.
Отдельная ветка — расширение ассортимента. Когда на одной линии выпускается несколько изделий, выгоднее общий корпус со сменными формообразующими вставками, чем комплект отдельных форм. Переналадка занимает меньше времени, и хранить нужно только вставки.
Практический вывод: при заказе первой формы стоит сказать изготовителю о планах. Если известно, что через год появится второй типоразмер, корпус можно сразу спроектировать под будущие вставки — это почти не удорожает изготовление сейчас и экономит отдельную форму потом.
Типичные ошибки
- Заказывать по аналогии с чужим производством. Та же конструкция на другом сырье и оборудовании работает иначе.
- Выбирать многогнёздную форму без проверки возможностей пресса. Усилия может не хватить на равномерное уплотнение всех гнёзд.
- Экономить на сборной конструкции при большом тираже. Разница окупается за первый цикл замены.
- Не продумать схему разъёма заранее. След от разъёма может попасть на лицевую поверхность изделия.
- Забыть про уклоны. Изделие заклинивает, форма требует доработки.
- Усложнять конструкцию без необходимости. Каждый подвижный элемент — потенциальная точка отказа.
Чем формовочная оснастка отличается от пресс-формы
Терминологическая путаница, из-за которой заказчик и изготовитель иногда обсуждают разные предметы. Разберём границы понятий.
Пресс-форма в узком смысле — оснастка с замкнутой полостью, в которой материал принимает окончательную форму под давлением. У неё есть полость, есть смыкание, есть извлечение изделия.
Формообразующая оснастка — более широкое понятие. Сюда входят и пресс-формы, и детали, формирующие изделие без замкнутой полости: мундштуки экструдеров, фильеры, профилирующие каналы. Изделие получает сечение при прохождении через канал, а не при заполнении полости.
Формовочная оснастка на кирпичных производствах обычно означает комплект деталей формовочного участка целиком: рамку, мундштук, керны, держатели, пресс-головку. Это скорее эксплуатационный термин, чем конструкторский.
Практическое следствие: при постановке задачи лучше называть конкретную деталь и описывать, что она делает, чем полагаться на общий термин. «Нужна пресс-форма для кирпича» может означать и форму гиперпрессования, и мундштук экструдера — это совершенно разная оснастка с разной технологией изготовления.
Надёжнее всего передать образец или фотографии существующей детали вместе с указанием оборудования. Тогда вопрос терминологии снимается сам собой.
Частые вопросы
Чем пресс-форма отличается от штампа?
Пресс-форма формирует изделие из сыпучего, пластичного или расплавленного материала, заполняющего полость. Штамп деформирует или разделяет листовую заготовку. Устройство штампов разобрано в статье про штамповую оснастку.
Сколько гнёзд оптимально?
Столько, сколько позволяет усилие оборудования при сохранении равномерности заполнения, и не больше, чем окупается тиражом. Расчёт делается под конкретный пресс и конкретное изделие.
Можно ли переделать цельную форму в сборную?
Иногда да: корпус растачивается под вставки, если позволяет толщина стенок. Но это редко дешевле изготовления новой сборной формы, и решение принимается по результатам осмотра.
Что такое поднутрение и почему из-за него усложняется форма?
Это участок изделия, который не даёт извлечь его прямым движением по направлению раскрытия. Для его формирования нужны подвижные знаки или ползуны, отводимые перед раскрытием.
Нужны ли уклоны на всех стенках?
На всех, которые формируются полостью и должны выйти из неё. Величина зависит от материала, глубины и шероховатости поверхности; на глубоких стенках уклон нужен больше.
Как узнать тип имеющейся формы?
По способу раскрытия, наличию вставок и механизму извлечения изделия. При заказе аналога проще передать саму форму или её фотографии — изготовитель определит конструкцию сам.
Влияет ли тип формы на качество изделия?
Влияет через равномерность уплотнения и точность смыкания. Одногнёздная форма обычно даёт более стабильный результат, многогнёздная — выше производительность при чуть большем разбросе.
Нужна пресс-форма под вашу задачу?
ООО «ТД Рекера» проектирует и изготавливает пресс-формы разных типов — цельные и сборные, одно- и многогнёздные, с обогревом и подвижными элементами. Подбираем конструкцию под изделие, оборудование и тираж, согласовываем проект до запуска в работу. Опишите задачу или пришлите образец изделия — предложим решение: пресс-формы и матрицы.