


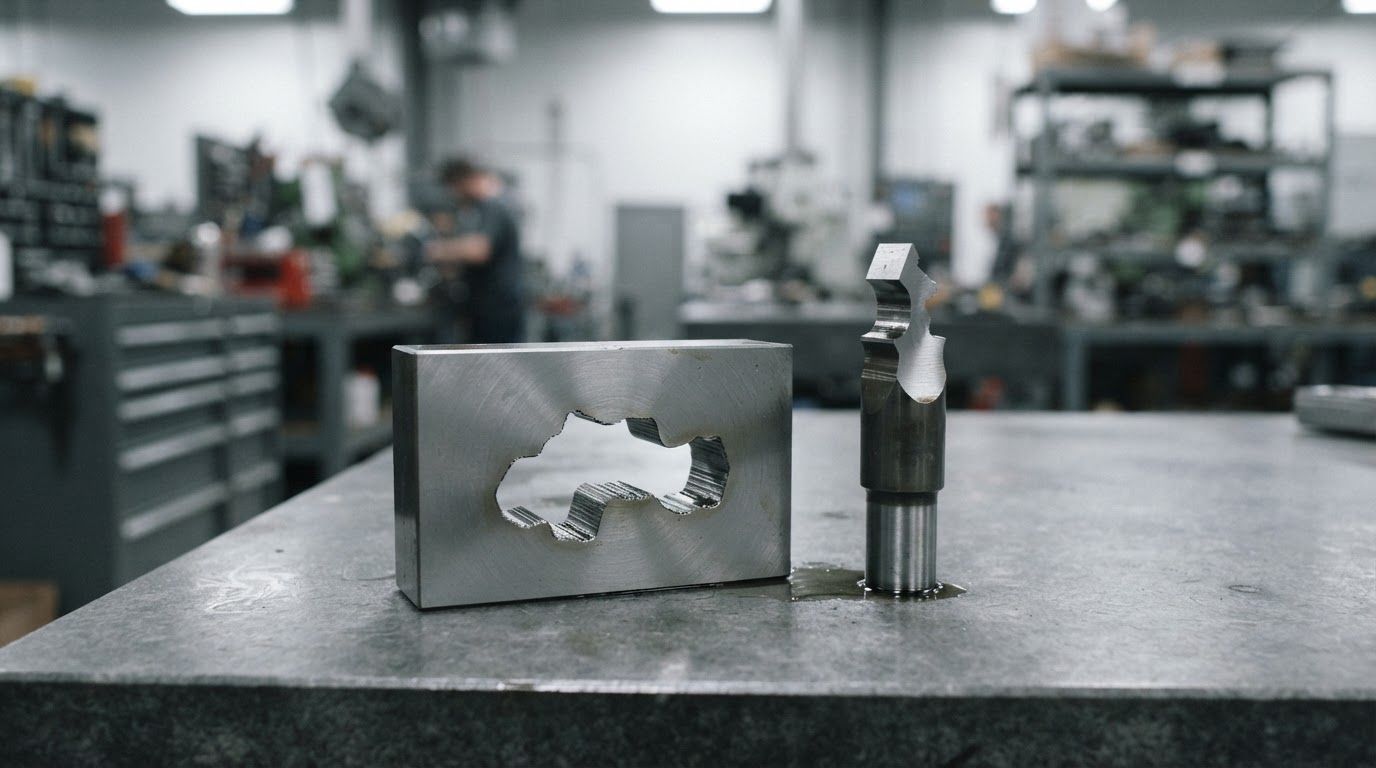
Матрица и пуансон — пара, которая делает изделие. Их заказывают вместе, изнашиваются они по-разному, а качество продукции зависит не от каждого по отдельности, а от того, как они работают в паре. Отсюда и большинство ошибок: деталь меняют поодиночке, удивляются результату и списывают его на качество изготовления.
Разберём, чем матрица отличается от пуансона, какую роль играет зазор между ними, почему они изнашиваются неравномерно, из чего их делают и как понять, что пора менять одну деталь, обе или весь комплект.
Статья будет полезна технологам и механикам производств, где формуют изделия под давлением: кирпич, блоки, плитка, изделия из порошков и полимеров.
Кто есть кто
Матрица — деталь с полостью, задающая наружный контур изделия. Материал попадает в эту полость и принимает её форму. Рабочая поверхность матрицы — внутренняя, и изнашивается она по стенкам.
Пуансон — деталь, которая входит в матрицу и передаёт давление на материал, формируя вторую поверхность изделия. Рабочая поверхность у пуансона наружная, а износ идёт по торцу и боковым граням.
Простая аналогия: матрица — это форма для выпечки, пуансон — крышка, которая давит сверху. Но аналогия быстро заканчивается, потому что между ними есть зазор, и именно он определяет качество результата.
В некоторых конструкциях к паре добавляются формообразующие вставки, знаки, выталкиватели. Логика от этого не меняется: есть охватывающая деталь и охватываемая, между ними зазор, и вместе они задают геометрию изделия. Разбираться в паре имеет смысл именно с этой стороны: какая деталь охватывает, какая входит внутрь, и что происходит в пространстве между ними под давлением.
Зазор: главный параметр пары
Зазор между матрицей и пуансоном — не дефект сборки, а расчётная величина. Она зависит от материала изделия, его текучести, температуры и давления.
| Зазор | Что происходит | Как выглядит на изделии |
|---|---|---|
| В норме | Материал уплотняется, излишек не выдавливается | Чистые грани, ровные кромки |
| Увеличенный | Материал уходит в щель между деталями | Облой, заусенцы, рваная кромка, недопрессовка |
| Уменьшенный | Детали задевают друг друга | Задиры, следы на поверхности изделия, риск заклинивания |
| Неравномерный | С одной стороны щель, с другой контакт | Облой с одной стороны, задиры с другой, перекос изделия |
Последняя строка — самый частый сценарий в реальной эксплуатации. Он возникает, когда изношена только одна деталь пары или когда комплект встал с перекосом. Внешне всё исправно, а брак идёт.
Почему изнашиваются по-разному
Детали работают в разных условиях, поэтому и вырабатываются неодинаково.
- Матрица контактирует с материалом по всей высоте полости при каждом заполнении и выталкивании. Износ идёт по стенкам, часто неравномерно: сильнее в зоне подачи материала.
- Пуансон принимает основное давление торцом. Здесь преобладает не истирание, а смятие и усталость: кромки заминаются, на рабочей поверхности появляются следы наклёпа.
- Направляющие элементы задают соосность пары. Их износ не виден на изделии сразу, но именно он приводит к перекосу и к неравномерному зазору.
Отсюда практическое следствие: у деталей разный ресурс, и планировать замену «комплектом раз в столько-то» не всегда правильно. Правильнее замерять обе и смотреть на зазор.
Материалы
Пара работает в разных режимах, поэтому и материалы для деталей нередко выбирают разные.
- Матрица — приоритет стойкости к истиранию: легированная или инструментальная сталь с закалкой рабочей полости, при сильном абразиве — со сменными вставками.
- Пуансон — приоритет прочности и вязкости: слишком твёрдый пуансон скалывается по кромке вместо того, чтобы работать. Часто выбирают улучшенную сталь с закалённой рабочей поверхностью.
- Направляющие — пара «сталь плюс бронза» или закалённая колонка с антифрикционной втулкой, чтобы износ принимала на себя дешёвая деталь.
Подробнее о выборе марок — в статье о материалах для изготовления оснастки. Общее правило неизменно: твёрдость там, где истирание, вязкость там, где удары и давление.
Можно ли менять детали по отдельности
Технически да. Экономически — зависит от состояния второй детали.
Если изношена матрица, а пуансон в норме, новая матрица встанет в пару с деталью, у которой размеры уже ушли. Зазор получится неравномерным: где-то в допуске, где-то больше нормы. Новая деталь начнёт вырабатываться быстрее расчётного, причём неравномерно, и через какое-то время придётся менять и её.
Практический порядок действий такой:
- Снять обе детали и замерить рабочие поверхности в нескольких сечениях.
- Посчитать фактический зазор и сравнить его с расчётным.
- Если вторая деталь в пределах допуска — менять только изношенную.
- Если обе на границе — менять комплектом: раздельная замена обойдётся дороже за счёт двух остановок.
- Если вторая деталь изношена умеренно, рассмотреть её восстановление одновременно с изготовлением новой.
Отдельный случай — изготовление новой детали в пару к существующей. Так делают, когда вторая деталь дорогая и ещё имеет ресурс: новую изготавливают под фактические размеры старой, а не под номинал. Такой заказ нужно оговаривать явно, приложив замеры или сам образец.
Соосность и направляющие
Зазор рассчитывают в идеальных условиях, когда пуансон входит в матрицу строго по оси. В реальности за это отвечают направляющие элементы, и когда они изнашиваются, расчётный зазор перестаёт существовать.
Механизм простой. Направляющая колонка и втулка со временем вырабатываются, появляется люфт. Под давлением пуансон смещается в сторону, и зазор с одной стороны увеличивается, а с другой исчезает. На изделии это выглядит как облой по одной грани и задиры по противоположной — то есть одновременно два противоположных дефекта, которые невозможно объяснить износом рабочих поверхностей.
Именно поэтому при разборе брака направляющие проверяют в первую очередь, до замеров матрицы и пуансона. Восстановить их обычно дешевле: меняется втулка, реже колонка, и геометрия возвращается без вмешательства в дорогие формообразующие детали.
Профилактика тоже несложная: контроль смазки в скользящих парах, равномерная затяжка при монтаже, периодическая проверка люфта. Полезно завести привычку замерять люфт при каждой замене изделия — это две минуты, а информации даёт больше, чем осмотр рабочих поверхностей.
Многоместные комплекты
Когда в одном узле работают несколько пар, добавляются свои сложности.
Первая — распределение материала. Если подача неравномерна, крайние гнёзда заполняются хуже центральных, и изделия из них отличаются по плотности и размерам при полностью исправной оснастке.
Вторая — разный износ. Гнёзда, расположенные ближе к зоне подачи, работают в более тяжёлых условиях и вырабатываются быстрее. Через какое-то время партия начинает расслаиваться по геометрии: часть изделий в допуске, часть на границе.
Отсюда следует практическое правило: в многоместных комплектах имеет смысл замерять изделия из каждого гнезда отдельно, помечая их. Так видно, какое именно гнездо ушло, и можно менять или восстанавливать точечно, а не весь комплект. Эта же логика — довод в пользу конструкции со сменными вставками: заменить выработанное гнездо дешевле, чем перетачивать все под общий ремонтный размер.
Как понять, что пара выработалась
Ориентироваться на внешний вид бесполезно: детали могут выглядеть прилично и при этом давать брак.
| Признак | Что проверить |
|---|---|
| Облой по кромкам изделия | Зазор в паре, состояние кромок матрицы и пуансона |
| Размеры изделия выросли | Износ полости матрицы |
| Изделие недопрессовано | Утечка материала в зазор, износ рабочего торца пуансона |
| Задиры на изделии | Контакт деталей, перекос, потеря соосности |
| Разные изделия в партии | Неравномерный износ, разбитые направляющие |
| Выросло усилие прессования | Заклинивание из-за уменьшенного зазора или налипания |
Замеры делают в нескольких сечениях по высоте и по длине: износ почти никогда не бывает равномерным, и одно измерение в середине может ничего не показать. Результаты полезно записывать в одну и ту же форму, чтобы при следующей проверке было с чем сравнивать.
Восстановление пары
Комплект далеко не всегда нужно менять целиком. Варианты по возрастанию стоимости:
- Замена сменных вставок, если конструкция их предусматривает. Самый дешёвый путь.
- Переточка в ремонтный размер. Полость матрицы растачивают и шлифуют, пуансон изготавливают или дорабатывают под новый размер, зазор восстанавливается.
- Восстановление направляющих. Замена втулок и колонок возвращает соосность, что часто и было настоящей причиной брака.
- Изготовление одной детали под существующую. Когда вторая деталь ещё имеет заметный ресурс.
- Новый комплект. Когда припуск исчерпан или потеряна жёсткость корпуса.
Решение принимают по замерам и по остаточному припуску, а не по внешнему виду. Подробнее логика выбора разобрана в статье ремонт или замена оснастки.
Что учесть при заказе пары
Комплектный заказ почти всегда выгоднее раздельного: детали изготавливаются в одной партии, с согласованным зазором, из металла одной плавки и с единым режимом термообработки.
Данные, которые нужны изготовителю:
- размеры готового изделия и требования к его геометрии;
- материал изделия: состав, влажность, абразивность, температура;
- оборудование: марка пресса, усилие, размеры рабочей зоны;
- требуемый зазор, если он известен и отработан на практике;
- чертежи или образцы имеющихся деталей;
- наработка и характер износа предыдущего комплекта.
Если зазор не известен, его рассчитывают исходя из свойств материала и условий процесса, а затем уточняют по первой партии. Именно поэтому для нового продукта разумно начинать с пробного комплекта: подправить одну деталь дешевле, чем переделывать многоместную конструкцию. Готовые позиции и параметры — в разделе форм и оснастки.
Монтаж и эксплуатация
Заметная часть отказов возникает не в работе, а при обслуживании.
- Соосность при установке. Перекос при монтаже приводит к неравномерному зазору и ускоренному износу с одной стороны.
- Равномерная затяжка крепежа. Неравномерный момент деформирует корпус и уводит геометрию.
- Аккуратное обращение. Большая часть сколов на кромках появляется при снятии и установке, а не под нагрузкой.
- Очистка после смены. Засохший материал в зазоре при следующем пуске работает как абразив.
- Консервация при простоях. Коррозия на рабочих поверхностях эквивалентна износу.
- Хранение раздельно. Детали пары не должны лежать друг на друге металлом по металлу.
Приёмка нового комплекта
Комплект принимают в сборе, а не по отдельным деталям: важен именно зазор, а он существует только в паре.
Что проверяют до установки на пресс:
- Размеры рабочих поверхностей в нескольких сечениях, а не в одной точке.
- Фактический зазор по периметру: он должен быть равномерным, а не только соответствовать номиналу в среднем.
- Ход пуансона в матрице без закусывания по всей глубине.
- Соосность направляющих и отсутствие люфта в паре колонка-втулка.
- Чистоту формообразующих поверхностей: следы инструмента переходят на изделие.
- Твёрдость по паспорту и документы на материал, если этого требует входной контроль.
Первую партию изделий после установки полезно замерить полностью и записать результаты. Это отправная точка: через несколько месяцев по ней видно, насколько ушла геометрия, и решение о ремонте принимается по цифрам, а не по впечатлению.
Частые вопросы
Можно ли использовать пуансон от другого комплекта?
Только если совпадают номинальные размеры и обе детали в допуске. На практике «похожие» детали из разных комплектов дают неравномерный зазор, и продукция уходит по геометрии. Проверять нужно замерами, а не по маркировке.
Какой зазор считается правильным?
Единого значения нет: он зависит от материала изделия, его текучести и давления прессования. Отправную величину даёт изготовитель, а окончательную уточняют по первой партии, ориентируясь на отсутствие облоя и задиров.
Почему облой появился, если ничего не меняли?
Чаще всего из-за постепенного износа: зазор рос незаметно и перешёл границу. Второй вариант — изменившийся материал: более текучая масса начинает уходить в тот зазор, который раньше был приемлемым.
Почему на одном прессе комплект живёт дольше, чем на другом?
Разными бывают не только режимы, но и состояние самого оборудования: люфты в направляющих пресса, перекос плиты, неравномерная подача материала. Одна и та же пара на изношенном прессе получает неравномерную нагрузку и вырабатывается быстрее. Поэтому при заметной разнице в ресурсе смотреть стоит не только на оснастку.
Что заказывать, если чертежей на комплект нет?
Детали изготавливают по образцу: снимают размеры, восстанавливают исходную геометрию с учётом износа и рассчитывают зазор. Копировать изношенные поверхности нельзя — комплект сразу начнёт давать те же дефекты.
Нужен комплект матрицы и пуансона?
ООО «ТД Рекера» изготавливает матрицы, пуансоны и формообразующие вставки по чертежам заказчика, по образцу или под размеры готового изделия. Согласуем зазор, подбираем материал отдельно для каждой детали пары, проверяем комплект в сборе и контролируем геометрию на координатно-измерительной машине. Пришлите размеры изделия и марку пресса — посчитаем: формы и оснастка.