


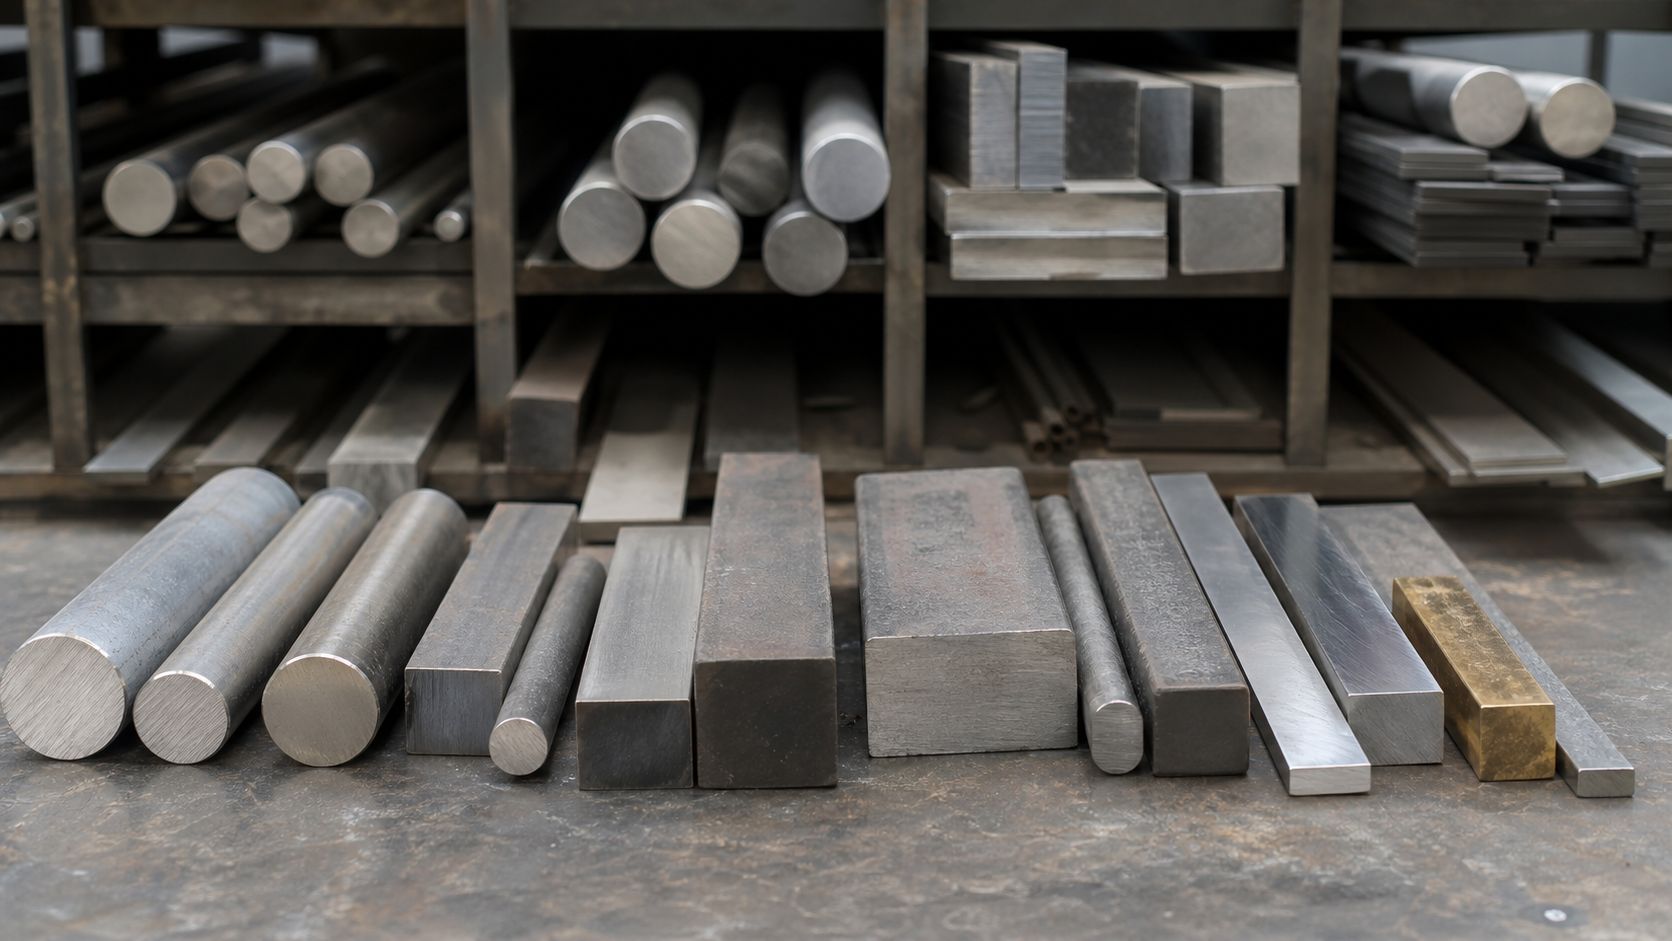
Выбор материала — решение, которое принимается один раз и определяет судьбу изделия на весь срок его службы. Изменить марку после изготовления нельзя: можно только смириться с ресурсом, который получился. При этом выбор редко бывает очевидным, потому что «прочнее» и «твёрже» — не синонимы «лучше».
Разберём материалы для изготовления оснастки: какие группы применяются, за что отвечает каждая, как термообработка меняет свойства и по каким признакам подбирают марку под конкретные условия работы.
Статья рассчитана на технологов и снабженцев, которым нужно грамотно поставить задачу изготовителю или проверить, обоснованно ли выбран материал в чужом коммерческом предложении.
От чего вообще зависит выбор
Материал подбирают не «под изделие», а под то, как изделие разрушается. Механизмов разрушения всего несколько, и каждый требует своих свойств.
| Механизм | Как проявляется | Какое свойство нужно |
|---|---|---|
| Абразивное истирание | Равномерная выработка рабочих поверхностей, размер уходит постепенно | Твёрдость поверхности |
| Смятие | Кромки и посадочные места заминаются под нагрузкой | Прочность, прокаливаемость в глубину |
| Выкрашивание и сколы | Отколы на кромках, особенно при ударах и попадании включений | Вязкость, ударная стойкость |
| Усталость | Трещины в местах концентрации напряжений после многих циклов | Вязкая сердцевина, отсутствие острых переходов |
| Коррозия | Точечные поражения поверхности, особенно при простоях | Коррозионная стойкость или защита покрытием |
| Схватывание, налипание | Задиры в скользящих парах, налипание массы на полость | Антифрикционные свойства, чистота поверхности |
Практический вывод из таблицы: прежде чем обсуждать марки, нужно понять, что именно происходит с предыдущим изделием. Если деталь скалывается, переход на более твёрдый материал сделает хуже. Если равномерно истирается — сделает лучше.
Конструкционные стали
Основа большинства изделий оснастки. Сюда относятся углеродистые качественные стали, из которых самая ходовая — сталь 45.
Сильные стороны: доступность, предсказуемость, хорошая обрабатываемость, возможность закалки рабочих поверхностей. Сталь 45 держит умеренные нагрузки, принимает термообработку и легко восстанавливается переточкой.
Ограничение — небольшая прокаливаемость. В массивном сечении закалённый слой остаётся тонким, а сердцевина мягкой. Для тонких деталей это неважно, для крупных становится решающим.
Где применяют: корпуса, плиты, кронштейны, детали умеренной нагруженности, рабочие поверхности при неагрессивном сырье и односменной работе.
Легированные стали
Добавление легирующих элементов меняет поведение металла при термообработке и в работе. Самая распространённая в оснастке — хромистая 40Х.
Хром повышает прокаливаемость: закалённая структура образуется не только у поверхности, но и в глубине. Отсюда более высокая прочность в сечении и лучшая стойкость к истиранию при той же твёрдости поверхности.
Платой становится чуть худшая обрабатываемость, более аккуратный режим термообработки и более высокая цена проката. В стоимости готового изделия эта разница ощущается слабо: основную долю там занимают обработка и термичка. Подробное сравнение двух марок разобрано в отдельной статье.
Где применяют: нагруженные элементы, детали в абразивной среде, массивные изделия, работа в несколько смен.
Инструментальные стали
Эта группа рассчитана на высокую твёрдость после закалки и применяется там, где идёт интенсивное истирание: формообразующие поверхности, режущие кромки, сменные вставки.
Инструментальные стали дороже, хуже обрабатываются и требовательнее к режимам термообработки. Кроме того, они менее вязкие: при ударных нагрузках деталь скорее расколется, чем помнётся. Именно поэтому их редко используют для изделия целиком — чаще в виде сменных элементов в вязком корпусе.
Отдельный момент — ремонтопригодность. Закалённые до высокой твёрдости поверхности восстанавливаются только шлифованием, проточить их нельзя. Это нужно учитывать, если вы планируете переточки.
Нержавеющие стали
Применяются там, где к оснастке предъявляются требования по коррозионной стойкости: влажные среды, пищевые производства, контакт с агрессивными компонентами.
Нержавеющие марки дороже, хуже обрабатываются и обычно уступают по твёрдости инструментальным. Использовать их «для надёжности» там, где коррозии нет, экономически бессмысленно — деньги уйдут в свойство, которое не работает.
Разумная альтернатива в ряде случаев — обычная сталь с защитным покрытием или регулярной консервацией. Решение зависит от того, насколько агрессивна среда и как часто изделие простаивает.
Чугун
Чугун редко вспоминают при разговоре об оснастке, хотя у него есть свойство, которого нет у сталей: он хорошо гасит вибрацию.
Массивные корпусные детали, основания, плиты из чугуна работают спокойнее стальных: вибрация при обработке меньше, поверхность детали получается чище. Второе достоинство — стабильность размеров: чугунная деталь после отливки и старения почти не ведёт со временем.
Минусы — хрупкость и плохая работа на растяжение. Для нагруженных элементов, воспринимающих изгиб, чугун не подходит.
Бронза и антифрикционные материалы
В скользящих парах важна не твёрдость, а способность работать без задиров. Здесь применяют бронзу, латунь, антифрикционные сплавы и полимерные вкладыши.
Логика простая: в паре трения одна деталь должна быть заведомо мягче и принимать износ на себя. Бронзовая втулка изнашивается вместо стальной колонки, и заменить дешёвую втулку проще, чем восстанавливать дорогую направляющую.
Это общий принцип конструирования оснастки: назначать «жертвенный» элемент осознанно, а не оставлять его на волю случая.
Керамика и износостойкие покрытия
Там, где абразив особенно агрессивен, сталь проигрывает по определению. В таких узлах применяют техническую керамику — например, корундовую — или износостойкие наплавки.
Керамика в разы превосходит сталь по стойкости к истиранию, но плохо переносит удары и изгиб. Поэтому её ставят в виде вставок в стальной корпус, а не делают из неё деталь целиком.
Покрытия — отдельная тема: они повышают твёрдость поверхности и снижают налипание, но имеют ограниченную толщину и не восстанавливаются переточкой. Применять их имеет смысл, когда износ поверхностный, а не объёмный.
Роль термообработки
Марка сама по себе не определяет свойства изделия. Определяет пара «марка плюс режим термообработки».
- Отжиг — снимает напряжения, улучшает обрабатываемость. Подготовительная операция.
- Нормализация — выравнивает структуру после проката или поковки.
- Улучшение (закалка с высоким отпуском) — вязкая прочная сердцевина, базовый режим для корпусных и нагруженных деталей.
- Закалка с низким отпуском — высокая твёрдость рабочих поверхностей, обычно 45–55 HRC.
- Цементация — насыщение поверхности углеродом: твёрдый слой при вязкой сердцевине. Применяется к низкоуглеродистым маркам.
- Азотирование — твёрдый поверхностный слой с минимальными деформациями, но процесс длительный и дороже.
Два практических следствия. Первое: при заказе указывают не только марку, но и требуемую твёрдость с зоной её распространения. Второе: термообработка меняет размеры, поэтому финишная обработка идёт после неё — это влияет на маршрут и на срок.
Сочетание материалов в одном изделии
Опытный конструктор почти никогда не делает оснастку из одной марки. Гораздо эффективнее разнести свойства по зонам.
- корпус из вязкой конструкционной стали — держит нагрузку, не скалывается;
- сменные вставки из инструментальной стали или керамики — там, где истирание;
- бронзовые втулки в скользящих парах — принимают износ на себя;
- наплавка на локальные зоны — восстанавливает и упрочняет одновременно;
- покрытие на формообразующих поверхностях — против налипания.
Такая конструкция дороже при изготовлении и заметно дешевле в эксплуатации: меняются недорогие элементы, а дорогой корпус живёт годами. Заложить это можно только на этапе проектирования — превратить монолитную деталь в сборную задним числом нельзя.
Как считать выбор деньгами
Сравнивать цену изделий бесполезно, сравнивать нужно стоимость владения за период.
- Возьмите год и посчитайте наработку линии в циклах или в объёме продукции.
- По журналу замен определите, сколько изделий из текущего материала уходит за этот период.
- Посчитайте полную стоимость одной замены: изделие плюс работа по монтажу плюс простой линии.
- Оцените ожидаемый ресурс альтернативного варианта по своей статистике или по данным изготовителя.
- Сравните итоговые суммы за год, а не цены изделий.
Чаще всего решающей оказывается стоимость простоя. На непрерывном производстве одна внеплановая остановка перекрывает всю экономию на материале, и выбор в пользу более стойкого варианта становится очевидным без детальных расчётов.
Что указать в заявке
Чтобы изготовитель подобрал материал осознанно, нужны не пожелания, а факты:
- что обрабатывается или формуется, состав и абразивность среды;
- нагрузки: давление, наличие ударной составляющей;
- температура и влажность, наличие СОЖ или агрессивных компонентов;
- режим работы: циклов в смену, сменность;
- наработка и характер выхода из строя предыдущего изделия;
- планируете ли восстановление переточкой;
- критичность простоя и наличие запасного комплекта.
По этим данным подбирается не только марка, но и конструкция: нужны ли сменные элементы, какой закладывать припуск, где ставить износостойкие вставки. Как мы ведём такие работы, описано в разделе изготовления оснастки, а порядок операций разобран в статье о технологии изготовления.
Сводная таблица применения
Ориентир для быстрой прикидки. Окончательный выбор всегда делается под конкретные условия, но начинать разговор удобно отсюда.
| Группа материалов | Типичное применение в оснастке | Когда не подходит |
|---|---|---|
| Конструкционные стали | Корпуса, плиты, детали умеренной нагруженности, рабочие поверхности при мягком сырье | Массивные детали с требованием свойств в глубине сечения |
| Легированные стали | Нагруженные элементы, абразивная среда, работа в несколько смен | Когда нагрузки невелики и ресурс избыточен для задачи |
| Инструментальные стали | Формообразующие поверхности, сменные вставки, режущие кромки | Ударные нагрузки, необходимость частой проточки |
| Нержавеющие стали | Влажные и пищевые среды, агрессивные компоненты | Сухая среда без коррозии: переплата за неработающее свойство |
| Чугун | Массивные корпуса, основания, детали, гасящие вибрацию | Элементы, работающие на растяжение и изгиб |
| Бронза и антифрикционные сплавы | Втулки, скользящие пары, направляющие | Высокие удельные давления без смазки |
| Техническая керамика | Зоны экстремального абразива в виде вставок | Удары, изгиб, необходимость механической доработки по месту |
Что происходит с металлом в работе
Понимание процессов помогает принимать решения без ссылок на авторитет поставщика.
Абразивный износ — это микрорезание: твёрдые частицы в массе снимают с поверхности мельчайшие объёмы металла. Чем твёрже поверхность относительно абразива, тем медленнее идёт процесс. Здесь работает правило: значение имеет не абсолютная твёрдость, а соотношение с твёрдостью частиц в сырье. Именно поэтому глина с кварцевым песком изнашивает оснастку в разы быстрее мягкой пластичной глины.
Смятие — пластическая деформация под нагрузкой, превышающей предел текучести. Поверхность остаётся целой, но геометрия уходит. Лечится не твёрдостью поверхности, а прочностью материала в объёме, то есть прокаливаемостью и режимом улучшения.
Усталость накапливается циклами: микротрещины зарождаются в местах концентрации напряжений — в острых углах, у резких переходов сечения, у необработанных рисок от инструмента. Отсюда конструктивное правило: радиусы вместо острых углов и чистая поверхность в нагруженных зонах. Это дешевле любого улучшения материала.
Схватывание возникает, когда две детали из одинакового металла трутся без смазки: поверхности «прилипают» и вырывают друг из друга частицы. Поэтому в скользящих парах материалы всегда разные, а одна из деталей заведомо мягче.
Типичные ошибки
- Выбор «потвёрже». Высокая твёрдость без учёта ударных нагрузок приводит к сколам вместо смятия, а скол невосстановим.
- Повтор предыдущего решения без анализа. Если деталь изнашивалась быстро, повторение той же марки даст тот же результат.
- Игнорирование сечения. В массивной детали углеродистая сталь не даёт свойств в глубине, сколько её ни калить.
- Экономия на корпусе. Твёрдые рабочие поверхности бессмысленны, если основание деформируется под нагрузкой.
- Материал без термообработки. Правильная марка с неправильным режимом работает хуже, чем простая марка с верным.
- Нет запаса на переточку. Изделие, которое нельзя восстановить, обходится дороже за весь срок эксплуатации.
Частые вопросы
Можно ли заменить указанную в чертеже марку на аналог?
Часто можно, но замену согласовывают с изготовителем: у аналога могут отличаться прокаливаемость и режим термообработки. Формальное совпадение по составу не гарантирует одинакового поведения изделия в работе.
Какая твёрдость нужна рабочим поверхностям?
Обычно 45–55 HRC. Конкретное значение зависит от того, что преобладает: при чистом истирании твёрдость поднимают, при ударной составляющей снижают в пользу вязкости.
Стоит ли брать керамические вставки?
Они оправданы при высокой абразивности и больших объёмах выпуска, когда стальные элементы приходится менять слишком часто. При умеренном износе и небольших партиях керамика не окупается.
Как проверить, что использован заявленный материал?
Запросить сертификат на металл и протокол измерения твёрдости. Для ответственных позиций это нормальная практика: расхождение обычно обнаруживается уже по преждевременному износу, когда что-то менять поздно.
Нужно подобрать материал под вашу задачу?
ООО «ТД Рекера» изготавливает оснастку из конструкционных, легированных и инструментальных сталей, с термообработкой под условия работы и износостойкими элементами там, где они нужны. Предлагаем два-три варианта с разной ценой и ресурсом и считаем стоимость владения, а не цену изделия. Опишите среду, нагрузки и наработку предыдущей детали — подберём материал и конструкцию: изготовление оснастки.