


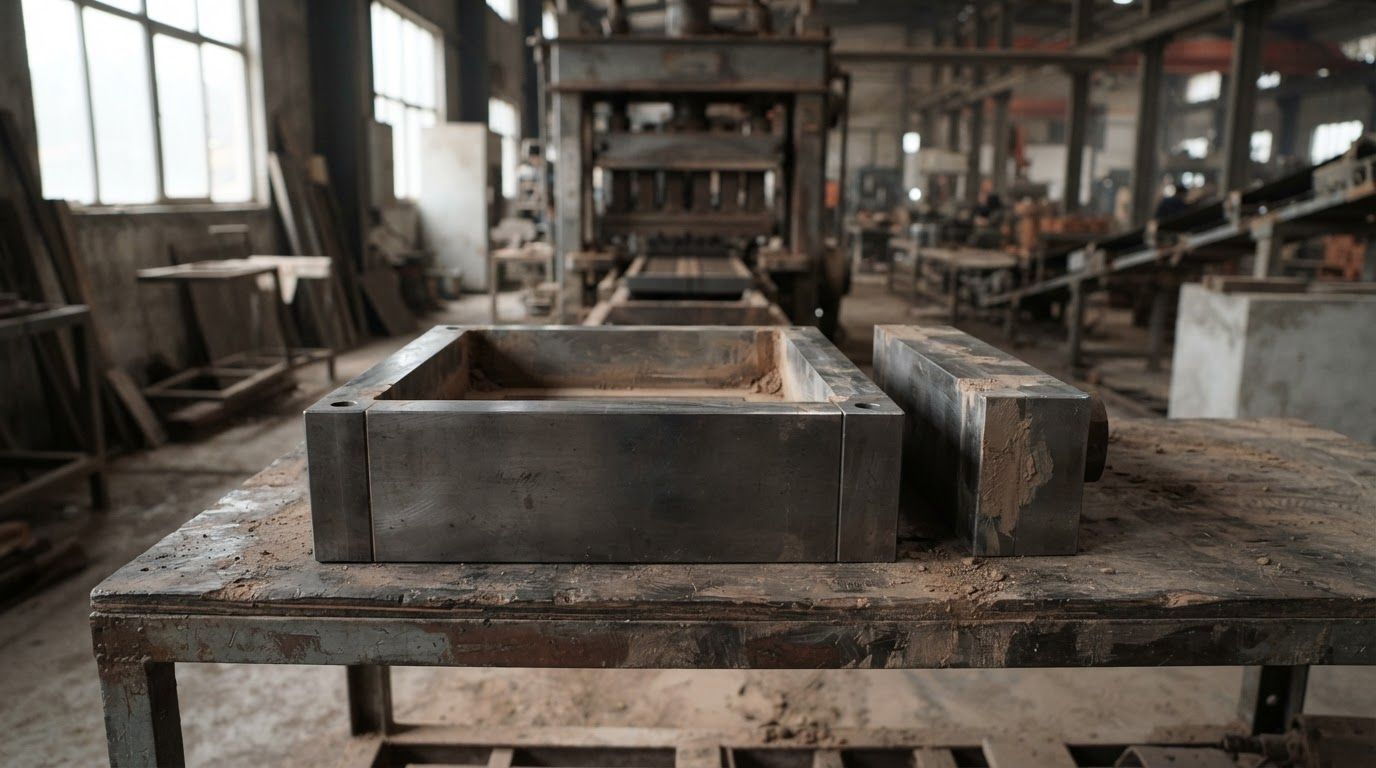
Оснастка для кирпичного и бетонного производства отличается от оснастки в машиностроении принципиально: она работает не с металлом, а с абразивной массой, и не десятки циклов в смену, а тысячи. Отсюда другие требования к материалам, другая логика износа и другая экономика.
Разберём, как устроены пресс-формы для кирпича и стеновых блоков, чем отличается оснастка для прессования от оснастки для вибропрессования, какие нагрузки она несёт, как выбирают материал и что нужно знать, чтобы заказать комплект без переделок.
Материал для технологов, механиков и снабженцев заводов керамического и силикатного кирпича, стеновых блоков и мелкоштучных бетонных изделий — тех, кто отвечает за качество продукции и за своевременную замену изношенных узлов.
Чем отличаются технологии формования
Прежде чем говорить об оснастке, нужно различать способы получения изделия: от них зависит всё остальное.
| Технология | Как формуется изделие | Что это значит для оснастки |
|---|---|---|
| Пластическое формование (экструзия) | Масса продавливается через мундштук, брус режется на изделия | Главный узел — мундштук с кернами, износ абразивный и непрерывный |
| Полусухое прессование | Порошкообразная масса прессуется в форме | Пара матрица-пуансон, высокое давление, износ и смятие |
| Вибропрессование | Жёсткая бетонная смесь уплотняется вибрацией под пригрузом | Матрица и пуансон плюс вибронагрузка: добавляется усталость |
| Вибролитьё | Подвижная смесь заливается в форму и уплотняется вибрацией | Формы лёгкие, износ меньше, но важна чистота поверхности |
Дальше речь в основном о прессовании и вибропрессовании, то есть о классической паре матрица-пуансон. Узлы экструзионных линий подробно разобраны в статьях про мундштук пресса и керны.
Из чего состоит комплект
- Матрица — формообразующая деталь с полостями, задающая контур изделий. В многоместных формах полостей несколько.
- Пуансон — верхняя часть, передающая давление и формирующая верхнюю грань.
- Формообразующие вставки — создают пустоты, фаски, рельеф. Обычно сменные.
- Корпус и обойма — воспринимают нагрузку, удерживают геометрию комплекта.
- Направляющие — обеспечивают соосность матрицы и пуансона.
- Элементы съёма — обеспечивают выталкивание изделия без сколов.
- Крепёж и установочные элементы — фиксация комплекта на оборудовании.
В вибропрессовых формах добавляются элементы крепления к вибростолу и, как правило, более массивный корпус: вибрация нагружает конструкцию иначе, чем статическое давление.
Какие нагрузки несёт оснастка
Понимание нагрузок объясняет, почему оснастка изнашивается именно так, а не иначе.
- Абразивное истирание. Глина с песком, шамот, отсев в бетонной смеси работают как наждак. Основной механизм износа формообразующих поверхностей.
- Давление. Прессование создаёт значительные усилия, которые деформируют корпус, если жёсткости недостаточно.
- Вибрация. На вибропрессах добавляется циклическая нагрузка: она разрушает сварные швы, ослабляет крепёж и вызывает усталостные трещины.
- Удары. Попадание крупных включений, неаккуратный монтаж, удары при съёме изделий.
- Влага и щёлочь. В бетонном производстве добавляется коррозионная составляющая.
Комбинация этих факторов уникальна для каждого производства, поэтому одинаковая по чертежу оснастка на разных заводах живёт по-разному.
Материалы
Выбор материала определяется тем, какая нагрузка преобладает.
| Элемент | Что важно | Типичное решение |
|---|---|---|
| Формообразующие поверхности | Стойкость к истиранию | Легированная или инструментальная сталь с закалкой |
| Корпус и обойма | Жёсткость, вязкость | Конструкционная сталь, улучшение |
| Сменные вставки | Максимальный износ в локальной зоне | Инструментальная сталь, наплавка, керамика |
| Направляющие | Точность и работа без задиров | Закалённая колонка плюс бронзовая втулка |
| Элементы съёма | Прочность на изгиб | Улучшенная сталь |
Подробное сравнение марок разобрано в статье о материалах для изготовления оснастки. Универсальное правило: твёрдость там, где истирание, вязкость там, где удары и вибрация.
Уклоны и съём изделия
Деталь, о которой заказчики вспоминают редко, а она определяет процент брака на съёме.
Стенки формующей полости делают с небольшим уклоном, чтобы изделие выходило свободно. Без уклона сырец трётся о стенки на всём пути, повреждается сам и ускоряет износ поверхностей.
Величина уклона подбирается под массу: для жёстких бетонных смесей она одна, для пластичной глины другая. При этом уклон меняет геометрию изделия, и это учитывается при расчёте размеров полости.
Второй фактор съёма — чистота поверхности. Шлифованная и полированная полость отпускает изделие легче, чем фрезерованная с видимыми следами инструмента. Именно поэтому финишная обработка формообразующих поверхностей не роскошь, а условие нормальной работы.
Усадка: почему форма больше изделия
Керамическое изделие после формования проходит сушку и обжиг, и на каждом этапе уменьшается. Суммарная усадка может быть значительной и зависит от состава массы, влажности и режимов.
Поэтому размеры полости рассчитывают с поправкой на усадку. Отсюда важное следствие: при смене карьера или рецептуры усадка меняется, и форма, дававшая изделие в допуске, начинает давать отклонение, хотя сама не изношена.
Для бетонных изделий усадка меньше, но появляется другой фактор — точность дозирования и уплотнения, от которой зависит высота изделия.
Практический вывод: при запуске нового продукта разумно изготавливать пробную оснастку на одно гнездо. По первой партии видна фактическая усадка, и геометрию корректируют до изготовления полного комплекта.
Многоместные формы
Увеличение числа гнёзд повышает выпуск, но добавляет проблем.
- Равномерность заполнения. Крайние гнёзда заполняются иначе, чем центральные, и изделия отличаются по плотности.
- Неравномерный износ. Гнёзда у зоны подачи вырабатываются быстрее, партия начинает расслаиваться по размерам.
- Сложность ремонта. В цельной форме износ одного гнезда означает переточку всех, чтобы сохранить единый размер.
- Масса и монтаж. Крупный комплект тяжелее и требует оснащения для замены.
Отсюда общий совет: чем больше гнёзд, тем сильнее аргумент в пользу конструкции со сменными формообразующими вставками. Она дороже в изготовлении и заметно дешевле в обслуживании.
Экономика комплекта
Оснастку принято сравнивать по цене, хотя правильнее считать её стоимость в расчёте на выпущенную продукцию.
Логика простая: полная стоимость комплекта, включая доставку и монтаж, делится на количество изделий, которое он даст до снятия. Получается стоимость оснастки на тысячу кирпичей — величина, которую можно сравнивать между вариантами.
При таком счёте более дорогой комплект со сменными вставками и закалёнными поверхностями часто выигрывает у простого: он отрабатывает вдвое-втрое больше и восстанавливается заменой недорогих элементов. А экономия на изготовлении, обернувшаяся парой внеплановых остановок, превращается в убыток, который в цене изделия не виден.
Отдельная статья расчёта — брак. Изношенная оснастка не отказывает разом: она сначала даёт продукцию на границе допуска, потом за ней. Объём этой продукции за несколько недель работы обычно перекрывает разницу в стоимости вариантов оснастки, но в расчёты попадает редко.
Запасной комплект
Для предприятия с непрерывным циклом запас — не роскошь, а часть технологии.
Срок изготовления оснастки составляет недели, и всё это время линия либо стоит, либо работает на изношенном комплекте. Наличие дубля переводит замену в плановый режим: изношенный комплект спокойно уходит на восстановление, производство продолжается.
Держать дубли всей номенклатуры не нужно. Достаточно тех позиций, которые меняются чаще остальных и без которых участок встаёт. Определить их просто: это те, что чаще других фигурируют в журнале замен за последний год.
Второй аргумент — переход между форматами. Заводы, выпускающие несколько типоразмеров, держат отдельные комплекты и меняют их целиком, а не переналаживают один. При единых присоединительных размерах такая замена занимает часы.
Признаки износа
| Что видно | Что проверить |
|---|---|
| Размеры изделия выросли | Износ формообразующих поверхностей |
| Облой по кромкам | Зазор в паре, износ стыков |
| Изделие рвётся при съёме | Потеря уклонов, шероховатость полости, налипание |
| Изделия из разных гнёзд отличаются | Неравномерный износ гнёзд, неравномерная подача |
| Сколы на углах | Износ элементов съёма, потеря радиусов |
| Появились трещины на корпусе | Усталость от вибрации, немедленное снятие |
Замерять нужно и изделия, и саму оснастку: часть дефектов вызывается режимом и составом смеси, а не геометрией. Логика разграничения та же, что описана в статье про дефекты бруса.
Восстановление комплекта
Изношенная форма далеко не всегда подлежит замене. Варианты по возрастанию стоимости и сложности:
- Замена сменных вставок. Возможна, если конструкция их предусматривает. Самый быстрый и дешёвый путь.
- Переточка в ремонтный размер. Формообразующие поверхности выводят заново, при необходимости корректируя ответную деталь пары.
- Восстановление направляющих. Замена втулок и колонок возвращает соосность — часто именно она и была причиной брака.
- Наплавка с обработкой. Применяется, когда припуск исчерпан, но тело детали ещё в порядке.
- Восстановление элементов съёма. Толкатели и плиты съёма изнашиваются отдельно от формообразующих поверхностей.
Не подлежит восстановлению комплект с трещинами в корпусе, с потерянной жёсткостью и с полностью выработанным припуском. В этих случаях ремонт откладывает замену, а брак продолжает идти. Логика выбора между ремонтом и новым изделием подробно разобрана в отдельной статье.
Особенности вибропрессового оборудования
Оснастка для вибропрессов заслуживает отдельного упоминания: там условия работы жёстче, чем кажется.
Вибрация — это циклическая знакопеременная нагрузка. Она действует не на рабочие поверхности, а на конструкцию в целом: расшатывает крепёж, разрушает сварные швы, вызывает усталостные трещины в местах концентрации напряжений.
Отсюда конструктивные требования, которых нет в обычных пресс-формах: массивный жёсткий корпус, радиусы вместо острых переходов, минимум сварных соединений в нагруженных зонах, контролируемый момент затяжки крепежа.
В эксплуатации это выражается в одном практическом правиле: крепёж на вибропрессовой оснастке проверяют регулярно, а не по факту проблемы. Ослабший болт здесь приводит не к постепенному ухудшению продукции, а к быстрому разрушению узла.
Что нужно для заказа
- размеры готового изделия и требования к геометрии;
- марка и модель оборудования, усилие прессования, размеры рабочей зоны;
- технология: прессование, вибропрессование, вибролитьё;
- состав смеси или массы, абразивность, влажность;
- требуемое число гнёзд и производительность;
- требования к лицевой поверхности, фаскам, рельефу;
- образец изделия или старой оснастки, если есть;
- наработка и характер износа предыдущего комплекта.
Комплектный заказ выгоднее раздельного: детали изготавливаются в одной партии, с согласованными зазорами и из металла одной плавки. Готовые позиции собраны в разделе форм и оснастки.
Эксплуатация и обслуживание
- Очистка после смены. Засохшая масса при пуске работает как абразив.
- Контроль крепежа. На вибропрессах он ослабевает быстрее: проверять регулярно.
- Аккуратный монтаж. Значительная часть сколов появляется при установке и снятии.
- Консервация при простоях. Особенно в бетонном производстве, где среда влажная и щелочная.
- Плановый обмер. Замер критичных размеров по графику позволяет планировать восстановление.
- Журнал наработки. Даёт собственную норму ресурса, по которой удобно планировать закупку.
Частые вопросы
Можно ли использовать одну форму для разных изделий?
Как правило, нет: полость задаёт конкретный размер. Иногда возможна переналадка сменными вставками в пределах одного семейства изделий — это закладывается при проектировании, если такая задача известна заранее.
Почему изделия стали выше или ниже нормы?
Для прессования чаще всего дело в дозировании и уплотнении, а не в оснастке: высота определяется объёмом смеси и ходом пуансона. Оснастку проверяют, если отклонение устойчиво и сопровождается другими признаками износа.
Влияет ли форма на прочность изделия?
Косвенно, но заметно. Равномерность уплотнения по объёму зависит от геометрии полости и состояния поверхностей: там, где масса тормозится о выработанные участки, плотность получается ниже. Такие изделия проходят по размерам, но хуже ведут себя при сушке, обжиге и в кладке.
Сколько служит комплект?
Зависит от абразивности смеси, давления и режима. На одинаковом оборудовании с разным сырьём разница бывает кратной, поэтому ориентируются на собственную статистику наработки, а не на средние цифры.
Нужны ли покрытия на формообразующих поверхностях?
Они снижают налипание массы и повышают твёрдость поверхности, но имеют ограниченную толщину и не восстанавливаются переточкой. Применять их осмысленно там, где преобладает поверхностный износ и налипание, а не объёмная выработка. Решение принимают под конкретную смесь.
Можно ли добавить фаску или рельеф к существующей форме?
Иногда да — за счёт сменных вставок, если конструкция это допускает. В цельной форме такая доработка означает переделку формообразующих поверхностей и почти всегда сопоставима по стоимости с новым комплектом.
Что делать, если оснастка ещё рабочая, но растёт брак?
Проверить в таком порядке: состав и влажность смеси, режим уплотнения, крепление и соосность, и только потом замерять формообразующие поверхности. Часто помогает восстановление: переточка, шлифование, замена вставок.
Нужна оснастка под ваше изделие?
ООО «ТД Рекера» изготавливает пресс-формы, матрицы, пуансоны и формообразующие вставки для кирпича, стеновых блоков и мелкоштучных бетонных изделий по чертежам заказчика, по образцу или по размерам готового продукта. Закладываем уклоны и припуск на восстановление, подбираем материал под вашу смесь, проверяем комплект в сборе. Пришлите размеры изделия и марку оборудования — посчитаем: формы и оснастка.