


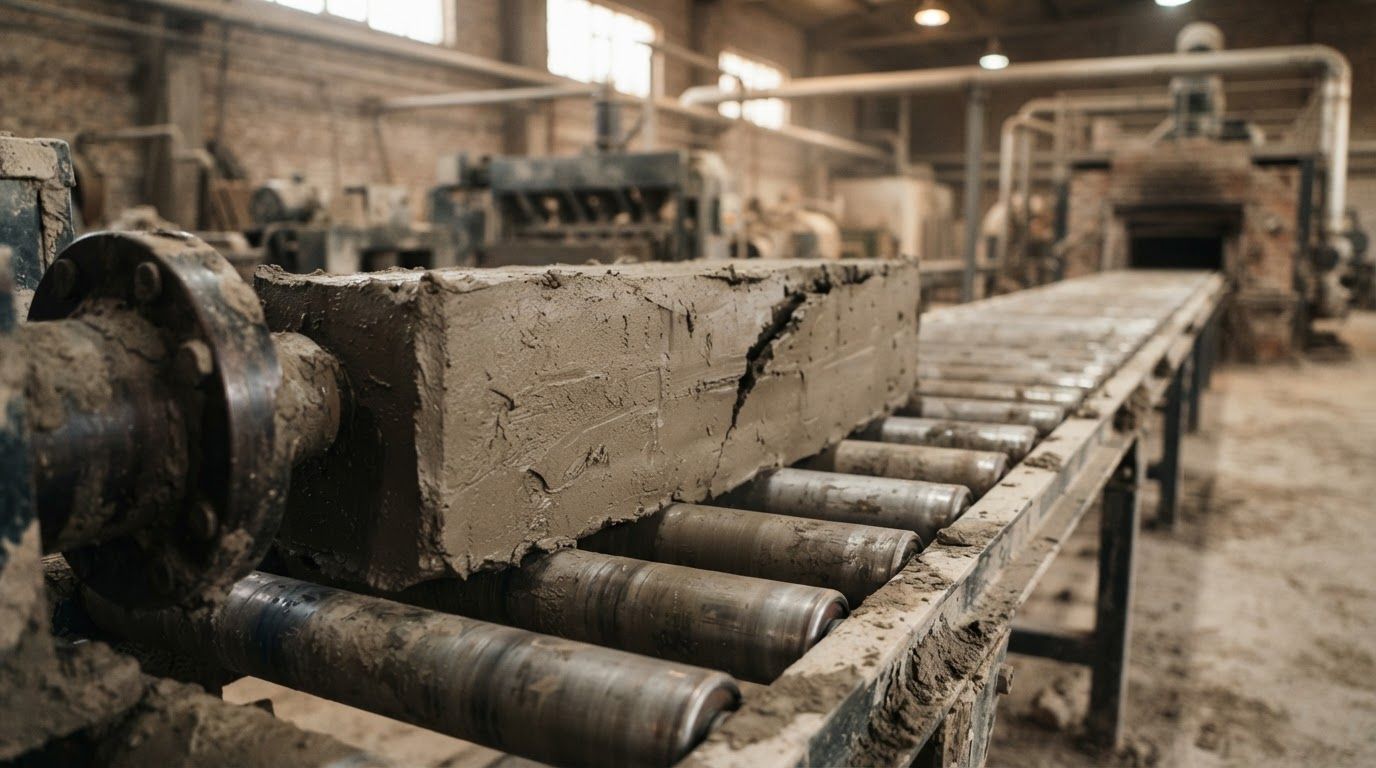
Брус вышел из пресса кривым, с трещинами по рёбрам или с волнистой поверхностью — и начинается спор. Технолог говорит про массу, механик про оснастку, начальник смены про режим. Каждый по-своему прав: одни и те же дефекты возникают по разным причинам, и различить их можно только по деталям картины.
Разберём основные дефекты бруса при экструзии керамического кирпича: как выглядит каждый, что его вызывает со стороны сырья, режима и оснастки, и в каком порядке искать причину, чтобы не менять узлы наугад.
Материал рассчитан на технологов, механиков и начальников смен кирпичных заводов — тех, кому приходится принимать решение прямо у пресса, когда линия работает, а продукция уже идёт с отклонениями.
Откуда вообще берутся дефекты
Экструзия — это продавливание пластичной массы через формующий канал. Масса неоднородна, движется с разной скоростью в разных точках сечения и обтекает препятствия — керны и их держатели. Любое нарушение равномерности этого течения проявляется на брусе.
Причины делятся на три группы, и полезно держать их в голове именно в таком порядке:
- Сырьё: состав, влажность, однородность, посторонние включения, качество переработки.
- Режим: производительность, вакуумирование, температура массы, скорость выхода.
- Оснастка: геометрия канала, износ, положение кернов, состояние стыков и креплений.
Порядок не случаен: сырьё и режим меняются часто и дёшевы в проверке, оснастка меняется редко и дорога в замене. Начинать диагностику со снятия узла — самый затратный путь.
Брус уводит в сторону
Самый заметный дефект: выходящая лента идёт не прямо, а отклоняется вбок или вверх, из-за чего резка даёт непрямоугольные изделия.
Механизм. Масса выходит с разной скоростью по сечению: там, где она движется быстрее, лента «обгоняет», и брус разворачивает в сторону отстающей части.
Со стороны оснастки: несимметричный износ канала, неравномерные зазоры после регулировки, перекос при установке узла, изношенная пресс-головка, из-за которой поток приходит несимметричным.
Со стороны массы и режима: неравномерная влажность по сечению, неоднородная подача, налипание на одной стороне канала.
Что делать. Сначала убедиться, что режим и масса не менялись. Затем проверить крепление узла и равномерность затяжки. Дальше — регулировка зазоров: поток притормаживают с той стороны, куда уходит брус. Если регулировка не держится или требует крайних положений, значит канал выработан и нужен обмер.
Разнотолщинность стенок между пустотами
Дефект виден на срезе: перемычки между пустотами получаются разной толщины, часть изделия ослаблена.
Со стороны оснастки: смещение кернов, износ кернов, люфт в держателе, деформация траверсы под нагрузкой.
Со стороны массы: плохое смыкание потока за керном при недостаточной пластичности.
Что делать. Проверить крепление держателей и положение кернов по шаблону, замерить сами керны. Одновременно посмотреть, нет ли систематики: если тонкая стенка всегда с одной стороны, речь о смещении, если по-разному — о неравномерном потоке. Подробно узел разобран в статье о кернах и держателях.
Расслоение массы
Один из самых неприятных дефектов: брус разделяется по слоям, иногда это видно сразу, иногда проявляется только после сушки или обжига трещинами.
Механизм. Масса движется слоями, и если они не свариваются между собой, изделие получает внутренние границы, которые становятся трещинами.
Со стороны оснастки: резкий переход сечения в конусной части, износ поверхности канала, плохое смыкание потока за кернами и держателями, неудачная форма лобовой части керна.
Со стороны массы и режима: недостаточное вакуумирование, низкая пластичность, пересушенная масса, слишком высокая скорость выхода.
Что делать. Проверить вакуум и влажность в первую очередь — это самые частые причины. Затем осмотреть канал и керны на предмет выработки. Характерный признак оснастки: расслоение всегда в одних и тех же местах сечения, привязанных к геометрии узла.
Драконий зуб и рваная поверхность
Поверхность бруса получается шероховатой, с поперечными надрывами по рёбрам.
Механизм. Масса у стенок тормозится сильнее, чем в центре, и при определённых условиях начинает выходить рывками, надрывая поверхность.
Со стороны оснастки: потеря чистоты канала, задиры, налипание массы на выработанных участках, недостаточная длина калибрующей части.
Со стороны массы и режима: низкая влажность, слишком высокая скорость выхода, недостаточная пластичность.
Что делать. Проверить влажность и скорость, затем осмотреть поверхность канала. Восстановление чистоты канала шлифованием и полировкой часто решает проблему полностью.
Заусенцы по кромкам
По рёбрам бруса тянутся тонкие гребешки массы.
Со стороны оснастки: увеличенные зазоры в стыках элементов узла, ослабший крепёж, притупившиеся выходные кромки.
Со стороны монтажа: неравномерная затяжка, перекос при установке.
Что делать. Проверить и подтянуть стыки, осмотреть кромки. Если кромки выработаны, их восстанавливают; настройкой этот дефект не лечится.
Сечение ушло от номинала
Размеры бруса стабильно отличаются от заданных, хотя настройки не менялись.
Со стороны оснастки: общая выработка формующей части. Это штатный сценарий окончания ресурса узла.
Со стороны массы: изменившаяся усадка при смене сырья — тогда брус на выходе в норме, а готовое изделие нет.
Что делать. Различить эти два случая просто: замерить сам брус на выходе. Если он вне допуска — вопрос к оснастке, если в допуске, а кирпич после обжига нет — вопрос к сырью и режиму сушки.
Сводная таблица
| Дефект | Проверить в первую очередь | Проверить в оснастке |
|---|---|---|
| Брус уводит в сторону | Равномерность подачи, влажность | Симметрию зазоров, износ канала, пресс-головку |
| Разнотолщинность стенок | Пластичность массы | Положение и износ кернов, люфт держателей |
| Расслоение | Вакуумирование, влажность | Профиль конуса, чистоту канала, форму кернов |
| Рваная поверхность | Влажность, скорость выхода | Чистоту канала, задиры, налипание |
| Заусенцы по кромкам | — | Зазоры в стыках, состояние кромок, затяжку |
| Сечение вне допуска | Усадку при смене сырья | Общий износ формующей части |
| Продольные полосы | Включения в массе | Задиры на стенках канала |
Дефекты, которые проявляются позже
Часть проблем не видна на выходе из пресса и обнаруживается только после сушки или обжига. Это отдельная сложность: между причиной и следствием проходят часы, а иногда сутки.
- Трещины после сушки. Чаще всего следствие расслоения в брусе: слои, не сварившиеся при формовании, расходятся при усадке.
- Искривление изделия. Возникает при неравномерной плотности по сечению: более плотные участки садятся меньше.
- Сколы рёбер. Ослабленные тонкие перемычки, полученные из-за смещения кернов, не выдерживают перекладки.
- Разнотон после обжига. Неравномерная плотность и влажность дают разный цвет и структуру черепка.
Диагностировать такие дефекты помогает простое правило: отбирать образцы бруса и помечать их, отслеживая ту же партию после сушки и обжига. Если брак привязан к определённому положению в сечении бруса — причина в формовании, а значит в массе или в оснастке. Если разброс случайный — искать нужно в сушилке или печи.
Кто и что проверяет на смене
Диагностика работает, когда наблюдения ведутся регулярно, а не только при появлении брака. Минимальный набор, который реально выполняется силами смены:
- Замер сечения бруса в начале смены и после каждой перенастройки;
- Осмотр поверхности и рёбер на выходе, с фиксацией повторяющихся дефектов;
- Контроль влажности массы по принятой на заводе методике;
- Проверка показаний вакуума и производительности;
- Запись настроек при выходе на стабильный режим.
Всё это занимает минуты, но превращает разбор брака из спора в разговор по фактам. Когда есть записи за месяц, видно, что именно изменилось перед появлением дефекта, и гипотез остаётся одна-две вместо десяти.
Порядок диагностики
Чтобы не менять узлы наугад, удобно придерживаться одной последовательности.
- Зафиксировать картину. Сфотографировать брус и срез, отметить, с какой стороны дефект и повторяется ли он систематически.
- Проверить, что менялось. Сырьё, карьер, рецептура, режим, смена персонала — в девяти случаях из десяти дефект появляется после изменения.
- Проверить массу. Влажность, однородность, вакуум, наличие включений.
- Проверить режим. Производительность, скорость выхода, температуру.
- Проверить крепление узла. Затяжку, перекос, подтёки массы в стыках.
- Проверить положение кернов по шаблону.
- Осмотреть и замерить канал. Только после всех предыдущих шагов.
Такой порядок экономит и время, и деньги: первые пять пунктов выполняются силами смены и не требуют остановки на разборку.
Как отличить износ оснастки от проблем массы
Несколько признаков, которые почти всегда указывают на оснастку:
- дефект привязан к одному и тому же месту сечения бруса;
- он нарастает постепенно в течение недель, а не появился внезапно;
- регулировка даёт эффект, но требует всё более крайних положений;
- дефект сохраняется при смене партии сырья и при изменении режима;
- замеры бруса показывают устойчивый уход размера в одну сторону.
И наоборот, на сырьё или режим указывают внезапное появление дефекта, его исчезновение при смене партии массы, нестабильность от смены к смене и отсутствие привязки к геометрии.
Что делать с найденным износом
Если причина всё же в узле, вариантов несколько, и они отличаются по стоимости.
- Замена сменных вставок, если конструкция их предусматривает.
- Восстановление чистоты канала шлифованием и полировкой — помогает при налипании и рваной поверхности.
- Восстановление геометрии с наплавкой и обработкой — когда выработка локальная.
- Замена кернов и держателей — обычно самая частая и недорогая операция.
- Изготовление нового узла — когда выработка общая и припуск исчерпан.
Важный момент при изготовлении по образцу: восстанавливать нужно исходную геометрию канала, а не копировать изношенную. Иначе новый узел начнёт давать те же дефекты с первых смен. Номенклатура узлов собрана в разделе формовочной оснастки, а устройство и настройка разобраны в статье про мундштук пресса.
Цена ошибки в диагностике
Неверно определённая причина стоит дороже, чем кажется, и почти всегда по одному из трёх сценариев.
Сценарий первый: поменяли узел, а дело было в массе. Завод потратил деньги на изделие и остановку, дефект вернулся через смену. Хуже того, теперь под подозрением оказывается изготовитель, хотя новый узел исправен.
Сценарий второй: крутили режим, а дело было в износе. Технолог отклонил параметры от оптимальных, компенсируя геометрию. Брус вошёл в допуск, но сушка и обжиг получили массу с другими свойствами, и брак просто переехал на следующий передел.
Сценарий третий: не заметили постороннее включение. Крупный камень прошёл через канал и оставил задир. Пока причину искали в режиме, задир увеличивался, и восстановление, которое стоило бы шлифовки, превратилось в замену узла.
Общий вывод простой: пятнадцать минут на фотографии, замеры и разговор со сменой окупаются почти всегда. Решение, принятое без этих данных, с равной вероятностью может оказаться верным или дорогим.
Профилактика
- Журнал настроек. Записывать положение регулировок при нормальной работе: это эталон, к которому возвращаются.
- Плановые замеры бруса. Контроль сечения по графику позволяет увидеть уход размера задолго до брака.
- Контроль сырья. Включения повреждают канал за одну смену, и никакой материал от этого не спасает.
- Очистка узла. Подсохшая масса при пуске работает как абразив.
- Запас изнашиваемых позиций. Керны и вставки должны быть на складе, иначе диагностика упирается в отсутствие замены.
Частые вопросы
Дефект появился сразу после замены узла. Виноват изготовитель?
Не обязательно. Сначала проверяют установку: перекос, затяжку, положение кернов. Если монтаж верный, сверяют фактические размеры нового узла с заданными. И только потом речь о претензии — с замерами, а не на словах.
Можно ли компенсировать износ настройкой?
До определённого предела да, и это нормальная практика. Но когда регулировка требует крайних положений или перестаёт держаться в течение смены, значит геометрия ушла и нужно восстановление.
Почему один и тот же дефект то появляется, то исчезает?
Обычно это признак нестабильности сырья или режима: влажность, состав, производительность меняются от смены к смене. Износ оснастки так себя не ведёт — он нарастает монотонно.
Стоит ли менять весь комплект сразу?
Если износ общий — да, комплектная замена дешевле, чем несколько остановок подряд. Если выработана одна позиция, разумнее заменить её, но проверить сопрягаемые элементы, чтобы новая деталь не работала в паре с изношенной.
Нужно разобраться с дефектами на вашей линии?
ООО «ТД Рекера» изготавливает и восстанавливает узлы формовочных линий: мундштуки, керны и держатели, пресс-головки, сменные износостойкие вставки. Замеряем изделие, отличаем износ от проблем режима и честно говорим, если причина не в оснастке. Пришлите фотографии бруса и узла с размерами — посмотрим и посчитаем: формовочная оснастка.