


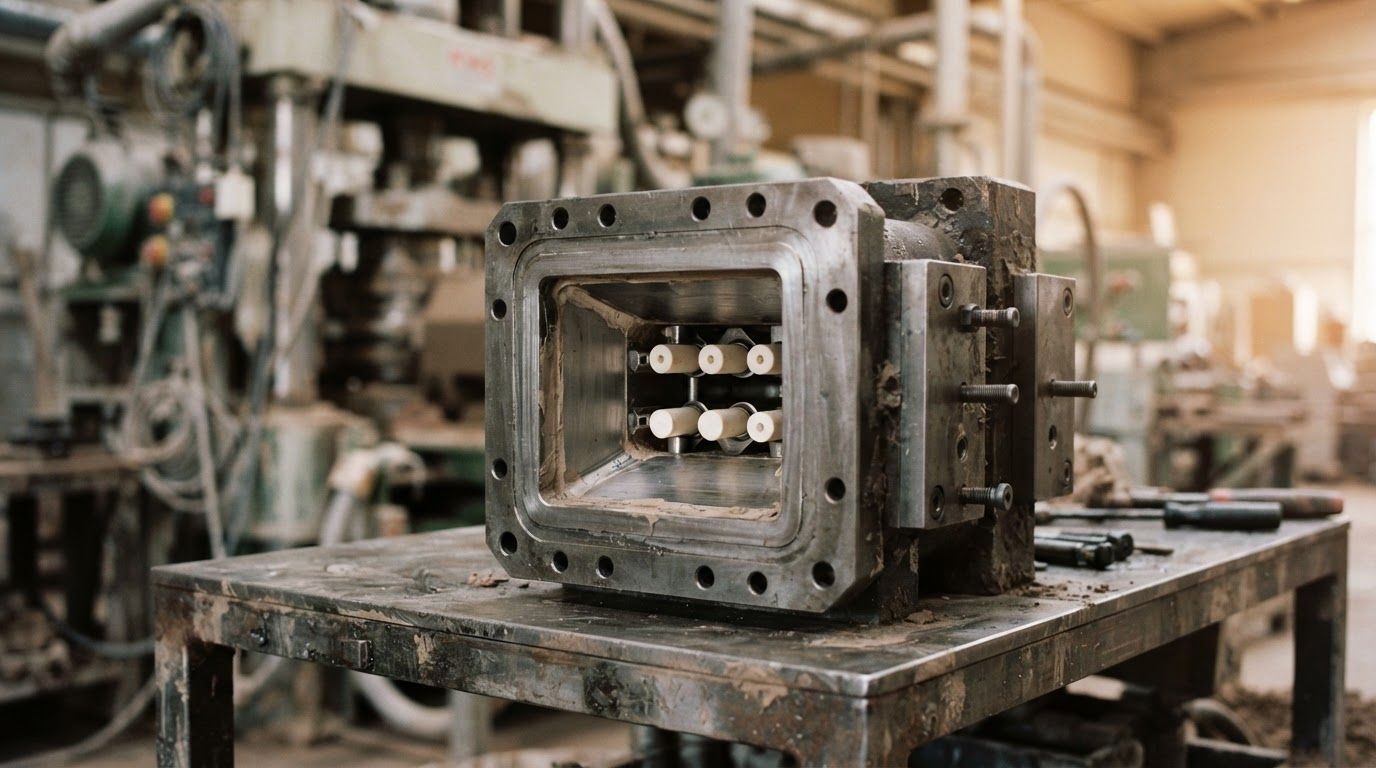
Когда на кирпичном заводе начинает «гулять» геометрия сырца, первым делом обычно грешат на массу: влажность, состав шихты, работу вакуум-камеры. Иногда так и есть. Но не реже причина оказывается в узле, который стоит в самом конце пресса и формирует брус, — в мундштуке.
Это тот случай, когда выработка в десятые доли миллиметра видна невооружённым глазом на готовой продукции: брус уводит в сторону, стенки пустот получаются разной толщины, по кромкам идут заусенцы. Разберём, как устроен мундштук пресса, что в нём можно регулировать, чем он отличается от фильеры и по каким признакам понять, что узел пора восстанавливать или менять.
Статья будет полезна технологам и механикам заводов керамического кирпича, а также тем, кто только планирует запуск линии и разбирается, из чего складывается качество бруса.
Что такое мундштук и чем он отличается от фильеры
Мундштук — это формующий узел на выходе ленточного пресса (экструдера). Глиняная масса, уплотнённая шнеком и провакуумированная, проходит через сужающийся канал и выходит непрерывным брусом заданного сечения. Дальше брус режется струной на отдельные изделия.
Слово «фильера» в отрасли используют как синоним, и в обиходе это допустимо. Строго говоря, разница есть: фильерой правильнее называть само формующее отверстие, задающее профиль изделия, а мундштуком — узел целиком, вместе с корпусом, переходным участком и креплением к прессу. В заказе на изготовление важен не термин, а марка оборудования, размер изделия и схема пустотообразования: по ним однозначно определяется конструкция.
Ключевая особенность узла: он работает в режиме постоянного абразивного износа под высоким давлением. Глина с песком и карбонатными включениями ведёт себя как мягкий наждак, поэтому канал мундштука изнашивается всегда — вопрос только в скорости.
Как устроен мундштук
Конструкции отличаются у разных производителей прессов, но набор элементов повторяется.
- Корпус — воспринимает давление массы и крепится к прессу через фланец. От его жёсткости зависит, сохранится ли геометрия канала под нагрузкой.
- Переходный (конусный) участок — плавно сужает поток от круглого сечения на выходе из шнековой камеры к прямоугольному сечению изделия. Именно здесь формируется характер течения массы.
- Формующая часть — калиброванный участок постоянного сечения, который задаёт окончательные размеры бруса.
- Керны и кернодержатели — стержни, формирующие пустоты. Крепятся на траверсах или консолях внутри канала.
- Регулировочные элементы — планки, клинья или сменные вставки, которыми меняют зазор по сторонам канала.
- Износостойкие вставки — сменные элементы в зонах максимального истирания, часто из инструментальной стали или технической керамики.
Важная деталь: поверхность канала должна быть не просто гладкой, а гладкой равномерно. Локальная шероховатость тормозит массу, поток становится несимметричным, и брус начинает вести в сторону притормаживания. По этой же причине после ремонта канал шлифуют и полируют, а не просто «подваривают» изношенное место.
Как мундштук влияет на геометрию бруса
Масса в канале движется неравномерно: у стенок она тормозится трением, в центре идёт быстрее. Конструкция узла как раз и занимается тем, чтобы выровнять скорости к моменту выхода. Если этого не происходит, возникают характерные дефекты.
| Что видно на брусе | Вероятная причина в узле | Что делают |
|---|---|---|
| Брус уводит вбок или вверх | Несимметричный износ канала или неравномерная подача массы | Регулируют зазоры, при выработке — восстанавливают геометрию канала |
| Разная толщина стенок между пустотами | Смещение или износ кернов, ослабленное крепление кернодержателя | Выставляют керны по шаблону, меняют изношенные |
| Заусенцы и рваные кромки | Увеличенные зазоры в стыках элементов, притупление выходной кромки | Подтягивают стыки, восстанавливают кромку |
| Расслоение массы (драконий зуб) | Резкий переход сечения, залипание на переходном участке | Проверяют профиль конуса и чистоту поверхности |
| Задиры и шершавая поверхность | Потеря чистоты канала, налипание массы | Шлифуют и полируют рабочие поверхности |
| Сечение ушло от номинала | Общая выработка формующей части | Восстанавливают или меняют узел |
Таблица показывает направление поиска, а не диагноз. Те же дефекты даёт нарушение технологии подготовки массы: изменившаяся влажность, недостаточное вакуумирование, попадание крупных включений. Прежде чем снимать узел, стоит убедиться, что режим не менялся, — это экономит и время, и деньги.
Настройка: что и как регулируют
Регулировка мундштука сводится к выравниванию скорости выхода массы по всему сечению. Инструмент для этого — зазоры, положение кернов и, на некоторых конструкциях, сменные тормозящие планки.
Порядок настройки
- Убедиться, что масса стабильна: влажность, состав и режим вакуумирования в норме и не менялись последние смены.
- Проверить крепление узла к прессу: равномерная затяжка фланца, отсутствие перекоса и подтёков массы в стыке.
- Выставить керны по шаблону: расстояния до стенок и между кернами должны совпадать с заданной схемой пустот.
- Запустить пресс на рабочем режиме и оценить брус: куда уводит, где толще стенка, с какой стороны кромка хуже.
- Изменить зазор с той стороны, куда уводит брус: притормаживание потока с «быстрой» стороны выравнивает выход. Регулировать малыми шагами, давая линии выйти на режим после каждого изменения.
- Зафиксировать положение регулировочных элементов и записать настройки в журнал.
Последний пункт экономит больше всего времени. Через полгода никто не вспомнит, в каком положении стояли планки при нормальной работе, и настройку придётся искать заново. Журнал с датами, режимом и положением регулировок превращает эту работу из искусства в процедуру.
Как принимать работу после замены узла
Новый или восстановленный мундштук проверяют не на глаз, а по первой партии. Дайте линии выйти на стабильный режим, затем отберите несколько изделий подряд из разных мест бруса и замерьте: сечение, толщину стенок между пустотами, состояние кромок. Разброс внутри выборки говорит о геометрии узла больше, чем абсолютные значения одного изделия.
Полезно сразу зафиксировать отправную точку: при каком положении регулировок и на каком режиме пресса брус пошёл в допуске. Эти цифры станут эталоном, с которым через месяцы работы будет ясно, насколько ушла геометрия и пора ли планировать восстановление.
Чего делать не стоит
- Крутить регулировки «на ходу» большими шагами: линия реагирует с задержкой, и легко уйти в противоположный дефект.
- Компенсировать износ канала настройкой. Регулировка работает, пока геометрия в допуске; когда выработка большая, настройка лишь маскирует проблему.
- Наваривать изношенные места без последующей механической обработки: неровная поверхность тормозит массу сильнее, чем исходный износ.
- Ставить новые керны в изношенный кернодержатель — они быстро получат перекос.
Материалы и ресурс
Ресурс узла определяется в первую очередь абразивностью сырья. На одинаковых прессах с разной глиной срок службы отличается в разы, поэтому единой нормы не существует — ориентироваться нужно на собственную статистику наработки.
Что обычно выбирают при изготовлении:
- Конструкционная сталь для корпуса и несущих элементов — задача держать давление, а не сопротивляться истиранию.
- Легированная сталь с закалкой для формующей части — компромисс цены и стойкости, самый распространённый вариант.
- Инструментальная сталь для сменных вставок в зонах максимального износа.
- Техническая керамика и износостойкие наплавки — там, где абразив особенно агрессивен и простой на замену дорог.
Конструктивно ресурс продлевают тем, что делают изнашиваемые зоны сменными. Заменить вставку дешевле и быстрее, чем изготавливать узел целиком, а корпус при этом служит годами. Если в вашем узле сменных элементов не предусмотрено, при следующем изготовлении это стоит заложить — окупается почти всегда.
Когда узел пора восстанавливать
Объективный критерий — размеры, а не внешний вид. Практический набор признаков:
- сечение бруса вышло за допуск при неизменных настройках пресса;
- увеличился разброс размеров внутри партии;
- появились устойчивые заусенцы, которые не убираются регулировкой;
- выросло усилие прессования при той же производительности;
- на поверхности канала видны выработанные дорожки и задиры.
Если износ не выходит за возможности восстановления, узел ремонтируют: восстанавливают геометрию канала, меняют вставки и керны, шлифуют и полируют рабочие поверхности. Когда стенки потеряли толщину, а посадочные места разбиты, ремонт лишь откладывает замену — правильнее изготовить новый узел, желательно сразу с запасным комплектом сменных элементов.
Отдельная ситуация — когда оригинал больше не поставляется. Тогда узел изготавливают по образцу: снимают размеры с изношенного изделия, восстанавливают исходную геометрию канала расчётом и делают замену в металле. Важно не скопировать выработку: если повторить изношенный профиль один в один, новый мундштук начнёт давать те же дефекты с первых смен. Как это устроено, описано в разделе восстановления по образцу.
Обслуживание: что продлевает ресурс
Узел, за которым следят, работает заметно дольше того, который трогают только при поломке. Набор мер несложный, но его редко выполняют системно.
- Очистка после остановки. Подсохшая масса в канале при следующем пуске работает как абразивная паста и царапает полированные поверхности. Очищать нужно, пока глина влажная.
- Защита от коррозии. При длительных простоях канал консервируют: ржавчина на рабочей поверхности даёт те же задиры, что и износ.
- Контроль крепления. Ослабший фланец даёт перекос и подтёки массы в стыке, а дальше — неравномерный износ по одной стороне.
- Аккуратный монтаж. Большая часть сколов на кромках и керамических вставках появляется не в работе, а при снятии и установке узла.
- Периодический обмер. Раз в определённую наработку замеряют сечение канала и положение кернов. Это позволяет планировать восстановление, а не ловить брак по факту.
Отдельно стоит следить за подготовкой массы. Крупные включения, попавшие в канал, оставляют задиры за одну смену, и никакой материал от этого не спасает — фильтрация и контроль сырья дешевле, чем регулярное восстановление формующей части.
Запасной комплект: зачем он нужен
Мундштук снимают не только при износе: его меняют при переходе на другой формат изделия. На заводах, которые выпускают несколько типоразмеров, комплект узлов под каждый формат — это норма, а не роскошь.
Второй сценарий — аварийный. Изготовление нового узла занимает недели, и всё это время линия либо стоит, либо работает с браком. Один запасной комплект изнашиваемых элементов на складе закрывает этот риск и обходится дешевле, чем несколько дней простоя.
Практичный подход — держать в запасе не весь узел, а то, что изнашивается быстрее всего: керны, сменные вставки, крепёж кернодержателей. Полный дубль корпуса имеет смысл там, где линия работает непрерывно и остановка стоит особенно дорого.
Что подготовить перед заказом
Чем полнее исходные данные, тем точнее расчёт и меньше итераций. Минимальный набор:
- марка и модель пресса, тип линии;
- размер изделия и схема пустот: количество, форма, расположение;
- состав и влажность массы, наличие абразивных включений;
- производительность линии и сменность;
- чертёж узла или фотографии изношенного изделия с размерами;
- какие дефекты бруса появились перед снятием узла.
Последний пункт часто оказывается самым информативным. По характеру дефекта видно, какой именно элемент вышел из геометрии, и нередко выясняется, что менять весь узел не нужно — достаточно вставок или кернов. Номенклатура узлов формовочной линии собрана в разделе формовочной оснастки.
Частые вопросы
Мундштук и фильера — это одно и то же?
В обиходе да. Строже: фильера — формующее отверстие, задающее профиль, мундштук — узел целиком с корпусом и переходным участком. Для заказа важнее марка пресса, размер изделия и схема пустот, чем выбор термина.
Можно ли изготовить мундштук по образцу, если чертежей нет?
Да, это обычная практика для импортных прессов, снятых с поставки. С изношенного узла снимают размеры, восстанавливают исходную геометрию канала и изготавливают замену. Копировать выработку нельзя — новый узел повторит старые дефекты.
Как часто нужно менять керны?
Керны изнашиваются быстрее корпуса, потому что работают в потоке массы со всех сторон. Периодичность зависит от абразивности сырья и объёма выпуска, поэтому ориентируются на наработку и на толщину стенок между пустотами: как только она начинает «плыть», керны пора проверять.
Брус ведёт в сторону — это точно мундштук?
Не обязательно. Такой дефект даёт и неравномерная подача массы, и износ шнека, и нарушение режима вакуумирования. Сначала проверяют стабильность массы и настройки пресса, и только потом снимают узел для обмера.
Нужен мундштук или комплект оснастки на линию?
ООО «ТД Рекера» изготавливает узлы формовочных линий по чертежам заказчика и по образцу изношенного изделия: мундштуки, керны и держатели, пресс-головки, сменные износостойкие вставки. Восстанавливаем исходную геометрию канала, подбираем материал под ваше сырьё, контролируем размеры на координатно-измерительной машине. Пришлите марку пресса, размер изделия и фотографии узла — посчитаем стоимость и срок: формовочная оснастка.
Читайте также: Фильера для экструдера.