


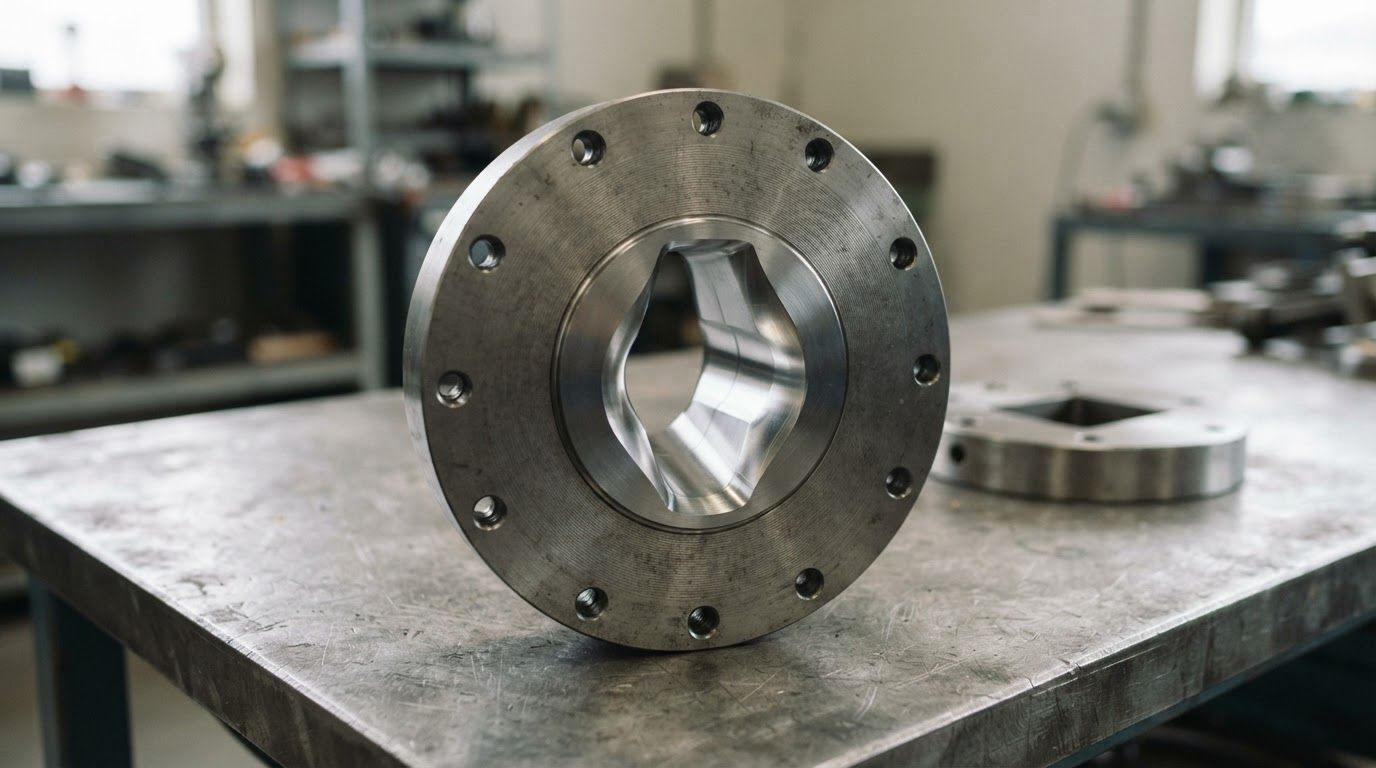
Слово «фильера» звучит на производствах, которые между собой никак не связаны: в кирпичном цехе, на волочильном стане, в цехе полимерных труб и даже в ювелирной мастерской. Везде оно означает примерно одно и то же, но выглядит совершенно по-разному, отсюда и путаница при заказе.
Разберём, что такое фильера простыми словами, как она работает в экструдере, чем отличается от мундштука, какие бывают формы отверстия, из чего фильеры делают и как понять, что деталь пора менять.
Статья будет полезна технологам и снабженцам производств, где материал формуется продавливанием: керамика, полимеры, проволока, профили. Основной упор — на кирпичное производство, но принципы работают одинаково везде.
Что такое фильера простыми словами
Фильера — это деталь с калиброванным отверстием, через которое продавливают материал, чтобы он принял форму этого отверстия. Проще говоря, это шаблон сечения: что вырезано в фильере, то и получится на выходе.
Принцип одинаков для любой отрасли. Пластичная масса, расплав или заготовка проталкиваются через отверстие, заполняют его и выходят с готовым профилем. Дальше материал режут, охлаждают или сушат, но сечение изделия уже задано.
Отсюда главное свойство фильеры: её геометрия напрямую переходит в геометрию продукции. Износ на сотые доли миллиметра — это изменение размеров всей выпускаемой партии.
Где применяются фильеры
| Отрасль | Что продавливают | Особенности детали |
|---|---|---|
| Керамика, кирпич | Глиняную массу | Крупное прямоугольное сечение, керны для пустот, сильный абразивный износ |
| Полимеры | Расплав пластика | Нагрев, контроль температуры, требования к чистоте канала |
| Волочение | Металлическую проволоку | Малые отверстия, твёрдый сплав или технические камни |
| Пищевое производство | Тесто, массы | Нержавеющие материалы, требования к гигиене |
| Ювелирное дело | Драгоценные металлы | Ряд отверстий разного диаметра в одной пластине |
Разница в размерах колоссальная: ювелирная фильера помещается в ладони, а фильера кирпичного экструдера весит десятки килограммов. Но принцип действия и логика износа общие, поэтому термин прижился везде.
Фильера и мундштук: в чём разница
На кирпичных заводах эти слова используют как синонимы, и в разговоре это допустимо. Формально разница есть.
- Фильера — собственно формующее отверстие, калиброванный участок, задающий сечение изделия.
- Мундштук — узел целиком: корпус, переходный конус, формующая часть, крепление к прессу, регулировочные элементы, керны с держателями.
То есть фильера — это часть мундштука, его рабочее сердце. При заказе термин вторичен: изготовителю нужны марка пресса, размер изделия и схема пустот, по ним конструкция определяется однозначно. Устройство и настройка узла целиком разобраны в статье про мундштук пресса.
Как работает фильера в экструдере
Путь массы выглядит так: шнек уплотняет и продвигает материал, вакуум-камера удаляет воздух, переходный участок сужает поток, и на калибрующем участке масса окончательно принимает нужное сечение.
Главная сложность — неравномерность течения. У стенок канала масса тормозится трением, в центре идёт быстрее. Если разницу не компенсировать, брус выходит изогнутым, с внутренними напряжениями, которые позже дают трещины.
Компенсируют её тремя способами: длиной калибрующего участка, профилем переходного конуса и регулировочными элементами, которые локально притормаживают поток. Именно поэтому фильера — не просто отверстие в пластине, а деталь с продуманной геометрией входа, самого канала и выхода.
Формы отверстия
Для керамического производства сечение определяется изделием, но внутри этого ограничения остаётся выбор.
- Простое прямоугольное — для полнотелого кирпича. Самый лёгкий режим для массы.
- С круглыми кернами — пустотелый кирпич, равномерное обтекание, наименьший риск расслоения.
- С овальными кернами — выше пустотность при тех же стенках, требует точной ориентации.
- Со щелевыми кернами — максимальная пустотность и лучшая теплотехника изделия, но самые тяжёлые условия для формования.
- Профильное — фасонные изделия, доборные элементы, сложные сечения.
Общее правило: чем сложнее профиль, тем выше требования к чистоте канала, к пластичности массы и к состоянию оснастки. Один и тот же износ на простом прямоугольном сечении ещё незаметен, а на щелевом уже даёт брак.
Материалы
Фильера работает в контакте с абразивной массой под высоким давлением, поэтому материал выбирают по стойкости к истиранию.
- Конструкционная сталь — корпус и несущие элементы, где важна прочность, а не твёрдость.
- Легированная сталь с закалкой — формующая часть, самый распространённый вариант.
- Инструментальная сталь — сменные вставки в зонах максимального износа.
- Износостойкие наплавки — локальное упрочнение кромок и участков с наибольшей выработкой.
- Техническая керамика — там, где абразив особенно агрессивен и простой дорог.
Конструктивно ресурс продлевают сменными элементами: изнашиваемые участки делают заменяемыми, корпус служит годами. Подробнее о подборе марок — в статье о материалах для изготовления оснастки.
Как изнашивается фильера
Износ идёт неравномерно, и по его картине можно многое понять.
| Где выработка | Что происходит | Как видно на продукции |
|---|---|---|
| Вход в калибрующую часть | Скругляется острая кромка перехода | Ухудшается уплотнение, растёт риск расслоения |
| Стенки канала | Увеличивается сечение | Размеры изделия уходят вверх |
| Одна сторона канала | Асимметрия потока | Брус уводит в сторону |
| Поверхность канала | Появляются задиры и шероховатость | Рваная поверхность, налипание массы |
| Выходная кромка | Притупление | Заусенцы по рёбрам изделия |
Полный разбор дефектов и того, как отличить износ оснастки от проблем сырья, собран в статье про дефекты бруса при экструзии.
Почему сечение фильеры не равно сечению кирпича
Логично было бы предположить, что размеры отверстия совпадают с размерами готового изделия. На практике они отличаются, и по двум причинам сразу.
Упругое восстановление. Выйдя из канала, масса перестаёт быть сжатой и слегка расширяется. Величина этого расширения зависит от пластичности, влажности и скорости выхода.
Усадка. При сушке и обжиге изделие уменьшается, причём неодинаково по разным направлениям. Для керамики это самая значимая поправка.
Поэтому размеры канала рассчитывают с учётом обеих поправок, опираясь на свойства конкретной массы. Отсюда важное следствие для эксплуатации: при смене карьера или рецептуры усадка меняется, и фильера, которая давала изделие в допуске, начинает давать отклонение — при том, что сама она не изношена.
Именно поэтому при смене сырья замеряют не только готовый кирпич, но и сам брус на выходе. Если брус в норме, а изделие после обжига нет, причина в сырье и режиме, а не в оснастке.
Калибрующая часть: почему длина имеет значение
После переходного конуса идёт участок постоянного сечения — калибрующая часть. Её длина влияет на результат сильнее, чем кажется.
Короткий калибрующий участок означает, что масса не успевает выровнять скорости по сечению: поток выходит неравномерным, брус получает внутренние напряжения и склонность к расслоению. Слишком длинный увеличивает сопротивление, растёт усилие прессования, масса сильнее нагревается от трения и хуже выходит.
Оптимум зависит от пластичности массы и от профиля изделия. Для сложных сечений со щелевыми пустотами калибрующую часть обычно делают длиннее, для простых полнотелых — короче.
Практический вывод для заказчика: при изготовлении детали по образцу длину калибрующей части нужно воспроизводить точно, а не «примерно». Это один из тех размеров, которые при копировании изношенного узла легко потерять, а потом долго искать причину расслоения.
Когда деталь пора менять
Ориентируются на замеры, а не на внешний вид.
- сечение бруса вышло за допуск при неизменных настройках;
- регулировка перестала держаться в течение смены;
- для выравнивания потока приходится ставить регулировки в крайние положения;
- на стенках канала видны выработанные дорожки и задиры;
- выросло усилие прессования при той же производительности;
- дефекты сохраняются при смене партии сырья и корректировке режима.
Если износ локальный, деталь восстанавливают: наплавка с обработкой, шлифование и полировка канала, замена вставок. Если выработка общая и припуска не осталось — изготавливают новую.
Изготовление по образцу
Частая ситуация: пресс импортный, снят с поставки, документации нет. Тогда фильеру изготавливают по образцу изношенной детали.
Ключевой момент — восстановить исходную геометрию, а не скопировать выработку. Опираются на неизношенные участки, на присоединительные размеры и на профиль изделия, которое эта фильера должна давать. Если этот шаг пропустить, новая деталь начнёт воспроизводить старые дефекты с первых смен.
Побочная выгода такого заказа — появление документации. После первого воспроизведения деталь перестаёт быть уникальной, и повторить её можно в любой момент. Как это устроено, описано в разделе восстановления по образцу.
Что нужно для расчёта
- марка и модель пресса или экструдера;
- размер изделия и схема пустот: количество, форма, расположение;
- состав массы, влажность, наличие абразивных включений;
- производительность и сменность;
- чертёж детали или фотографии изношенной с размерами;
- какие дефекты появились перед снятием;
- нужны ли сменные износостойкие вставки.
Последний пункт стоит обсуждать осознанно: сменные элементы удорожают изделие при изготовлении и заметно удешевляют эксплуатацию.
Обслуживание
- Очистка после остановки. Подсохшая масса в канале при пуске царапает полированные поверхности.
- Консервация при простоях. Коррозия в канале по последствиям не отличается от износа.
- Равномерная затяжка. Перекос при монтаже даёт неравномерный износ и увод бруса.
- Аккуратность при снятии. Значительная часть сколов появляется при демонтаже, а не в работе.
- Контроль сырья. Крупные включения оставляют задиры за одну смену.
- Плановый обмер. Замер сечения по графику позволяет планировать восстановление заранее.
Переход на другой формат изделия
Смена выпускаемого типоразмера — отдельная задача, в которой фильера играет главную роль, но не единственную.
Что обычно меняется при переходе:
- Формующая часть — новое сечение под новый размер изделия.
- Керны и держатели — другая схема пустот, другое расположение.
- Настройки регулировок — под новый профиль поток ведёт себя иначе.
- Режим резки — длина отрезаемой части и скорость струны.
- Режим сушки — изделие с другой пустотностью сохнет по-другому.
Заводы, которые регулярно выпускают несколько форматов, держат отдельный комплект под каждый и меняют их целиком. Это дороже разово, но переналадка занимает часы вместо суток и не требует подгонки по месту.
При заказе комплектов под разные форматы разумно требовать единые присоединительные размеры: тогда любой комплект встаёт на пресс одинаково, и монтаж не превращается в отдельную операцию с выверкой.
Сколько стоит владение
Фильеру оценивают по цене изделия, хотя правильнее считать стоимость на единицу продукции.
Логика такая: берётся полная стоимость узла, включая доставку и монтаж, и делится на ожидаемую наработку — количество кирпича, которое он даст до снятия. Получается стоимость оснастки в расчёте на тысячу изделий.
При таком счёте картина часто меняется. Более дорогой узел с износостойкими вставками, отработавший вдвое дольше, оказывается дешевле простого. А экономия на изготовлении, обернувшаяся двумя внеплановыми остановками, превращается в убыток, который в цене изделия не виден.
Для такого расчёта нужен всего один инструмент — журнал наработки. Дата установки, объём выпущенной продукции, дата и причина снятия. Через два-три цикла замены появляется собственная норма, по которой можно сравнивать варианты и планировать закупку заранее.
Частые вопросы
Фильера и мундштук — это одно и то же?
В обиходе да. Строго говоря, фильера — формующее отверстие, задающее сечение, а мундштук — узел целиком с корпусом, переходным участком и креплением. Для заказа важнее марка оборудования и профиль изделия, чем выбор термина.
Можно ли изменить размер изделия, заменив только фильеру?
В пределах, которые допускает конструкция узла и пресса, — да, именно так и переходят на другой формат. Но менять придётся и керны, а иногда и держатели, поэтому такие вещи считают комплектом.
Сколько служит фильера?
Ресурс определяется абразивностью сырья и объёмом выпуска, поэтому единой цифры нет: на одинаковых прессах с разной глиной разница бывает кратной. Ориентир для своей линии даёт журнал наработки.
Нужно ли менять керны вместе с фильерой?
Если фильера меняется из-за общего износа, керны обычно тоже выработаны: они работают в том же потоке и в более тяжёлых условиях. Ставить новый узел со старыми кернами — значит получить неравномерные стенки между пустотами уже на первой партии.
Что делать, если изделие пошло с браком сразу после замены?
Сначала проверить установку: перекос, затяжку, положение кернов. Затем сверить фактические размеры канала с заданными. Претензию к изготовителю имеет смысл предъявлять с замерами на руках, а не по описанию дефекта.
Нужна фильера или комплект оснастки?
ООО «ТД Рекера» изготавливает мундштуки, фильеры, керны и другие узлы формовочных линий по чертежам заказчика и по образцу изношенного изделия. Восстанавливаем исходную геометрию канала, подбираем материал под ваше сырьё, ставим износостойкие вставки в нагруженные зоны и контролируем размеры на координатно-измерительной машине. Пришлите марку пресса и фотографии узла — посчитаем: формовочная оснастка.