


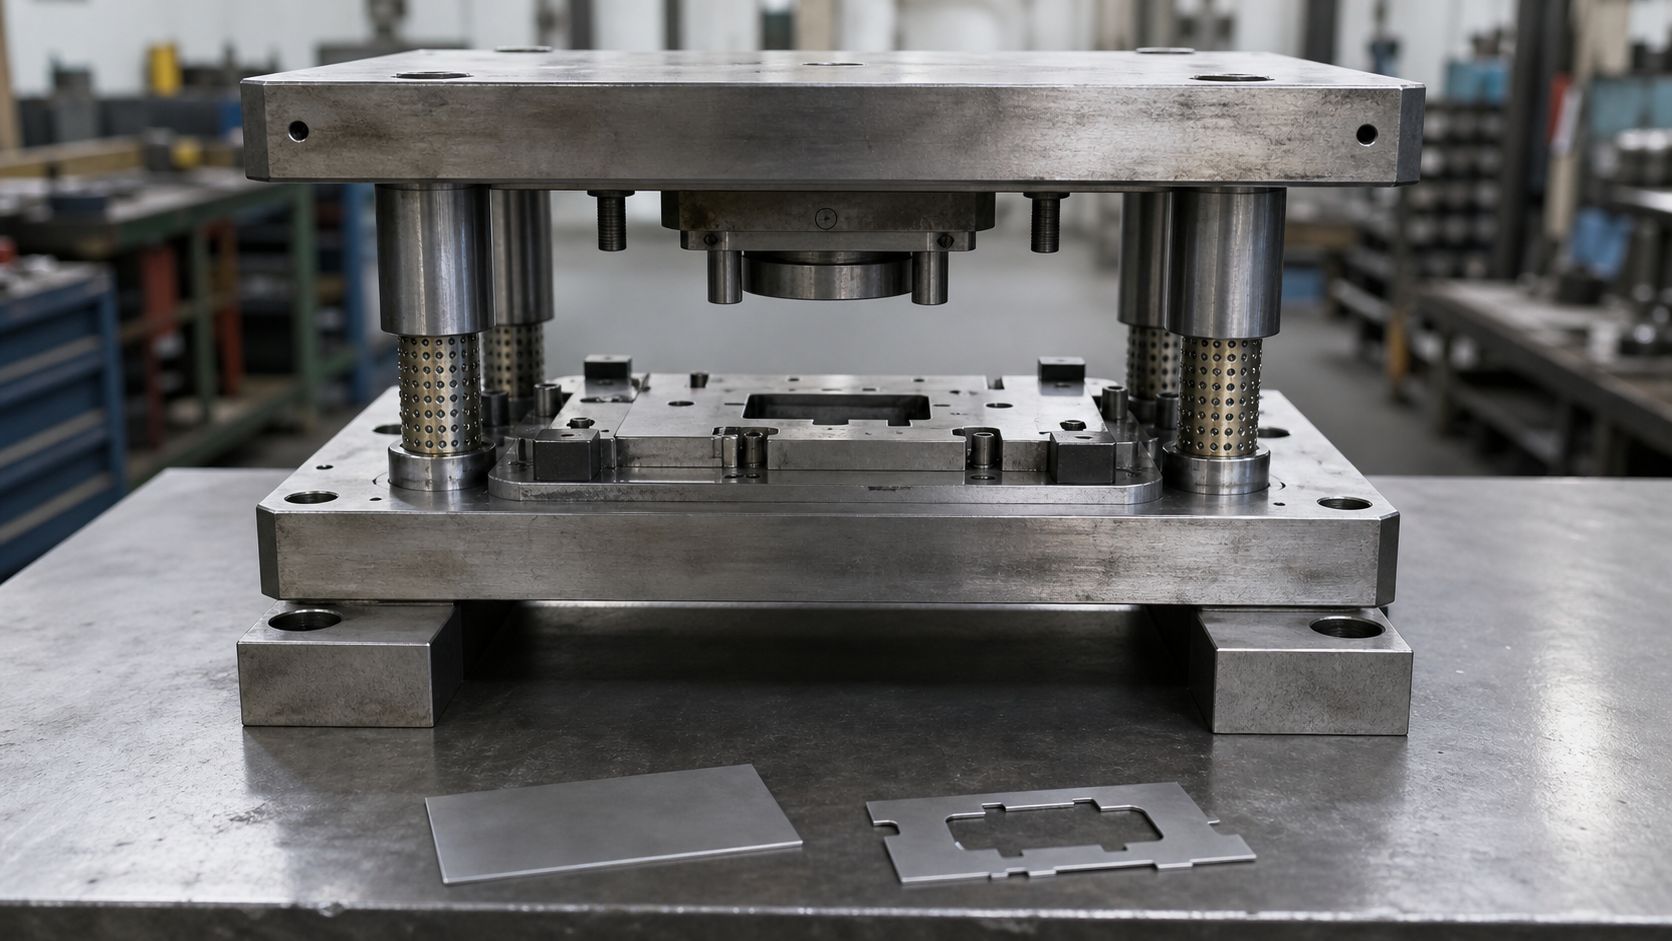
Штамп — одна из самых наглядных иллюстраций того, как оснастка определяет экономику производства. Изготовление штампа стоит дорого и занимает время, зато каждая деталь потом получается за секунды. Вопрос всегда в том, окупится ли вложение конкретным тиражом.
Разберём штамповую оснастку: как устроен штамп, какие бывают виды, зачем нужен зазор между матрицей и пуансоном, из чего делают рабочие детали, как считать окупаемость и что влияет на ресурс.
Материал для технологов и снабженцев предприятий, где есть прессовое оборудование или планируется переход на штамповку вместо резки и механической обработки.
Что такое штамп
Штамп — это оснастка для обработки металла давлением. Вместо снятия стружки материал деформируется или разделяется: вырубается, пробивается, гнётся, вытягивается.
Принципиальное отличие от обработки резанием — в отсутствии отходов в виде стружки и в скорости: одно движение пресса даёт готовый элемент детали. Расплата — стоимость оснастки и её привязка к конкретной детали.
Отсюда область применения: серийное и массовое производство, где затраты на штамп распределяются на тысячи изделий. Для единичных деталей и мелких партий штамповка экономически бессмысленна.
Устройство штампа
Конструкции различаются, но набор элементов повторяется.
- Матрица — нижняя рабочая деталь с отверстием или полостью, задающая контур изделия.
- Пуансон — верхняя рабочая деталь, которая входит в матрицу и выполняет операцию.
- Верхняя и нижняя плиты — основания, к которым крепятся рабочие детали и которыми штамп устанавливается на пресс.
- Направляющие колонки и втулки — обеспечивают соосность пуансона и матрицы.
- Съёмник — снимает заготовку с пуансона после операции.
- Упоры и фиксаторы — задают положение заготовки перед операцией.
- Выталкиватели — удаляют готовое изделие или отход из матрицы.
- Хвостовик — элемент крепления к ползуну пресса.
Точность работы определяется в первую очередь направляющими: если пуансон входит в матрицу с перекосом, зазор по периметру становится неравномерным, и последствия проявляются сразу и на изделии, и на самом штампе.
Виды штампов по операциям
| Операция | Что происходит | Особенности оснастки |
|---|---|---|
| Вырубка | Из листа отделяется деталь по контуру | Критичен зазор, режущие кромки закалены |
| Пробивка | В детали получают отверстия | Аналогично вырубке, отход — выбитый кружок |
| Гибка | Заготовка изгибается по линии | Учитывается пружинение материала |
| Вытяжка | Из плоской заготовки получают объёмное изделие | Радиусы, прижим, смазка критичны |
| Формовка | Местное изменение формы: рёбра, выступы | Требует точной геометрии рабочих поверхностей |
| Калибровка | Уточнение размеров после других операций | Высокие усилия, минимальные деформации |
На практике деталь редко получают одной операцией: обычно требуется несколько последовательных переходов, и тогда встаёт вопрос, как их организовать между собой.
Виды штампов по конструкции
Простые
Выполняют одну операцию за ход пресса. Дешевле в изготовлении, но на деталь требуется несколько установок и несколько штампов. Каждая переустановка добавляет погрешность.
Последовательные
Полоса материала продвигается по позициям, на каждой выполняется своя операция. За один ход пресса работают все позиции сразу, готовая деталь выходит с последней. Высокая производительность, но конструкция сложная и дорогая.
Совмещённые
Несколько операций выполняются за один ход на одной позиции. Дают высокую точность взаимного расположения элементов, поскольку заготовка не перемещается.
Выбор между ними определяется тиражом и требованиями к точности: чем больше серия, тем сильнее аргумент в пользу сложной конструкции.
Зазор между матрицей и пуансоном
Ключевой параметр разделительных операций — вырубки и пробивки.
При правильном зазоре трещины, идущие от кромки пуансона и от кромки матрицы, встречаются, и материал разделяется чисто. При неправильном они расходятся, и срез получается рваным, с заусенцем.
| Зазор | Что на изделии | Что с оснасткой |
|---|---|---|
| Оптимальный | Чистый срез, минимальный заусенец | Нормальный износ, расчётная стойкость |
| Слишком малый | Двойной срез, повышенное усилие | Ускоренный износ кромок, риск скола |
| Слишком большой | Крупный заусенец, вытянутая кромка | Смятие кромок вместо резания |
| Неравномерный | Заусенец с одной стороны | Односторонний износ, перекос |
Величина зазора зависит от толщины и свойств материала. Универсального значения нет: для мягкого тонкого листа он один, для толстой прочной стали другой. Именно поэтому штамп проектируется под конкретный материал, а не «под лист вообще».
Материалы рабочих деталей
Матрица и пуансон работают в самых тяжёлых условиях: высокие удельные давления, ударная нагрузка, истирание кромок.
- Инструментальные стали — основной выбор для рабочих деталей: высокая твёрдость после закалки при приемлемой вязкости.
- Твёрдые сплавы — для больших серий: ресурс в разы выше, но выше и стоимость, и хрупкость.
- Конструкционные стали — плиты, корпусные элементы, где нужна жёсткость, а не твёрдость.
- Закалённые колонки и бронзовые втулки — направляющие пары, где важна точность и работа без задиров.
Общий подход тот же, что в любой формообразующей оснастке: твёрдость там, где истирание, вязкость там, где удары. Подробнее — в статье о материалах для изготовления оснастки.
Что влияет на ресурс
- Зазор. Неправильный ускоряет износ кромок в разы.
- Материал заготовки. Прочный и абразивный изнашивает кромки быстрее.
- Смазка. При вытяжке и гибке заметно снижает трение и износ рабочих поверхностей.
- Соосность. Изношенные направляющие дают перекос и односторонний износ.
- Качество заточки. Восстановление кромок должно выполняться правильно, иначе ресурс после переточки падает.
- Жёсткость пресса. Люфты в оборудовании передаются на оснастку.
Признак затупления кромок — рост заусенца на изделии и увеличение усилия. Обычно кромки восстанавливают переточкой, и штамп возвращается в работу; конструкция должна это предусматривать.
Как считать окупаемость
Штамповая оснастка — самый наглядный случай, где расчёт обязателен.
- Стоимость штампа с проектированием и изготовлением.
- Себестоимость детали при штамповке: материал, время цикла, доля амортизации оснастки.
- Себестоимость альтернативы: лазерная резка, обработка резанием или покупка готовых изделий.
- Планируемый тираж за обозримый период.
- Сравнение суммарных затрат по обоим вариантам на этот тираж.
Практический ориентир: при небольших партиях выигрывает лазерная резка и гибка на листогибе — там нет затрат на оснастку. При тираже в тысячи изделий штамповка обычно оказывается заметно дешевле. Точка перелома зависит от сложности детали и стоимости штампа.
Отдельный фактор — время цикла. Штамп даёт деталь за один ход пресса, и на больших объёмах это разница не только в деньгах, но и в производственных мощностях.
Что учесть при заказе
- чертёж детали с указанием критичных размеров и допусков;
- материал заготовки: марка, толщина, состояние поставки;
- марка и характеристики пресса: усилие, ход, размеры стола, способ крепления;
- планируемый тираж и периодичность запусков;
- требования к заусенцу и к качеству среза;
- наличие последующих операций;
- нужна ли конструкция с возможностью переточки кромок.
Последний пункт стоит оговаривать явно: возможность восстановления закладывается в конструкцию, и добавить её потом нельзя.
Обслуживание
- Контроль заусенца. Его рост — первый признак затупления кромок.
- Проверка соосности. Люфт в направляющих проверяют регулярно, а не после появления брака.
- Смазка. Направляющие пары и рабочие поверхности при операциях с трением.
- Очистка. Отходы и обрезки в рабочей зоне повреждают поверхности.
- Своевременная переточка. Работа на затупленных кромках повышает усилие и ускоряет разрушение.
- Хранение. В закрытом состоянии, с консервацией рабочих поверхностей.
Учёт наработки здесь так же полезен, как в любой оснастке: зная, сколько ходов выдерживает штамп до переточки, замену и обслуживание планируют заранее. Подробнее — в статье про учёт и паспортизацию оснастки.
Особенности гибки
Гибочные операции стоят особняком: там разделения материала нет, а есть пластическая деформация, и это порождает свои сложности.
Пружинение. После снятия усилия металл частично возвращается назад, и угол получается больше заданного. Величина зависит от марки, толщины и радиуса гиба. Компенсируют перегибом: инструмент выполняется на больший угол с расчётом на возврат.
Минимальный радиус. Слишком малый радиус гиба приводит к трещинам по наружной стороне. Допустимое значение зависит от материала и его состояния, а для листа ещё и от направления прокатки.
Утонение. В зоне гиба металл вытягивается и становится тоньше. Для ответственных изделий это учитывают при расчёте прочности.
Развёртка. Длина заготовки не равна сумме длин сторон готовой детали: часть материала уходит в зону гиба. Расчёт развёртки — обязательный этап, и ошибка в нём даёт деталь неверных габаритов.
Практическое следствие для заказчика: при заказе гнутых деталей нужно указывать не только размеры, но и направление гиба, а при работе по образцу — прикладывать сам образец. Восстановить последовательность гибов по готовой детали не всегда очевидно.
Штамп и пресс: совместимость
Оснастка подбирается не только под деталь, но и под конкретное оборудование.
- Усилие пресса. Должно превышать расчётное усилие операции с запасом. Недостаток усилия означает неполное выполнение операции и перегрузку оборудования.
- Ход ползуна. Определяет максимальную высоту штампа и возможность извлечения детали.
- Закрытая высота. Штамп должен вписываться в диапазон между столом и ползуном.
- Размеры стола. Определяют габариты нижней плиты.
- Способ крепления. Хвостовик, прижимы или пазы — зависит от пресса.
- Наличие выталкивателя. Не на всех прессах он есть, и это влияет на конструкцию штампа.
Именно поэтому при заказе оснастки сведения о прессе нужны в первую очередь, а чертёж детали — во вторую: штамп, не подходящий к оборудованию, бесполезен независимо от качества изготовления.
Типичные ошибки
- Штамп под единичную деталь. Оснастка не окупится, дешевле резать лазером.
- Игнорирование пружинения при гибке. Угол получается не тот, что задан.
- Неверный зазор. Рваный срез, заусенец, ускоренный износ.
- Слабые плиты. Деформация под нагрузкой нарушает соосность.
- Нет запаса на переточку. Штамп фактически становится одноразовым и после затупления кромок идёт в утиль.
- Смена материала без пересчёта. Другая толщина или марка требуют другого зазора.
Восстановление штампа
Штамп — оснастка, рассчитанная на многократное восстановление, и это заложено в конструкцию.
Основные виды работ:
- Переточка режущих кромок. Самая частая операция: рабочие поверхности матрицы и пуансона шлифуются, кромка становится острой. При этом уменьшается высота деталей, что учитывается прокладками.
- Восстановление зазора. После нескольких переточек зазор может измениться, и его приводят в норму.
- Замена направляющих. Колонки и втулки изнашиваются и восстанавливают соосность.
- Ремонт съёмника и выталкивателей. Эти элементы работают циклически и страдают от усталости.
- Замена сменных вставок. Если конструкция предусматривает, изнашиваемые элементы меняются отдельно.
Ресурс восстановлений ограничен запасом металла, заложенным на переточки. Когда он исчерпан, рабочие детали изготавливают заново, а плиты и направляющие обычно служат дальше — их меняют значительно реже.
Отсюда практическая рекомендация: при заказе стоит спросить, сколько переточек предусмотрено конструкцией и на сколько уменьшается высота рабочей детали за одну. Эти цифры помогают планировать обслуживание.
Частые вопросы
Можно ли штамповать нержавеющую сталь и цветные металлы?
Да, но параметры отличаются: нержавеющая сталь требует больших усилий и сильнее изнашивает кромки, алюминий и медь режутся легче, зато склонны к налипанию на инструмент. Зазор и материал рабочих деталей подбираются под конкретный металл, поэтому штамп, рассчитанный на одну марку, не всегда подходит для другой.
Когда штамп выгоднее лазерной резки?
При больших тиражах. Лазер не требует оснастки и удобен для единичных и мелких партий, но каждая деталь режется своё время. Штамп даёт деталь за один ход пресса, и на тысячах изделий выигрывает и по стоимости, и по производительности.
Можно ли изменить деталь без переделки штампа?
Как правило, нет: контур задан матрицей и пуансоном. Иногда помогают сменные вставки, если они предусмотрены конструкцией. Изменение толщины материала тоже требует пересмотра зазора.
Кто должен хранить штамп между запусками?
Обычно тот, кто его эксплуатирует, потому что условия хранения влияют на состояние рабочих поверхностей. Штамп хранят в закрытом состоянии, с консервацией кромок и с указанием в учёте, где он находится и в каком он состоянии после последнего запуска.
Сколько ходов выдерживает штамп?
Зависит от материала заготовки, зазора, смазки и качества обслуживания. Разброс очень большой, поэтому ориентируются на собственную статистику: сколько ходов проходит до заметного роста заусенца и переточки.
Что делать, если на детали появился заусенец?
Проверить в таком порядке: состояние кромок, зазор, соосность направляющих, состояние пресса. Чаще всего дело в затуплении кромок и решается переточкой, но если износ вызван перекосом, переточка без устранения причины даст короткий эффект.
Нужна штамповая оснастка или её восстановление?
ООО «ТД Рекера» изготавливает детали штамповой оснастки по чертежам заказчика: матрицы, пуансоны, плиты, направляющие элементы, а также выполняет восстановление рабочих поверхностей. Подбираем материал и термообработку под условия работы, контролируем геометрию на координатно-измерительной машине. Пришлите чертежи или образец — посчитаем: изготовление оснастки.