


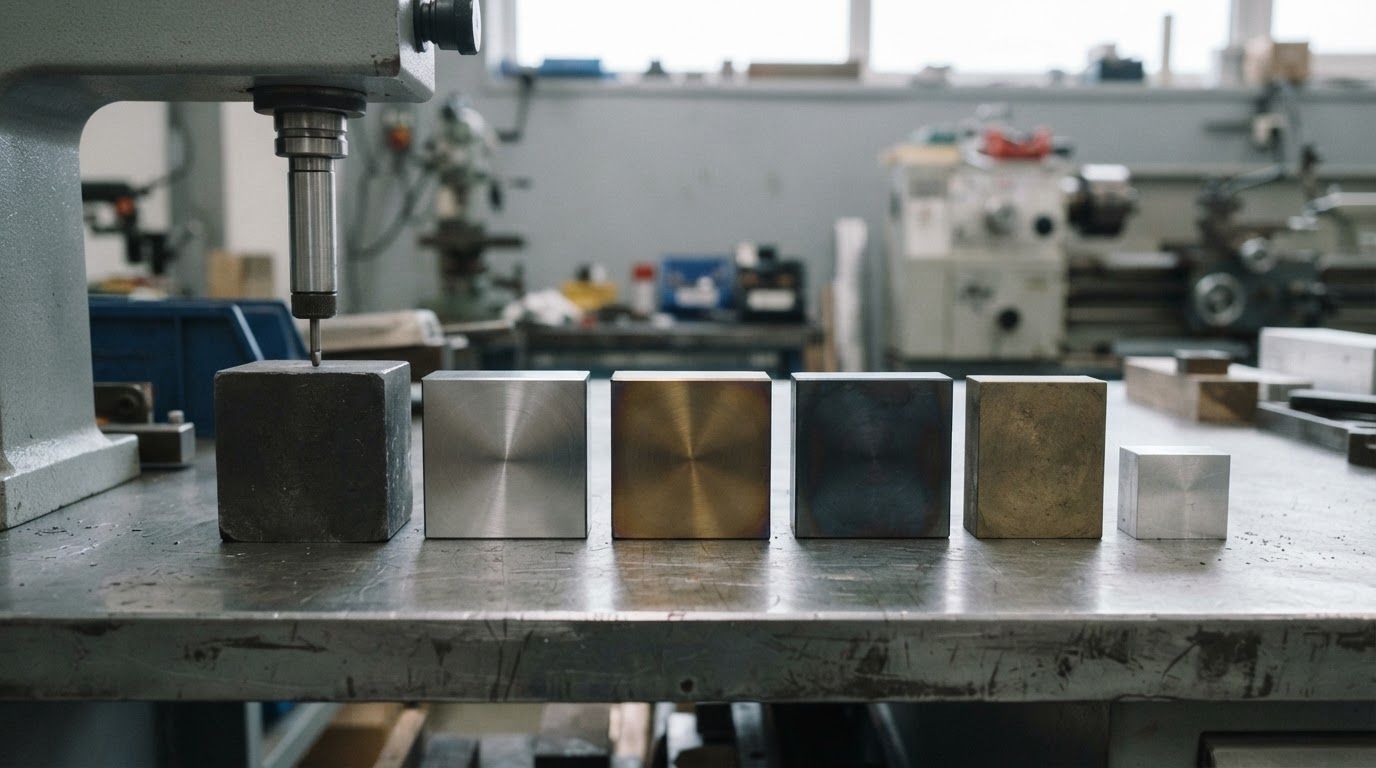
Вопрос «из какой стали делать пресс-форму» на практике решается не выбором самой стойкой марки из справочника. Пресс-форма из дорогой инструментальной стали, работающая в паре с мягким материалом на малой серии, окупится хуже, чем простая форма из конструкционной стали. И наоборот: экономия на материале там, где идёт абразив и высокие температуры, оборачивается заменой оснастки через месяц.
Разберём, какие материалы применяют для пресс-форм, чем они отличаются, зачем нужна термообработка и покрытия, и как выбор делается на практике.
Материал для технологов, конструкторов и снабженцев, которые заказывают или проектируют формообразующую оснастку.
Что определяет выбор
Материал подбирается не под деталь, а под условия её работы. Значение имеют шесть факторов.
- Что формуется. Пластичная глина, абразивная смесь с песком, бетон, полимер, металл — нагрузка на рабочую поверхность отличается на порядки.
- Температура. Холодное формование и горячее деформирование требуют принципиально разных марок: обычная инструментальная сталь при нагреве теряет твёрдость.
- Усилие прессования. Определяет требования к прочности и вязкости — форма не должна ни продавливаться, ни трескаться.
- Тираж. Партия из сотни изделий и миллионный цикл — разные задачи.
- Требования к поверхности изделия. Если нужен глянец, форма должна полироваться до зеркала, а не всякая сталь это позволяет.
- Агрессивность среды. Влага, химические добавки, пар — вопрос коррозионной стойкости.
Только после ответа на эти шесть вопросов имеет смысл открывать марочник. Общее устройство и терминология описаны в статье о том, что такое пресс-форма.
Основные группы материалов
| Группа | Типичные марки | Твёрдость после ТО | Где применяют |
|---|---|---|---|
| Конструкционные | 45, 40Х | 28–45 HRC | Корпусные детали, плиты, оснастка малых серий |
| Инструментальные углеродистые | У8, У10 | 56–62 HRC | Простые формообразующие детали холодного формования |
| Инструментальные легированные | 9ХС, ХВГ | 58–62 HRC | Детали сложной формы, где важна малая деформация при закалке |
| Штамповые холодного деформирования | Х12МФ, Х12М | 58–62 HRC | Матрицы, пуансоны, высокий абразивный износ |
| Штамповые горячего деформирования | 5ХНМ, 4Х5МФС | 44–52 HRC | Формы, работающие при нагреве |
| Коррозионностойкие | 40Х13, 20Х13 | 40–52 HRC | Влажные и химически активные среды |
| Чугуны | СЧ, ВЧ | — | Крупные корпусные детали, литые основания |
| Цветные сплавы | Алюминиевые, бериллиевая бронза | — | Прототипы, вставки с высокой теплопроводностью |
Конструкционные стали: 45 и 40Х
Самая массовая группа. Из этих марок делают всё, что не контактирует напрямую с абразивом: плиты, обоймы, корпуса, прижимы, элементы крепления.
Сталь 45 — углеродистая, недорогая, хорошо обрабатывается, принимает улучшение и поверхностную закалку. Подходит для деталей средней нагруженности и небольших серий.
Сталь 40Х — легированная хромом, прочнее и лучше прокаливается по сечению. Разумный выбор там, где деталь толстая и требуется однородная твёрдость не только на поверхности.
Обе марки используются и как формообразующие, если формуемый материал не абразивный, а тираж умеренный. Детальное сравнение — в статье про выбор между сталью 45 и 40Х.
Инструментальные и штамповые стали
Здесь начинается зона высокой износостойкости. Главный представитель — Х12МФ, высокохромистая сталь с карбидным упрочнением.
Её преимущество — сопротивление абразивному износу: твёрдые карбиды хрома в структуре работают как естественные износостойкие включения. Именно поэтому марка стала стандартом для матриц и пуансонов, работающих с абразивными материалами.
Недостатки тоже есть:
- Хуже обрабатывается резанием, особенно после термообработки — часто требуется шлифование или электроэрозия.
- Склонна к хрупкому разрушению при ударных нагрузках, если твёрдость завышена.
- Дороже конструкционных сталей в разы, с учётом обработки — ещё больше.
Марки У8 и У10 проще и дешевле, но прокаливаются на малую глубину и коробятся при закалке. Их применяют для небольших деталей простой формы, где деформация не критична.
Стали для горячей работы
Если форма нагревается — при горячем прессовании, литье под давлением, работе с разогретым материалом, — обычные инструментальные стали не подходят. При нагреве выше двухсот градусов они отпускаются и теряют твёрдость.
Для таких условий применяют штамповые стали горячего деформирования: 5ХНМ, 4Х5МФС и близкие к ним. Их особенность — сохранение твёрдости при нагреве и стойкость к разгарным трещинам, которые появляются от циклического нагрева и охлаждения.
Твёрдость у них ниже, чем у холодноштамповых — обычно 44–52 HRC. Это не недостаток: избыточная твёрдость при циклических тепловых нагрузках приводит к растрескиванию.
Коррозионностойкие стали
Нужны там, где форма контактирует с влагой, паром или химически активными добавками. Типичный случай — оснастка для бетонных и силикатных изделий, где поверхность постоянно мокрая.
Марки 20Х13 и 40Х13 сочетают коррозионную стойкость с возможностью закалки: 40Х13 после термообработки даёт до 50 HRC и работает как формообразующая деталь.
Альтернатива — обычная сталь с защитным покрытием. Она дешевле, но покрытие изнашивается, а нержавеющая сталь сохраняет свойства по всей толщине.
Чугун и цветные сплавы
Чугун применяют для крупных корпусных деталей и оснований. Он хорошо гасит вибрации, дёшев при литье сложных форм и стабилен по размерам. Формообразующие поверхности из чугуна делают редко — износостойкость ниже стальной.
Алюминиевые сплавы используют для прототипов и оснастки малых серий: форма из алюминия изготавливается быстрее и легче, но ресурс у неё небольшой.
Бериллиевая бронза и медные сплавы ставятся вставками там, где нужно быстро отводить тепло — теплопроводность у них в несколько раз выше стальной.
Термообработка: марка сама по себе не работает
Одна и та же сталь может дать твёрдость 25 HRC и 60 HRC в зависимости от режима обработки. Заказ «сделайте из Х12МФ» без указания твёрдости оставляет половину вопроса открытой.
Базовые операции:
- Закалка — нагрев и быстрое охлаждение, даёт основную твёрдость.
- Отпуск — снимает напряжения после закалки, снижает хрупкость, немного уменьшает твёрдость.
- Улучшение — закалка с высоким отпуском, даёт сочетание прочности и вязкости для конструкционных сталей.
- Цементация и азотирование — насыщение поверхностного слоя углеродом или азотом, твёрдая корка при вязкой сердцевине.
- Отжиг — снятие напряжений перед чистовой обработкой, чтобы деталь не повело.
Порядок операций не менее важен, чем сами режимы: чистовую обработку и шлифование выполняют после термообработки, иначе поводка съедает точность. Подробнее — в материале про термическую обработку стали.
Покрытия
| Покрытие | Что даёт | Ограничения |
|---|---|---|
| Нитрид титана (TiN) | Твёрдость поверхности, снижение трения, характерный золотистый цвет | Тонкий слой, не восстанавливает изношенную геометрию |
| Нитрид хрома (CrN) | Стойкость к коррозии и налипанию | Требует подготовленной основы |
| Азотирование | Твёрдый диффузионный слой, работает глубже напыления | Длительный процесс, не для всех марок |
| Хромирование | Коррозионная стойкость, гладкая поверхность | Возможно отслаивание при ударных нагрузках |
| Полимерные покрытия | Антиадгезия, изделие легче снимается | Малый ресурс, ограничение по температуре |
Общее правило: покрытие усиливает хорошую основу, но не компенсирует неверно выбранную сталь. Нанести нитрид титана на незакалённую деталь — значит получить твёрдую плёнку на мягкой подложке, которая продавится вместе с ней.
Вставки и наплавка
Делать всю форму из дорогой стали не всегда рационально. Износ обычно сосредоточен в ограниченных зонах — на кромках, в местах входа материала, на формующих поясках.
Отсюда два приёма:
- Сборная конструкция. Корпус из конструкционной стали, рабочие зоны — сменные вставки из инструментальной. Изношенная вставка меняется, корпус живёт годами.
- Наплавка. На изношенную зону наплавляется износостойкий слой, затем поверхность обрабатывается в размер. Способ ремонта, который продлевает ресурс без изготовления новой детали.
Сборная конструкция дороже в изготовлении, но дешевле в эксплуатации — при условии, что тираж достаточен, чтобы разница окупилась.
Как выбирают на практике
- Смотрят на существующую оснастку. Если прежняя форма ходила приемлемый срок, её материал — рабочая точка отсчёта.
- Определяют, где именно был износ. Локальный износ решается вставкой, общий — сменой марки.
- Оценивают характер отказа. Истирание требует твёрдости, скол — вязкости. Это противоположные направления.
- Считают тираж. Для малой серии избыточная стойкость не окупится.
- Проверяют технологичность. Сложный профиль из Х12МФ потребует электроэрозионной обработки и удорожит изготовление.
- Согласовывают твёрдость. Марка плюс конкретное значение HRC, а не марка отдельно.
Экономика выбора
Сравнивать материалы по цене заготовки бессмысленно. Считать нужно стоимость одного цикла работы формы с учётом замен и простоев.
Форма из дорогой стали, отработавшая вчетверо дольше дешёвой, выгоднее даже при двукратной разнице в цене. Но это верно только при постоянной загрузке: если оснастка работает эпизодически, она устареет раньше, чем выработает ресурс.
Обратная ситуация тоже встречается: производство планирует изменить продукцию через год, и вкладываться в форму с ресурсом на пять лет незачем. Как считается граница между ремонтом и заменой, разобрано в статье про износ пресс-форм.
Как материал влияет на сроки изготовления
Выбор марки определяет не только стоимость детали, но и то, сколько времени займёт её изготовление. Об этом редко думают на стадии проектирования, а потом удивляются разнице в сроках между внешне похожими заказами.
- Наличие заготовки. Круг и лист из стали 45 и 40Х есть у любого металлобазы. Х12МФ нужного сечения может потребовать заказа, и срок поставки добавится к сроку изготовления.
- Обрабатываемость. Легированные стали режутся медленнее, инструмент изнашивается быстрее, режимы приходится снижать. Одна и та же геометрия из 45-й и из Х12МФ обрабатывается с заметной разницей по времени.
- Необходимость шлифования. После закалки на высокую твёрдость деталь фрезерованием уже не доработать — нужны шлифовальные операции или электроэрозия, а это отдельный передел.
- Цикл термообработки. Закалка с отпуском занимает часы, азотирование — десятки часов. Операция выполняется партиями, и деталь ждёт своей загрузки.
- Промежуточные операции. Для сталей, склонных к поводке, в маршрут добавляют отжиг для снятия напряжений и правку после термообработки.
Практический вывод: если срок критичен, его стоит обсудить одновременно с выбором материала. Иногда разумнее сделать деталь из более доступной марки с меньшим ресурсом, запустив параллельно изготовление основной формы.
Типичные ошибки
- Заказывать по марке без указания твёрдости. Одна и та же сталь даёт разный результат при разных режимах.
- Гнаться за максимальной твёрдостью. Перекалённая деталь скалывается по кромкам вместо того, чтобы изнашиваться постепенно.
- Применять холодноштамповую сталь в горячей зоне. При нагреве она отпускается и теряет свойства.
- Рассчитывать на покрытие вместо основы. Плёнка толщиной в микроны не заменяет объёмных свойств.
- Игнорировать обрабатываемость. Экономия на материале съедается стоимостью обработки.
- Копировать чужое решение без учёта сырья. Та же форма на другой глине или смеси покажет другой ресурс.
Что указать в заказе
Чтобы изготовитель не переспрашивал, а результат совпал с ожиданиями, в техническом задании по материалу достаточно шести строк:
- Марка стали или формулировка «на усмотрение изготовителя под указанные условия».
- Требуемая твёрдость рабочих поверхностей с допуском, например 58–62 HRC.
- Вид термообработки, если он принципиален — объёмная закалка, цементация, азотирование.
- Наличие и тип покрытия, зоны его нанесения.
- Шероховатость формообразующих поверхностей.
- Условия работы: что формуется, температура, ориентировочный тираж.
Последняя строка важнее всех остальных: имея данные об условиях, изготовитель может предложить более удачное решение, чем то, которое заложено в задании.
Частые вопросы
Какая сталь самая универсальная для пресс-форм?
Универсальной нет. Для большинства задач холодного формования со средним абразивом разумной отправной точкой считают 40Х для корпусных деталей и Х12МФ для формообразующих. Но окончательный выбор делается по условиям работы.
Обязательно ли покрытие нитридом титана?
Нет. Оно оправдано там, где есть налипание материала или повышенное трение. На абразивном износе эффект заметно меньше, потому что слой тонкий и вырабатывается вместе с поверхностью.
Можно ли сделать форму из нержавейки целиком?
Можно, если требуется коррозионная стойкость по всему объёму. Для формообразующих поверхностей берут закаливаемые марки типа 40Х13; аустенитные нержавеющие стали для этого не годятся — они не принимают закалку.
Чем отличается сборная форма от цельной?
В сборной изнашиваемые зоны выполнены сменными вставками, которые меняются отдельно от корпуса. Изготовление дороже, эксплуатация дешевле. Цельная проще и оправдана при небольшом тираже.
Нужно ли указывать шероховатость рабочих поверхностей?
Да, если она влияет на изделие или на съём. Полировка до зеркального состояния повышает стоимость, и назначать её на все поверхности подряд не нужно — только там, где это обосновано.
Как определить материал существующей формы?
Измерением твёрдости и, при необходимости, спектральным анализом. По твёрдости и назначению круг вероятных марок обычно сужается до двух-трёх.
Что важнее — марка стали или качество термообработки?
Термообработка. Правильно обработанная деталь из простой марки часто служит дольше, чем дорогая сталь с нарушенным режимом закалки и отпуска.
Нужна пресс-форма под ваши условия?
ООО «ТД Рекера» изготавливает пресс-формы, матрицы и пуансоны из конструкционных, инструментальных и штамповых сталей с термообработкой и контролем твёрдости. Подбираем материал и конструкцию под фактическое сырьё, тираж и режим работы, предлагаем сборные решения со сменными вставками. Пришлите чертёж или образец — рассчитаем: пресс-формы и матрицы.