


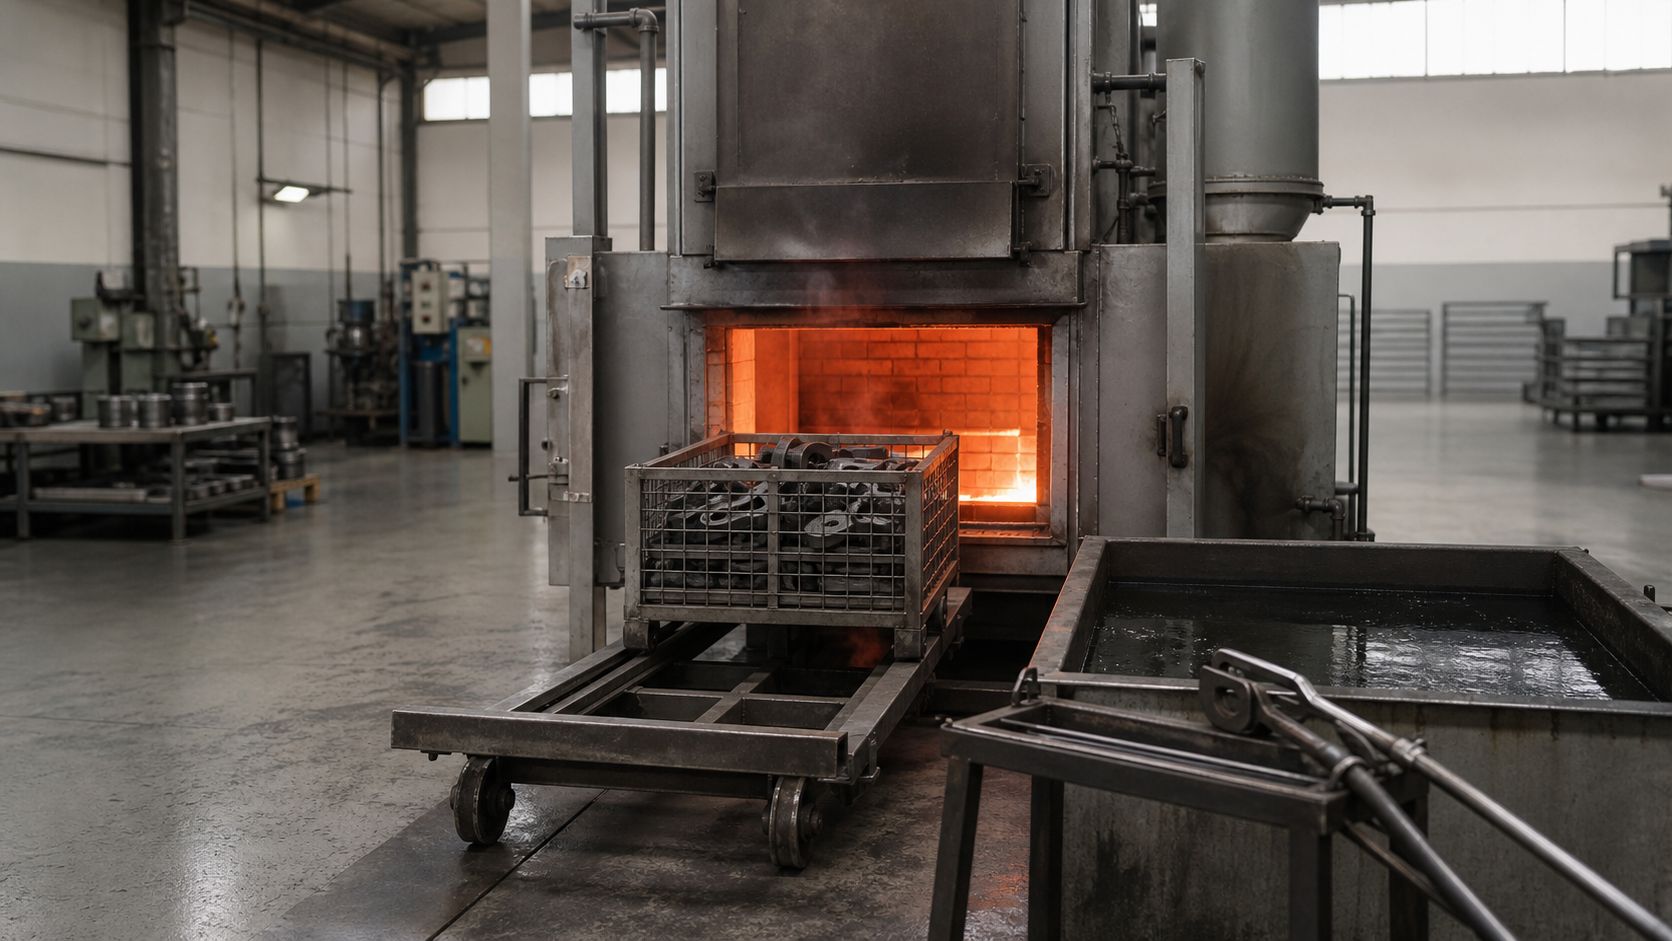
Две одинаковые по чертежу детали из одной марки стали могут отличаться по сроку службы в разы. Разница не в станке и не в металле, а в термообработке: режим нагрева и охлаждения меняет свойства сильнее, чем выбор между близкими марками.
Разберём основные виды термообработки: что делает каждая, зачем нужен отпуск после закалки, чем цементация отличается от азотирования, почему деталь после термички меняет размеры и как это учитывают в маршруте изготовления.
Материал для тех, кто заказывает детали и оснастку и хочет понимать, что стоит за строчкой «закалка 45–50 HRC» в чертеже и почему её нельзя просто вычеркнуть ради экономии.
Что происходит с металлом
Свойства стали определяются не только составом, но и внутренней структурой. Одна и та же сталь может быть мягкой и вязкой или твёрдой и хрупкой — в зависимости от того, как её нагревали и охлаждали.
Общий принцип такой: при нагреве выше определённой температуры структура перестраивается. Дальше всё зависит от скорости охлаждения. Медленное возвращает металл в мягкое состояние, быстрое фиксирует твёрдую структуру, которая при обычном охлаждении не образуется.
Отсюда и набор операций: нагрев до нужной температуры, выдержка и охлаждение с заданной скоростью. Меняя эти три параметра, получают разные свойства из одного материала.
Отжиг
Нагрев с последующим медленным охлаждением. Задача — привести металл в равновесное, мягкое состояние.
Зачем применяют:
- улучшить обрабатываемость резанием перед основными операциями;
- снять внутренние напряжения после ковки, сварки или черновой обработки;
- исправить структуру после предыдущей неудачной термообработки;
- подготовить деталь к последующей закалке.
Отдельный случай — отжиг для снятия напряжений, который ставят в середину маршрута обработки. Он не меняет твёрдость заметно, но убирает внутренние напряжения, из-за которых деталь ведёт после снятия металла.
Нормализация
Похожа на отжиг, но охлаждение идёт на воздухе, то есть быстрее. Структура получается мельче и однороднее.
Применяется для выравнивания свойств после проката и поковки, а также как подготовительная операция перед закалкой, чтобы структура была однородной по всему сечению. Для многих деталей средней нагруженности нормализация является окончательной термообработкой: она даёт достаточную прочность без хрупкости.
Закалка
Ключевая операция для деталей, работающих на износ. Нагрев выше критической температуры и быстрое охлаждение в воде, масле или на воздухе — в зависимости от марки.
Что получают: высокую твёрдость и износостойкость поверхности.
Что теряют: вязкость. Закалённая деталь без последующего отпуска хрупкая и склонна к растрескиванию, поэтому закалка практически никогда не применяется сама по себе.
Два важных параметра:
- Скорость охлаждения. Слишком медленная не даст твёрдости, слишком быстрая вызовет трещины. Среда подбирается под марку.
- Прокаливаемость. Способность получить закалённую структуру в глубину сечения. У углеродистых сталей она невелика, у легированных выше.
Именно прокаливаемость объясняет, почему для массивных деталей выбирают легированные марки: у углеродистой стали сердцевина крупной детали останется мягкой, сколько её ни калить. Подробнее об этом — в статье сталь 45 или 40Х.
Отпуск
Операция, которая почти всегда следует за закалкой. Нагрев до умеренной температуры с последующим охлаждением.
Задача — снять часть внутренних напряжений и вернуть металлу вязкость, пожертвовав частью твёрдости. Чем выше температура отпуска, тем мягче и вязче становится деталь.
| Вид отпуска | Что получают | Где применяют |
|---|---|---|
| Низкий | Максимальная твёрдость при минимальной вязкости | Режущий инструмент, формообразующие поверхности |
| Средний | Баланс твёрдости и упругости | Пружины, ударный инструмент |
| Высокий | Высокая вязкость, умеренная прочность | Нагруженные детали, корпуса, валы |
Сочетание закалки с высоким отпуском называют улучшением. Это базовый режим для деталей, которые должны выдерживать нагрузки, а не сопротивляться истиранию.
Цементация и азотирование
Химико-термическая обработка: поверхность насыщается элементом, меняющим её свойства, а сердцевина остаётся прежней.
Цементация — насыщение углеродом. Применяется к низкоуглеродистым сталям, которые сами по себе не калятся. После цементации деталь закаливают: получается твёрдый поверхностный слой при вязкой сердцевине. Хорошее решение для деталей, испытывающих и износ, и ударные нагрузки.
Азотирование — насыщение азотом. Даёт очень твёрдый тонкий слой с минимальными деформациями детали, поскольку процесс идёт при более низких температурах. Минусы — длительность процесса и стоимость.
Оба метода создают градиент свойств по сечению, что часто выгоднее сквозной закалки: поверхность сопротивляется износу, а сердцевина гасит удары. Такое сочетание особенно ценно в узлах, где нагрузка не только истирающая, но и ударная.
Поводка: почему деталь меняет размеры
Практический момент, который нужно понимать при заказе.
При нагреве и резком охлаждении в детали возникают напряжения, а структура металла меняется с изменением объёма. В результате деталь деформируется — это называют поводкой.
От чего зависит величина:
- Форма детали. Несимметричные, тонкостенные и длинные детали ведёт сильнее.
- Марка стали и режим. Резкое охлаждение в воде даёт больше деформаций, чем в масле.
- Исходные напряжения. Если перед термичкой не сняли напряжения от обработки, они добавятся к новым.
- Равномерность нагрева. Неравномерный прогрев детали усиливает деформации и разброс твёрдости.
Именно поэтому финишную обработку выполняют после термообработки, а в маршрут закладывают припуск. Попытка получить точный размер до закалки означает, что после неё размер уйдёт.
Место термообработки в маршруте
- Заготовка. При необходимости отжиг для улучшения обрабатываемости.
- Черновая обработка. Снимается основная масса металла.
- Снятие напряжений. Для ответственных деталей.
- Чистовая обработка с припуском под финиш.
- Термообработка. Закалка с отпуском, цементация или улучшение.
- Финишные операции. Шлифование в окончательный размер.
- Контроль. Проверяются и размеры, и фактическая твёрдость.
Нарушение этого порядка — одна из самых частых причин брака на точных деталях. Полный разбор последовательности операций есть в статье о технологии металлообработки.
Как задают требования в чертеже
Правильная формулировка содержит три вещи.
- Вид обработки: закалка с отпуском, улучшение, цементация с закалкой.
- Требуемую твёрдость с допустимым диапазоном, обычно в единицах HRC.
- Зону: вся деталь, только рабочие поверхности, или поверхностный слой заданной глубины.
Третий пункт часто пропускают, а он принципиален: «закалить деталь» и «закалить рабочие поверхности» — разные задачи с разной стоимостью и разным результатом по вязкости.
Контроль результата
Твёрдость измеряют твердомером, и это единственный способ убедиться, что режим выполнен.
Что стоит учитывать:
- замер делают на подготовленной поверхности: окалина и грязь искажают результат;
- для тонких слоёв после азотирования обычные методы могут давать заниженные значения;
- твёрдость проверяют в нескольких точках: неравномерность указывает на проблемы с нагревом;
- результат фиксируют в паспорте изделия — это документ, к которому можно вернуться при разборе отказа.
Если деталь изнашивается быстрее ожидаемого, проверка твёрдости — первое, что нужно сделать. Расхождение с заявленной означает либо ошибку режима, либо не ту марку стали.
Поверхностная закалка
Отдельная группа методов, где нагревается не вся деталь, а только рабочий слой.
Смысл в том, чтобы получить твёрдую поверхность, не меняя свойств сердцевины. Деталь остаётся вязкой внутри и сопротивляется ударам, а снаружи хорошо переносит истирание.
Дополнительное преимущество — меньшие деформации: прогревается небольшой объём металла, поэтому поводка заметно ниже, чем при сквозной закалке. Для длинных и тонких деталей это иногда решающий аргумент.
Ограничения тоже есть: метод требует специального оборудования, подходит не для любой формы детали и даёт слой ограниченной глубины. Если износ идёт объёмно, поверхностная закалка задачу не решит.
Что происходит при перегреве
Нарушения режима дают характерные дефекты, которые полезно уметь распознавать.
- Перегрев. Структура становится крупнозернистой, металл теряет вязкость. Деталь может выглядеть нормально и разрушиться при первой серьёзной нагрузке.
- Пережог. Необратимый дефект: границы зёрен окисляются, деталь идёт в брак.
- Обезуглероживание. Поверхностный слой теряет углерод при нагреве без защиты, твёрдость получается ниже заданной, хотя режим формально выдержан.
- Трещины. Возникают при слишком резком охлаждении или при наличии концентраторов напряжений — острых углов, резких переходов сечения.
- Неравномерная твёрдость. Следствие неравномерного прогрева или неправильной загрузки деталей в печь.
Практический вывод для заказчика: если деталь изнашивается быстрее ожидаемого или трескается, проверка твёрдости в нескольких точках даёт больше информации, чем осмотр. Разброс значений указывает на проблемы термообработки, равномерно заниженная твёрдость — на ошибку режима или марку стали.
Конструктивная профилактика тоже существует: радиусы вместо острых углов, плавные переходы сечений, отсутствие резких перепадов толщины. Всё это снижает риск трещин при закалке и закладывается ещё на этапе проектирования.
Типичные ошибки
- Закалка без отпуска. Деталь получается хрупкой и трескается при первых нагрузках.
- Финишная обработка до термички. Размер уходит вместе с поводкой.
- Требование максимальной твёрдости. Без учёта ударных нагрузок приводит к сколам вместо смятия.
- Нет припуска под шлифование. Исправить деформации нечем.
- Одинаковый режим для разных деталей. Режим подбирается под марку, форму и условия работы.
- Игнорирование снятия напряжений. Точная деталь уходит из размеров через недели после изготовления.
Как выбрать режим под задачу
Режим определяется не маркой стали, а тем, как деталь работает. Практическая последовательность рассуждений выглядит так.
- Определить преобладающую нагрузку. Истирание, смятие, удары, циклические нагрузки или их сочетание.
- Решить, нужна ли твёрдость по всему объёму или достаточно поверхностного слоя.
- Оценить массивность детали. От неё зависит, хватит ли прокаливаемости выбранной марки.
- Учесть форму. Тонкие, длинные, несимметричные детали ведёт сильнее, и это влияет на выбор среды охлаждения.
- Заложить припуск под финишную обработку исходя из ожидаемых деформаций.
- Согласовать способ контроля твёрдости и место замера.
Разница в подходе хорошо видна на примере пары деталей. Для формообразующей поверхности, которая работает в абразивной среде без ударов, выбирают закалку с низким отпуском и максимальную твёрдость. Для нагруженного вала — улучшение, то есть закалку с высоким отпуском: там важнее прочность и вязкость, а не твёрдость поверхности.
Стоимость и сроки
Термообработка заметно влияет на обе величины, и это стоит учитывать при планировании.
- Операция выполняется партиями. Деталь ждёт загрузки печи, поэтому срок измеряется днями, а не часами.
- После неё нужны финишные операции. Шлифование добавляет и время, и стоимость.
- Химико-термическая обработка дольше. Насыщение поверхности идёт медленно, особенно азотирование.
- Требуется контроль. Замер твёрдости и оформление результатов.
- Возможен брак. Трещины и поводка сверх припуска означают повторное изготовление детали.
Отсюда практическое следствие: отказываться от термообработки ради экономии времени имеет смысл только для деталей, которые не работают на износ. В остальных случаях сэкономленные дни обернутся сокращением ресурса в несколько раз и более частыми заменами.
Частые вопросы
Почему в чертеже указывают диапазон твёрдости, а не одно значение?
Потому что получить точное значение невозможно: твёрдость зависит от множества факторов, от химического состава конкретной плавки до равномерности прогрева. Диапазон задаёт границы, в которых деталь работает как задумано, и обычно он составляет несколько единиц HRC.
Можно ли обойтись без термообработки?
Да, если деталь не работает на износ и не несёт больших нагрузок. Для формообразующих поверхностей и нагруженных элементов отказ от термички означает сокращение ресурса в несколько раз.
Какая твёрдость нужна рабочим поверхностям оснастки?
Чаще всего в диапазоне 45–55 HRC. Конкретное значение зависит от того, что преобладает: при чистом истирании твёрдость поднимают, при ударной составляющей снижают в пользу вязкости.
Почему термообработка увеличивает срок изготовления?
Операция выполняется партиями, требует нагрева, выдержки и контролируемого охлаждения, а после неё нужны финишные операции для вывода размеров. Сжать этот этап без потери качества нельзя.
Влияет ли термообработка на коррозионную стойкость?
Напрямую нет: стойкость к коррозии определяется составом стали, а не режимом нагрева. Но после закалки поверхность обычно шлифуют, и чистая гладкая поверхность корродирует медленнее шероховатой. Для влажных сред вопрос решается выбором марки или защитным покрытием.
Можно ли закалить готовую деталь, если о термичке забыли?
Технически возможно, но размеры уйдут, и деталь придётся дорабатывать шлифованием. Если припуска нет, изделие, скорее всего, будет испорчено. Проще заложить термообработку в маршрут заранее.
Нужна деталь с термообработкой?
ООО «ТД Рекера» изготавливает детали и оснастку с закалкой, улучшением и цементацией: термообработку выполняем у проверенных партнёров, а финишную обработку ведём у себя, чтобы вывести размеры после поводки. Твёрдость фиксируем в паспорте изделия, геометрию контролируем на координатно-измерительной машине. Пришлите чертёж — подберём режим и посчитаем: металлообработка по чертежам.