


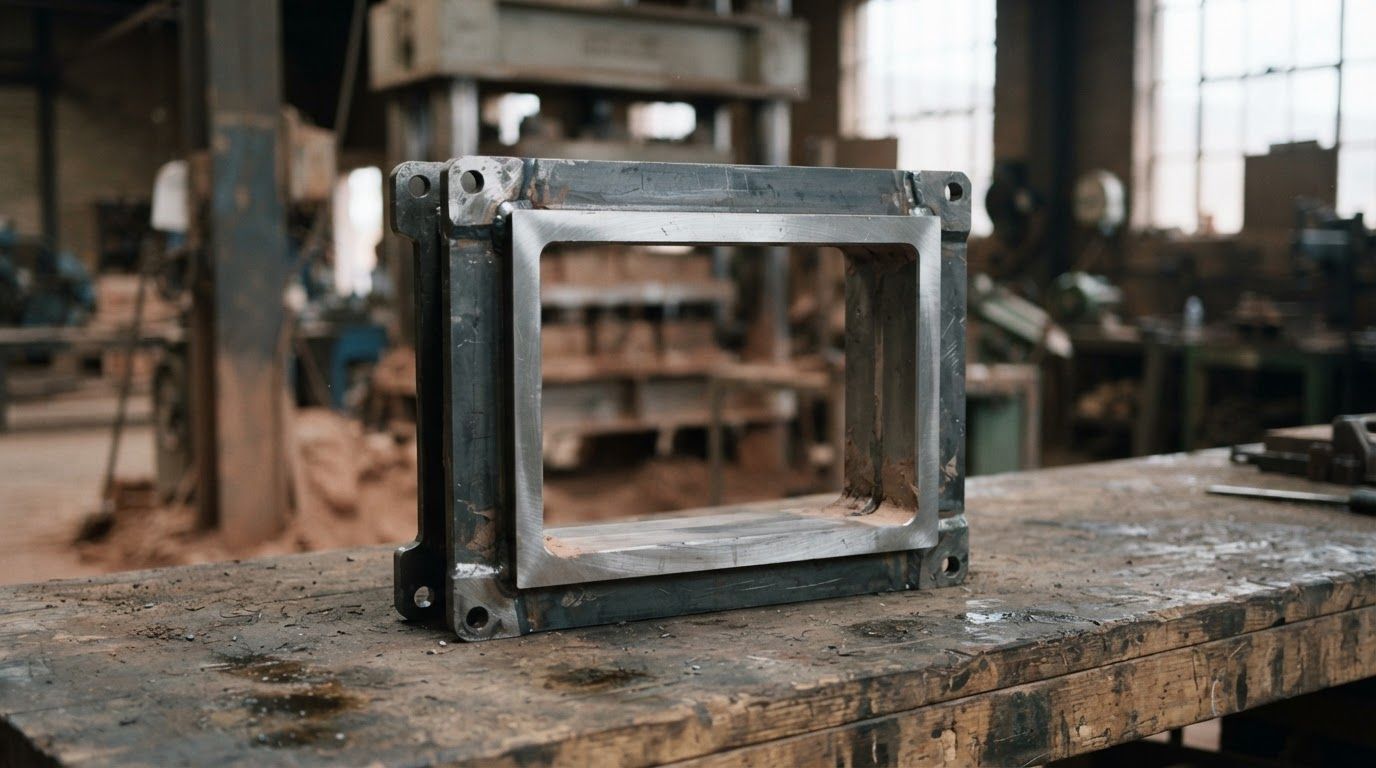
Формовочная рамка выглядит просто: стальной короб со сквозной полостью, без движущихся частей и без электроники. При этом именно она определяет, какого размера выйдет кирпич, будут ли ровными его грани и сколько продукции завод отправит в брак. Ошибка в геометрии рамки на несколько сотых миллиметра видна на готовом изделии невооружённым глазом.
Разберём, что такое формовочная рамка, как она устроена, из чего её делают, как подобрать под своё оборудование и по каким признакам понять, что изделие пора перетачивать или менять.
Материал рассчитан на технологов и механиков кирпичных и бетонных заводов, а также на снабженцев, которым нужно разобраться, чем отличаются предложения поставщиков и почему разброс цен на внешне одинаковые изделия бывает двукратным.
Что такое формовочная рамка и что она делает
Формовочная рамка — это формообразующий элемент прессового оборудования: толстостенный стальной короб со сквозной полостью, в которой из подготовленной массы прессуется изделие. Масса подаётся в полость, пуансон или плита передаёт давление, готовый сырец выталкивается и уходит на сушку.
Задача рамки — удержать заданную геометрию под давлением и не изменить её за сотни тысяч циклов. Отсюда три ключевых требования к изделию:
- Точность полости. Размеры полости напрямую переходят в размеры кирпича, с поправкой на усадку при сушке и обжиге.
- Жёсткость каркаса. Стенки не должны «дышать» под нагрузкой: деформация даёт разнотолщинность и бочкообразность изделий.
- Износостойкость рабочих поверхностей. Масса абразивна, и полость постепенно вырабатывается — от материала зависит, произойдёт это через месяц или через год.
Именно поэтому рамка не может быть «универсальной на любой пресс»: она изготавливается под конкретное оборудование, конкретный размер изделия и конкретное сырьё.
Как устроена рамка
Конструктивно изделие состоит из нескольких зон, и у каждой своя функция.
- Рабочая полость — внутренняя поверхность, формирующая изделие. Её шлифуют после термообработки и делают максимально чистой: чем ровнее поверхность, тем легче съём и тем меньше налипание массы.
- Входная и выходная кромки — зоны, которые первыми принимают массу и последними отпускают изделие. Изнашиваются быстрее остальных поверхностей, притупление кромки сразу даёт заусенцы.
- Корпус и рёбра жёсткости — воспринимают давление прессования. На тяжёлых режимах корпус усиливают, чтобы стенки не расходились под нагрузкой.
- Посадочные и присоединительные элементы — отверстия под крепёж, штифты, базовые плоскости. От их точности зависит, встанет ли изделие на штатное место без подгонки.
- Припуск на восстановление — заложенный в конструкцию запас металла, позволяющий сделать несколько переточек.
Разные серии отличаются размером полости, высотой, числом гнёзд и усилением каркаса. Модифицированные версии с усиленным корпусом и изменённым режимом термообработки берут для высокопроизводительных линий, где простой на замену обходится дороже самого изделия.
Материалы: чем определяется ресурс
Материал выбирают не по принципу «чем твёрже, тем лучше». Избыточно твёрдая сталь дороже, хуже обрабатывается и хуже переносит ударные нагрузки при монтаже и при попадании посторонних включений в массу.
| Материал | Когда применяют | Что даёт |
|---|---|---|
| Сталь 45 | Обычная глина, умеренный режим, одна-две смены | Базовое решение: доступная цена, хорошая обрабатываемость, закалка рабочих поверхностей |
| Сталь 40Х | Абразивное сырьё, интенсивная работа, несколько смен | Выше прочность и стойкость к истиранию при сопоставимой технологичности |
| Инструментальная сталь (9ХС и аналоги) | Лицевой кирпич, жёсткие требования к геометрии | Держит размер и чистоту поверхности на всём ресурсе |
| Износостойкие наплавки и вставки | Локальные зоны максимального износа | Продлевают жизнь основному изделию, меняются отдельно |
Твёрдость рабочих поверхностей после термообработки обычно лежит в диапазоне 45–55 HRC. Точное значение подбирают под сырьё: для мягкой глины без включений высокая твёрдость избыточна, для шихты с песком и карбонатами — необходима. Подробное сравнение двух самых ходовых марок разобрано в отдельной статье о выборе между сталью 45 и 40Х.
Ориентир по ресурсу — от 500 000 циклов до первой переточки, но это именно ориентир. Фактическая наработка зависит от абразивности массы, давления прессования и аккуратности обслуживания и может отличаться в разы на одинаковом оборудовании.
Как подобрать рамку под своё оборудование
Подбор начинается не с каталога, а с данных о линии. Минимальный набор, по которому можно посчитать изделие:
- марка и модель пресса — от неё зависят присоединительные и посадочные размеры;
- размер выпускаемого изделия и требуемая пустотность;
- состав сырья: глина, шихта, наличие песка и абразивных включений, влажность;
- режим работы: число циклов в смену и сменность производства;
- что стояло раньше: какая рамка, сколько отработала и по какой причине снята;
- требования к лицевой поверхности, если выпускается облицовочная продукция.
Последний пункт списка часто оказывается самым полезным. Если предыдущее изделие выхаживало заметно меньше ожидаемого, причина нередко лежит не в нём: изменившийся карьер, другая рецептура массы или износ соседнего узла линии. Разобравшись с этим до заказа, можно не платить дважды.
Если чертежа нет, достаточно фотографий старого изделия с линейкой и нескольких ключевых размеров — остальное снимают при обмере образца. Готовые типоразмеры и параметры серий собраны в разделе формовочных рамок.
Признаки износа: когда перетачивать, а когда менять
Ориентироваться нужно на замеры, а не на внешний вид: изделие может выглядеть рабочим и при этом уже давать брак.
| Что происходит | О чём говорит | Что делать |
|---|---|---|
| Размеры кирпича вышли за допуск при неизменных настройках пресса | Выработка рабочей полости | Замерить полость, планировать переточку |
| Завалы и заусенцы по граням | Притупились кромки, масса выдавливается в зазоры | Восстановление кромок со шлифованием |
| Изделия из разных гнёзд отличаются по размеру | Неравномерный износ или деформация каркаса | Проверить жёсткость корпуса, оценить целесообразность ремонта |
| Кирпич выходит с задирами, хуже снимается | Потеря чистоты поверхности полости | Шлифовка и полировка рабочих поверхностей |
| Трещины, выкрашивание металла | Усталость или дефект материала | Снять немедленно: есть риск повредить пресс |
| Припуск на переточку исчерпан | Стенки потеряли толщину и жёсткость | Изготовление нового изделия |
Обычно конструкция позволяет сделать три-четыре переточки, и каждая возвращает большую часть исходного ресурса. Это заметно дешевле новой рамки, поэтому припуск на восстановление стоит закладывать при изготовлении осознанно, а не по остаточному принципу.
Эксплуатация: что продлевает срок службы
Половина преждевременных замен связана не с самим изделием, а с тем, как с ним обращаются.
- Очистка от массы после остановки. Подсохшая глина при следующем пуске работает как абразив и царапает полированную поверхность.
- Аккуратный монтаж. Значительная часть сколов на кромках появляется не в работе, а при установке и снятии.
- Равномерная затяжка крепежа. Перекос даёт неравномерный износ по одной стороне и ускоряет выработку.
- Контроль сырья. Крупные включения оставляют задиры за одну смену, и материал от этого не спасает.
- Консервация при простоях. Коррозия на рабочей поверхности по последствиям не отличается от износа.
- Журнал наработки. Дата установки, наработка, причина снятия — по этим записям через пару циклов замены появляется собственная норма, по которой удобно планировать закупку.
Приёмка нового изделия
Принимать рамку «на глаз» — распространённая практика, которая дорого обходится. Проверка занимает немного времени и защищает от ситуации, когда несоответствие обнаруживается уже в работе, под остановленной линией.
Что имеет смысл проверить до установки:
- Присоединительные размеры. Расположение крепёжных отверстий, штифтов и базовых плоскостей — то, от чего зависит, встанет ли изделие без подгонки.
- Размеры полости. В нескольких сечениях, а не в одном: важна не только величина, но и постоянство размера по высоте.
- Плоскостность и прямоугольность. Отклонения видны на просвет по поверочной линейке, а точнее — по протоколу измерений.
- Чистоту рабочих поверхностей. Полость должна быть равномерно обработана, без локальных следов инструмента и участков с другой шероховатостью.
- Твёрдость. Указывается в паспорте изделия; при сомнениях замеряется на месте твердомером.
- Документы. Паспорт с материалом и твёрдостью, по запросу — протокол измерений и сертификат на металл.
Первую партию после установки полезно замерить полностью: размеры, плоскостность граней, качество кромок. Эти значения станут отправной точкой, с которой через несколько месяцев работы будет ясно, насколько ушла геометрия и пора ли планировать восстановление. Без такой точки отсчёта любой разговор об износе превращается в спор на ощущениях.
Запасное изделие на складе
Завод, работающий непрерывно, рано или поздно сталкивается с ситуацией, когда рамка снята, а новая ещё не изготовлена. Срок изготовления обычно составляет несколько недель, и всё это время линия либо стоит, либо работает с браком.
Один запасной комплект на складе закрывает этот риск. Замена в таком случае занимает часы. Практика показывает, что стоимость запасного изделия окупается первым же предотвращённым простоем, особенно если завод выпускает несколько типоразмеров и переходы между форматами регулярны.
Второй аргумент в пользу запаса — возможность спокойно отправить изношенное изделие на восстановление, а не ждать, пока освободится единственная рабочая рамка.
Как рамка влияет на качество кирпича
Связь между состоянием изделия и качеством продукции прямая, но проявляется она не сразу. Сначала уходят размеры в пределах допуска, и этого никто не замечает. Потом партия начинает «плавать»: часть изделий в допуске, часть на границе. Затем появляется устойчивый брак, и его пытаются лечить настройками пресса, хотя причина в геометрии.
Что именно портится по мере износа:
- Линейные размеры. Выработка полости увеличивает сечение изделия. Для рядового кирпича это вопрос соответствия стандарту, для лицевого — вопрос сортности.
- Плоскостность граней. Деформированный каркас даёт бочкообразность: середина грани выпуклая, края завалены.
- Чистота поверхности. Задиры и следы налипания на полости переходят на изделие и портят товарный вид.
- Прямоугольность. Неравномерный износ по сторонам приводит к тому, что изделие перестаёт быть прямоугольным в сечении, а это видно уже при укладке в пакет.
- Потери при съёме. Шероховатая полость держит изделие, сырец рвётся при выталкивании, растёт доля боя.
Практический вывод: замер продукции — это одновременно и диагностика оснастки. Если завод регулярно ведёт контроль геометрии кирпича, износ рамки обнаруживается задолго до того, как начнётся массовый брак.
Один пресс, несколько форматов
Заводы, выпускающие несколько типоразмеров, сталкиваются с отдельной задачей: под каждый формат нужна своя рамка, а переход между форматами — это остановка линии на переналадку.
Здесь важны две вещи. Первая — одинаковые присоединительные размеры у всего комплекта: если каждая рамка встаёт по-своему, переналадка растягивается, а риск перекоса растёт. Вторая — одинаковый подход к материалу и термообработке: разнобой приводит к тому, что изделия изнашиваются с разной скоростью, и график замен рассыпается.
Поэтому комплект на несколько форматов выгоднее заказывать одной партией. Детали изготавливаются по единой документации, из металла одной плавки, с согласованными допусками. Это дороже разово, но снимает половину проблем эксплуатации и упрощает планирование.
Что влияет на срок изготовления
Типовой срок изготовления составляет несколько недель, и складывается он не только из работы станков.
- Наличие документации. Работа по готовому чертежу начинается сразу. Если чертежа нет, сначала нужен обмер образца и согласование восстановленной геометрии.
- Материал. Ходовые марки в размер есть у поставщиков почти всегда, нестандартное сечение приходится ждать.
- Термообработка. Операция выполняется партиями и добавляет к сроку несколько дней.
- Финишная обработка. Шлифование после термички — самая трудоёмкая часть, и ускорить её без потери точности нельзя.
- Загрузка производства. Срочные заказы ставят вне очереди, но это всегда компромисс с остальными позициями.
Из этого следует простое правило планирования: заказывать замену нужно не тогда, когда изделие вышло из строя, а когда наработка подошла к расчётной. Тогда срок изготовления не превращается в простой линии.
Частые вопросы
Можно ли поставить рамку от другого пресса?
Нет. Присоединительные и посадочные размеры у разных прессов отличаются, а подгонка по месту нарушает базирование и приводит к перекосу и ускоренному износу. Изделие изготавливают под конкретное оборудование.
Сколько служит формовочная рамка?
Ориентир — от 500 000 циклов до первой переточки, но фактический ресурс зависит от абразивности сырья, давления прессования и обслуживания. Точнее всего работает собственная статистика наработки по вашей линии.
Что дешевле — переточка или новая рамка?
Пока износ укладывается в припуск и нет трещин, переточка дешевле и быстрее. Когда припуск исчерпан, а корпус потерял жёсткость, ремонт лишь откладывает замену и обходится дороже в пересчёте на срок службы.
Что делать, если чертежа на рамку нет?
Снять размеры с образца. При этом важно восстановить исходную геометрию, а не скопировать выработку: иначе новое изделие начнёт давать те же дефекты с первых смен. Документация после этого остаётся у завода, и повторный заказ идёт уже по чертежу.
Нужна рамка под ваше оборудование?
ООО «ТД Рекера» изготавливает формовочные рамки по чертежам заказчика и по образцу изношенного изделия, под отечественные и импортные прессы. Материал и режим термообработки подбираем под ваше сырьё, геометрию контролируем на координатно-измерительной машине, в конструкцию закладываем припуск на переточку. Пришлите марку пресса и размер изделия — подберём типоразмер и посчитаем срок: формовочные рамки.
Читайте также: Как подобрать формовочную рамку.