


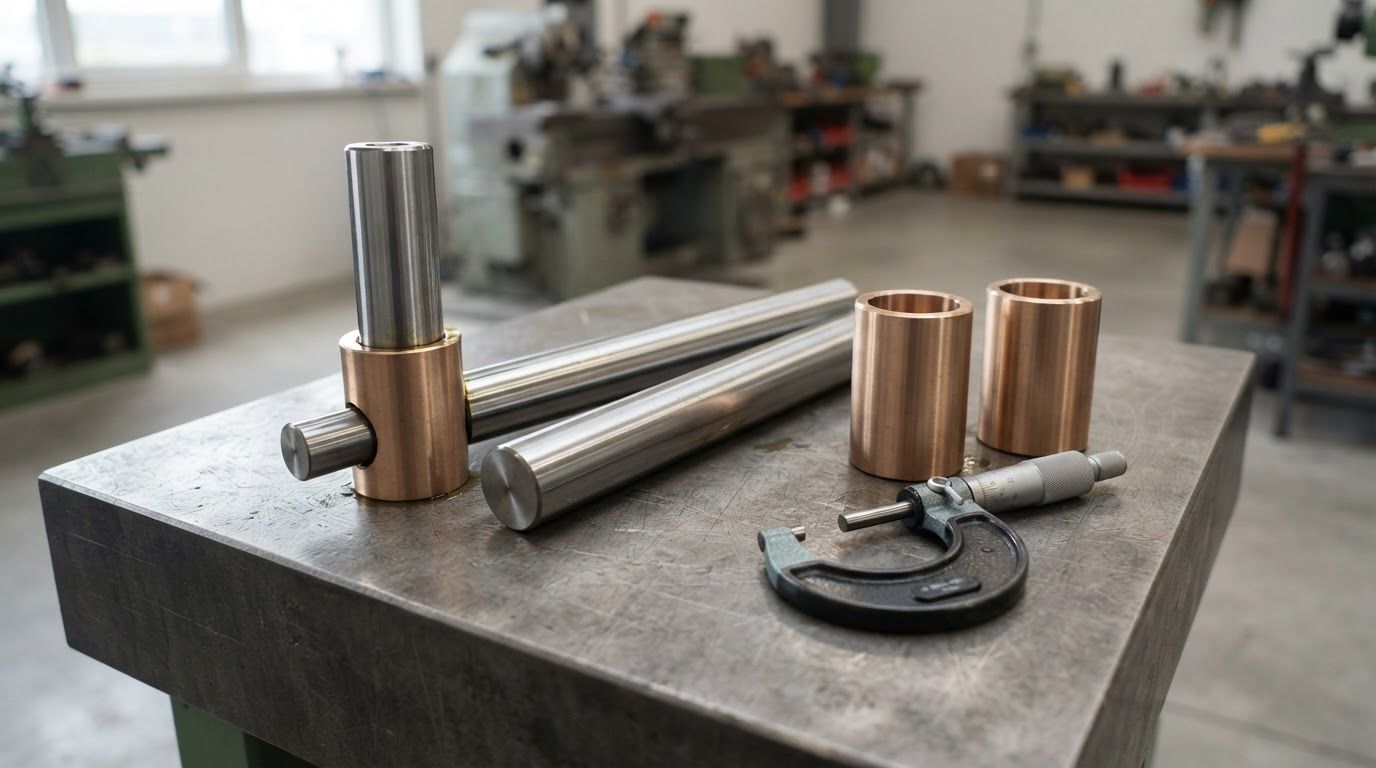
Направляющие колонки и втулки — самая незаметная часть оснастки. Они не формируют изделие, не соприкасаются с материалом продукции и не фигурируют в разговорах о качестве. При этом именно их износ чаще всего оказывается причиной брака, который безуспешно ищут в формообразующих деталях.
Разберём, зачем нужны направляющие элементы, как устроена пара колонка-втулка, почему они изнашиваются, как измерить люфт, когда менять и почему замену делают комплектом.
Материал для механиков и технологов, обслуживающих прессовое и формовочное оборудование, а также для тех, кто заказывает комплектующие на замену.
Что делают направляющие
Задача одна: обеспечить, чтобы подвижная часть узла раз за разом приходила в одно и то же положение относительно неподвижной.
В прессовой оснастке это означает, что пуансон входит в матрицу строго по оси. В штампе — что режущие кромки совпадают по всему периметру. В пресс-форме — что зазор между парой одинаков со всех сторон.
Пока направляющие в порядке, об этом никто не думает. Как только появляется люфт, начинается цепочка последствий, и разбираться в ней приходится уже по браку продукции.
Устройство пары
- Колонка — цилиндрический стержень, закреплённый в одной плите. Обычно закалённый и шлифованный.
- Втулка — ответная деталь с точным отверстием, закреплённая во второй плите.
- Посадочные места — отверстия в плитах, куда запрессовываются колонка и втулка.
- Смазочные канавки — на рабочей поверхности втулки, для удержания смазки.
Работают они в паре скольжения, и здесь действует общий принцип конструирования: одна деталь должна быть заведомо мягче и принимать износ на себя. Обычно это втулка — она дешевле и проще в замене, чем колонка.
Отсюда типовое сочетание: закалённая стальная колонка и втулка из бронзы или другого антифрикционного материала. Такая пара работает без задиров и предсказуемо изнашивается.
Виды направляющих
| Тип | Как работает | Особенности |
|---|---|---|
| Скольжения | Втулка скользит по колонке | Простая, надёжная, требует смазки, допускает небольшой зазор |
| Качения | Между колонкой и обоймой шарики или ролики | Меньше трение и износ, выше точность, дороже и чувствительнее к загрязнению |
| Съёмные | Колонка вынимается для разборки оснастки | Удобно при обслуживании, требует точной фиксации |
| Несъёмные | Колонка запрессована постоянно | Жёстче, но разборка сложнее |
Для условий с абразивом и загрязнениями — а это типичная ситуация в кирпичном и бетонном производстве — обычно применяют направляющие скольжения: они терпимее к пыли и грязи, чем узлы качения.
Почему появляется люфт
Износ направляющих идёт медленно и незаметно, и у него несколько причин.
- Естественное истирание. Пара работает на трение, и каждый цикл снимает микроскопический слой.
- Отсутствие смазки. Сухое трение ускоряет износ в разы и приводит к задирам.
- Абразив в зоне трения. Пыль, песок, крошка работают как притирочная паста.
- Перекос при монтаже. Неравномерная затяжка плит нагружает пару неравномерно.
- Боковые нагрузки. Несимметричное расположение рабочих зон создаёт опрокидывающий момент.
- Разбитые посадочные места. Люфт появляется не в паре, а в креплении колонки или втулки к плите.
Последний пункт коварен: направляющие сами могут быть в порядке, а узел всё равно работает с перекосом. Поэтому при проверке замеряют не только пару, но и состояние посадок.
К чему приводит износ
Цепочка последствий одинакова для любой оснастки.
- Появляется люфт, подвижная часть получает свободу перемещения в сторону.
- Под нагрузкой она смещается, и зазор между рабочими деталями становится неравномерным.
- С одной стороны зазор растёт — появляется облой, заусенец, утечка материала.
- С другой стороны детали начинают задевать друг друга — задиры, ускоренный износ, риск скола.
- Износ формообразующих деталей идёт неравномерно, их ресурс сокращается.
- Продукция уходит по геометрии, и причину ищут в матрице и пуансоне.
Характерный признак — одновременно два противоположных дефекта: облой по одной грани и задиры по противоположной. Износом рабочих поверхностей это не объясняется, а перекосом объясняется полностью.
Как проверить
Проверка занимает минуты и не требует специального оборудования.
- Люфт вручную. Покачивание подвижной части при снятой нагрузке — грубая, но быстрая оценка.
- Индикатор. Измерение перемещения в боковом направлении даёт числовое значение.
- Замер колонки. Диаметр в нескольких сечениях по длине: износ обычно неравномерен.
- Замер втулки. Внутренний диаметр в нескольких местах.
- Осмотр поверхностей. Задиры, борозды, участки с изменённым цветом от перегрева.
- Проверка посадок. Не проворачивается ли втулка в плите, нет ли следов подвижки.
Результаты стоит записывать: как и с любой оснасткой, ценность даёт не отдельное измерение, а динамика. Подробнее о том, как вести такие записи, — в статье про учёт и паспортизацию оснастки.
Когда менять
Критерии зависят от требований к точности изделия, но общая логика такая:
- люфт превысил значение, при котором зазор в рабочей паре выходит за допустимый;
- появились задиры на рабочих поверхностях;
- износ неравномерен по длине или по окружности;
- втулка проворачивается или смещается в посадочном месте;
- на продукции появились признаки перекоса, не устраняемые настройкой.
Предельное значение люфта разумно запросить у изготовителя при заказе оснастки и записать в паспорт изделия. Без этой цифры решение принимается на ощущениях, а они у разных механиков разные.
Почему меняют парой
Самая частая ошибка при обслуживании — замена только втулки, потому что она дешевле и изношена сильнее.
Проблема в том, что колонка тоже выработана, пусть и меньше. Новая втулка садится на изношенную колонку, и зазор оказывается неравномерным по длине: там, где колонка сохранила размер, посадка нормальная, а в выработанной зоне остаётся люфт.
Результат — новая втулка работает в ненормальных условиях и вырабатывается быстрее расчётного, причём неравномерно.
Практическое правило: замерять обе детали и принимать решение по факту. Если колонка в пределах допуска, меняется только втулка. Если обе на границе — меняется пара. Логика та же, что для матрицы и пуансона, разобранная в отдельной статье.
Восстановление посадочных мест
Отдельная задача, возникающая при длительной эксплуатации.
Отверстие в плите, куда запрессована втулка, со временем разбивается: втулка начинает проворачиваться или смещаться. Замена самой втулки в такой ситуации бесполезна — она получит тот же люфт.
Варианты восстановления:
- Растачивание в ремонтный размер и установка втулки увеличенного диаметра.
- Постановка ремонтной вставки: отверстие растачивается, запрессовывается переходная втулка, в неё ставится стандартная.
- Наплавка с последующей обработкой — когда ремонтный размер уже исчерпан.
Во всех случаях после восстановления обязательно проверяется соосность отверстий в обеих плитах: если она нарушена, пара будет работать с перекосом независимо от качества новых деталей.
Смазка и обслуживание
- Регулярная смазка. Сухая работа — главная причина преждевременного износа и задиров.
- Защита от абразива. Чехлы, скребки или хотя бы регулярная очистка колонок от налипшей массы.
- Очистка перед смазкой. Смазка поверх грязи превращается в абразивную пасту.
- Контроль момента затяжки плит: перекос нагружает направляющие неравномерно.
- Осмотр при каждой замене рабочих деталей: узел уже разобран, проверка почти ничего не стоит.
- Консервация при простоях. Коррозия на шлифованной колонке даёт задиры при первом же пуске.
Что учесть при заказе
- чертёж или образец изношенных деталей;
- марка и модель оборудования;
- размеры посадочных мест в плитах и их фактическое состояние;
- условия работы: нагрузки, температура, наличие абразива и смазки;
- требуемый класс посадки, если он известен;
- нужен ли ремонтный размер вместо номинального;
- количество: отдельная пара или комплект на узел.
Комплектный заказ обычно выгоднее: детали изготавливаются с согласованными допусками и в одной партии, а замена делается за одну остановку. Готовые позиции — в разделе комплектующих производственных линий.
Сколько направляющих нужно узлу
Вопрос, который решается при проектировании, но влияет на всю эксплуатацию.
Минимально необходимое количество — две: они задают направление и препятствуют повороту подвижной части. Но две колонки работают нормально только при симметричной нагрузке.
Четыре направляющие применяют, когда:
- рабочая зона смещена относительно центра, и возникает опрокидывающий момент;
- плиты крупные, и их жёсткости недостаточно;
- требования к точности высокие, а нагрузки значительные;
- оснастка многоместная и нагрузка распределена по большой площади.
Практическое следствие для эксплуатации: при четырёх направляющих износ почти никогда не бывает одинаковым. Те, что ближе к зоне основной нагрузки, вырабатываются быстрее. Поэтому замерять нужно все, а не одну «для оценки», и по разнице в износе видно, насколько несимметрично нагружен узел.
Монтаж и приработка
Новая пара требует аккуратности при установке, иначе её ресурс сокращается с первых часов.
- Проверить посадочные места. Отверстия должны быть чистыми, без забоин и следов старой запрессовки.
- Проверить соосность отверстий в обеих плитах. Если она нарушена, пара будет работать с перекосом при любом качестве деталей.
- Запрессовать без перекоса, с контролем усилия и положения.
- Смазать перед первым пуском. Сухой первый ход оставляет задиры, которые дальше только развиваются.
- Дать приработку. Первые циклы на пониженном режиме, если технология позволяет.
- Проверить ход. Перемещение должно быть плавным, без закусывания в крайних положениях.
Закусывание при первом же пуске почти всегда означает перекос или загрязнение, а не дефект деталей. Продолжать работу в таком состоянии нельзя: за несколько циклов на рабочих поверхностях появятся задиры, и новая пара будет испорчена.
Типичные ошибки
- Замена втулки без проверки колонки. Новая деталь работает в паре с изношенной.
- Игнорирование посадочных мест. Люфт остаётся после замены обеих деталей.
- Установка без проверки соосности. Перекос закладывается при монтаже.
- Работа без смазки. Ресурс сокращается в разы.
- Подбор «похожих» деталей. Небольшая разница в диаметре означает неверный зазор.
- Отсутствие контроля. Износ обнаруживается по браку продукции, а не по замерам.
Направляющие в разных узлах
Принцип один, но требования отличаются в зависимости от того, где пара работает.
| Узел | Что критично | Особенности эксплуатации |
|---|---|---|
| Штамп | Точность зазора между кромками | Ударная нагрузка, высокая частота циклов |
| Пресс-форма | Равномерность зазора в паре | Абразив, иногда нагрев |
| Формовочная линия | Отсутствие перекоса при большой площади | Загрязнение массой, влага |
| Вибропрессовая оснастка | Стойкость к вибрации | Ослабление крепежа, усталостные нагрузки |
| Станочное приспособление | Повторяемость положения | Стружка и СОЖ в зоне трения |
Общее для всех случаев — загрязнение. В машиностроении это стружка, в керамике глиняная масса, в бетонном производстве цементная пыль. Всё это попадает в зону трения и работает как абразив, поэтому защита направляющих и их регулярная очистка дают больше, чем выбор более дорогого материала.
Признаки, что дело именно в направляющих
Поскольку износ направляющих проявляется через другие детали, полезно знать характерные симптомы.
- Два противоположных дефекта одновременно: облой с одной стороны изделия и задиры с другой.
- Односторонний износ формообразующих деталей при симметричной конструкции.
- Дефект появляется постепенно и нарастает месяцами, а не возникает резко.
- Замена рабочих деталей помогает ненадолго: новые изнашиваются по той же картине.
- Слышен стук или изменился звук при работе оборудования.
- Появились следы касания на деталях, которые не должны контактировать.
Четвёртый пункт — самый показательный. Если новый комплект рабочих деталей повторяет судьбу предыдущего с той же картиной износа, причина не в них, и менять их снова бессмысленно, пока не проверены направляющие и посадочные места.
Частые вопросы
Какой люфт считается допустимым?
Зависит от требований к изделию: чем жёстче допуски на продукцию, тем меньше допустимый люфт. Конкретное значение задаёт конструктор оснастки, и его стоит зафиксировать в паспорте изделия при получении.
Можно ли поставить втулку из другого материала?
Можно, если сохранены размеры и обеспечены антифрикционные свойства пары. Но замена бронзы на сталь без пересмотра условий смазки обычно приводит к задирам: две стальные детали в паре скольжения работают хуже, чем разнородные.
Почему износ идёт неравномерно по длине колонки?
Потому что нагрузка распределена неравномерно: в крайних положениях хода контакт и усилия отличаются от средних. Кроме того, абразив скапливается в определённых зонах. Поэтому замеры делают в нескольких сечениях.
Нужно ли менять направляющие при переточке рабочих деталей?
Проверять обязательно. Если оснастка снята для восстановления рабочих поверхностей, это лучший момент для осмотра и замера направляющих: узел уже разобран, и дополнительная остановка не потребуется.
Нужны направляющие или их восстановление?
ООО «ТД Рекера» изготавливает направляющие колонки, втулки и другие комплектующие производственных линий по чертежам заказчика или по образцу, а также восстанавливает посадочные места в плитах. Подбираем материал пары и посадку под условия работы, контролируем геометрию на координатно-измерительной машине. Пришлите размеры или образец — посчитаем: технологическая оснастка.