


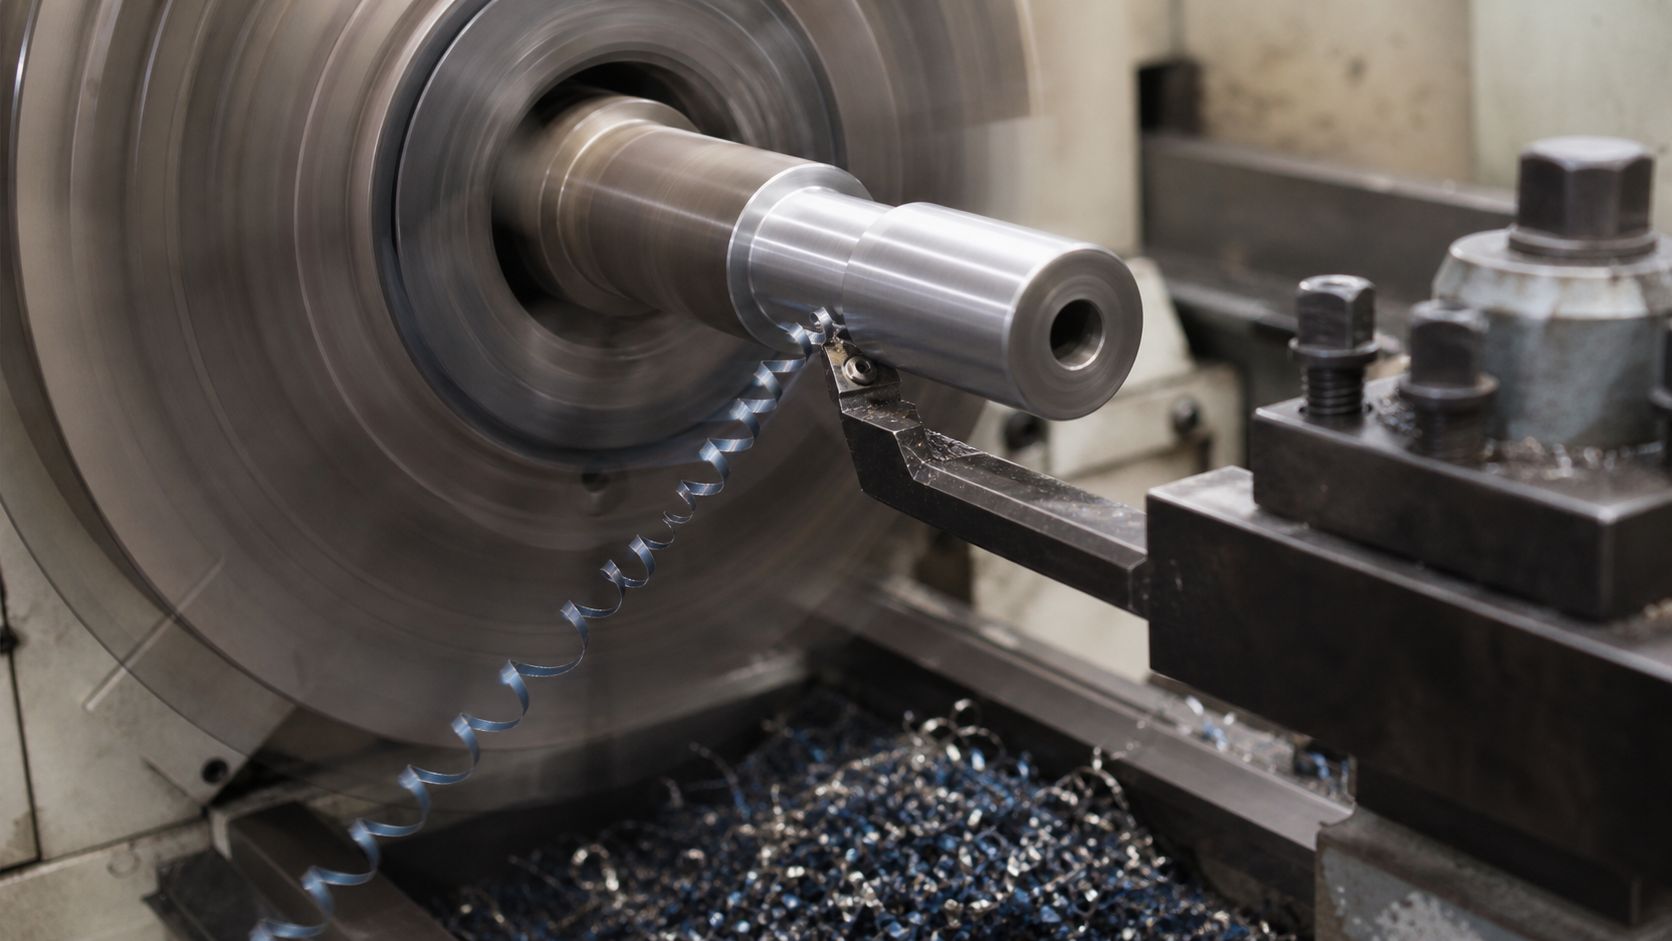
Обработка резанием — самый распространённый способ получить деталь нужной формы: лишний металл просто снимается в стружку. Звучит примитивно, но именно здесь решается, будет ли деталь точной, сколько она проработает и во что обойдётся.
Разберём основные способы обработки металла резанием: что делает каждый станок, какая точность достижима, чем отличаются черновые и чистовые операции, что такое режимы резания и почему одну и ту же деталь можно сделать пятью разными способами с разной ценой.
Статья для тех, кто заказывает детали и хочет понимать язык производства, и для начинающих специалистов, которым нужна общая картина без учебника: что за чем идёт и почему именно так.
Что происходит при резании
Инструмент с режущей кромкой внедряется в металл и отделяет слой, превращая его в стружку. Процесс сопровождается тремя явлениями, которые определяют всё остальное.
- Силы резания. Металл сопротивляется, инструмент давит. Эти силы отжимают и деталь, и инструмент, вызывая погрешности.
- Тепло. Основная часть энергии превращается в тепло: греется деталь, инструмент и стружка. Горячая деталь имеет другие размеры, чем остывшая.
- Износ инструмента. Режущая кромка притупляется, и по мере износа растут силы, ухудшается качество поверхности, уходит размер.
Всё, что происходит на производстве — выбор режимов, разделение на черновую и чистовую обработку, применение СОЖ — это способы управлять этими тремя явлениями. Если держать их в голове, логика любой технологической рекомендации становится понятной.
Точение
Деталь вращается, инструмент перемещается вдоль или поперёк оси. Так получают всё, что имеет форму тела вращения.
Что делают точением: наружные и внутренние цилиндрические поверхности, торцы, конусы, канавки, резьбы, фасонные профили. Типичные детали — валы, оси, втулки, фланцы, кольца, ступицы.
На станках с ЧПУ точение даёт стабильную повторяемость: сложный профиль получается за один установ, и двухсотая деталь не отличается от второй. Точность в рабочем диапазоне — сотые доли миллиметра, при чистовых режимах и жёсткой системе достижимы и меньшие значения.
Ограничение — форма: точением делают только то, что является телом вращения. Всё остальное требует фрезерования или комбинированной обработки.
Фрезерование
Вращается инструмент, деталь перемещается по осям станка. Метод универсальный: плоскости, уступы, пазы, карманы, контуры любой сложности, отверстия по координатам.
Число управляемых осей определяет возможности:
- Три оси — плоскости и контуры, доступные сверху. Закрывает большинство деталей оснастки.
- Четыре оси — добавляется поворот, можно обработать деталь с нескольких сторон без переустановки.
- Пять осей — обработка сложных пространственных поверхностей и наклонных элементов за один установ.
Практический смысл многоосевой обработки не в сложности форм, а в сокращении числа установов: каждая переустановка добавляет погрешность, и деталь, сделанная за один установ, точнее собранной из нескольких.
Сверление, зенкерование, развёртывание
Получение и обработка отверстий — отдельная группа операций, в которой точность зависит не столько от инструмента, сколько от условий.
- Сверление даёт отверстие, но его положение и форма приблизительны: сверло уводит, особенно на входе в наклонную поверхность.
- Зенкерование исправляет форму и увеличивает точность.
- Развёртывание даёт окончательный размер и чистоту поверхности.
- Растачивание применяют для крупных и точных отверстий, а также там, где важно точное межцентровое расстояние.
Отдельно стоят координатно-расточные работы: там положение отверстий выдерживается по координатам с высокой точностью, что критично для корпусных деталей и приспособлений.
Шлифование
Абразивная обработка, где вместо резца работают тысячи зёрен шлифовального круга. Съём металла маленький, зато точность и чистота поверхности максимальные.
Основные виды: круглое наружное, внутреннее, плоское, бесцентровое, профильное. Достижимая шероховатость — до Ra 0,4 мкм и ниже, точность — тысячные доли миллиметра.
Главная роль шлифования в маршруте — обработка после термообработки. Закалённую сталь резцом не возьмёшь, а деталь после закалки обязательно ведёт, поэтому окончательный размер выводят именно шлифованием.
Протягивание и долбление
Специализированные методы для конкретных задач.
Протягивание: многолезвийный инструмент за один проход формирует профиль — шпоночный паз, шлицы, многогранное отверстие. Очень производительно, но инструмент дорогой, поэтому метод оправдан на серии.
Долбление: резец совершает возвратно-поступательное движение. Применяется там, где нужно получить паз или профиль в отверстии, а протяжки нет. Медленно, зато не требует специального инструмента.
Черновая и чистовая обработка
Деление не формальное: у операций разные цели, режимы и инструмент.
| Параметр | Черновая | Чистовая |
|---|---|---|
| Цель | Снять основную массу металла | Получить размер и качество поверхности |
| Глубина резания | Большая | Малая |
| Подача | Высокая | Низкая |
| Требования к точности | Низкие, оставляется припуск | Максимальные |
| Нагрев и деформации | Значительные | Минимальные |
| Износ инструмента | Быстрый, инструмент прочный | Медленный, инструмент острый |
Попытка сделать деталь «за один проход» на средних режимах обычно даёт худший результат, чем разделение: точность страдает из-за нагрева и сил резания, а время не экономится.
Режимы резания
Три параметра, которыми управляет технолог.
- Скорость резания — насколько быстро режущая кромка движется относительно детали. Влияет в первую очередь на стойкость инструмента и на нагрев.
- Подача — на сколько инструмент продвигается за оборот. Определяет производительность и шероховатость.
- Глубина резания — толщина снимаемого слоя. Определяет силы резания.
Режимы подбирают под материал, инструмент и жёсткость системы. Одна и та же деталь из стали 45 и из нержавеющей стали обрабатывается на разных режимах, и попытка работать одинаково приводит либо к потере производительности, либо к быстрому износу инструмента.
Инструмент
Материал режущей части определяет, что и как можно обрабатывать.
- Быстрорежущая сталь — универсальный вариант для умеренных скоростей, хорошо держит ударные нагрузки.
- Твёрдый сплав — высокие скорости резания, стойкость к нагреву, но хрупкость выше.
- Сменные пластины — рабочая практика на ЧПУ: изношенную пластину меняют или поворачивают, не переустанавливая державку.
- Абразивный инструмент — шлифовальные круги разной зернистости и связки под конкретную задачу.
Стойкость инструмента — величина, которая напрямую влияет на себестоимость: частая смена пластин означает простои и затраты. Поэтому режимы всегда компромисс между производительностью и стойкостью.
Смазочно-охлаждающие жидкости
СОЖ решает сразу несколько задач: отводит тепло, смазывает зону резания, вымывает стружку и защищает поверхность от коррозии.
Отсутствие охлаждения там, где оно нужно, приводит к перегреву детали и инструмента: размеры уходят, кромка садится быстрее. Избыточная подача СОЖ на некоторых операциях, наоборот, вызывает термические удары по твёрдосплавному инструменту.
Для заказчика это важно в одном практическом аспекте: если деталь работает в пищевой или чистой среде, стоит оговорить требования к СОЖ и к очистке поверхности после обработки.
Что определяет точность
Точность детали — результат не одного фактора, а нескольких.
| Фактор | Как влияет |
|---|---|
| Жёсткость системы | Станок, приспособление и деталь отжимаются под нагрузкой |
| Базирование | Ошибка установки переходит в размер напрямую |
| Износ инструмента | Размер уходит постепенно в течение партии |
| Температура | Горячая деталь измеряется иначе, чем остывшая |
| Внутренние напряжения | Деталь ведёт после снятия металла |
| Квалификация оператора | Критична на универсальных станках, ниже на ЧПУ с приспособлением |
Поэтому фраза «у нас станок с точностью до микрона» ничего не говорит о точности детали. Точность — это свойство всей технологической системы, а не одного её элемента.
Стружка: побочный продукт, который мешает
О стружке вспоминают редко, а она влияет и на качество, и на стойкость инструмента.
Правильно сформированная стружка легко удаляется из зоны резания и уносит с собой тепло. Неправильная — наматывается на инструмент, царапает обработанную поверхность, забивает пазы приспособления и попадает под базовые поверхности детали.
Форма стружки зависит от материала и режимов. Вязкие материалы дают длинную сливную стружку, которую приходится дробить специальной геометрией пластины или прерывистой подачей. Хрупкие — рассыпчатую, с ней проще.
Для заказчика это выражается в одном практическом моменте: детали со сложными карманами и глухими полостями обрабатываются медленнее не из-за сложности контура, а из-за проблем с удалением стружки. Если такую конструкцию можно упростить, обработка ощутимо дешевеет.
Технологичность конструкции
Деталь можно спроектировать так, что её будет дорого изготовить, а можно — так, что дёшево. Функция при этом не изменится.
Что удорожает обработку резанием:
- Внутренние острые углы. Фреза круглая, угол в 90 градусов ей недоступен. Либо радиус, либо электроэрозия по отдельной цене.
- Глубокие полости с малым сечением. Инструмент теряет жёсткость, режимы падают, время растёт кратно.
- Обработка со всех шести сторон. Каждая переустановка это время и накопленная погрешность.
- Разнотипные резьбы и отверстия. Каждый типоразмер — отдельный инструмент и смена в магазине.
- Тонкие стенки. Требуют щадящих режимов и специальной оснастки, иначе деталь деформируется.
- Допуски, не связанные с работой узла. Проставленные «на всякий случай», они добавляют операции и контроль.
Практика показывает: обсуждение чертежа с изготовителем до запуска экономит больше, чем торг по цене. Технолог видит, какие элементы дороги, и предлагает равноценные замены — те, что не влияют на работу детали.
Когда резание не подходит
- Закалённые стали. Твёрдость выше возможностей инструмента: остаются шлифование и электроэрозия.
- Острые внутренние углы. Фреза круглая и оставляет радиус; нужен другой метод или изменение конструкции.
- Глубокие узкие пазы. Инструмент не имеет жёсткости, режим падает до неприемлемого.
- Очень тонкие детали. Силы резания деформируют заготовку сильнее, чем позволяет допуск.
- Крупная серия простых деталей. Штамповка или литьё дешевле по себестоимости.
Именно в этих случаях технолог предлагает изменить конструкцию или сменить метод. Общий обзор способов обработки собран в статье о видах металлообработки, а порядок операций — в материале о технологии металлообработки.
Как заказчику сэкономить
- Указывать жёсткий допуск только там, где он нужен. Обычно это две-три сопрягаемые поверхности.
- Заменять внутренние острые углы радиусами под стандартный инструмент.
- Не требовать избыточной шероховатости. Каждый шаг улучшения поверхности — это дополнительная операция.
- Сокращать число установов изменением конструкции, если это допустимо.
- Заказывать партией. Технологическая подготовка распределяется на все детали.
- Согласовывать аналог материала, если редкая марка задерживает поставку.
Сколько времени занимает обработка
Заказчику обычно называют общий срок, и он часто выглядит непропорционально большим относительно самой детали. Разберём, из чего он складывается.
- Технологическая подготовка. Разработка маршрута, выбор инструмента, написание и отладка управляющей программы. Делается один раз, но для единичной детали ложится на неё целиком.
- Подготовка заготовки. Резка, при необходимости — ожидание поставки нужного сортамента.
- Установка и наладка. Приспособление, привязка нуля, пробный проход, замеры первой детали.
- Собственно резание. Часто самая короткая часть цикла.
- Смена установов. Каждая переустановка это новая выверка и новая привязка.
- Контроль. Замеры, при необходимости оформление протокола.
Отсюда понятно, почему вторая деталь того же наименования обходится заметно дешевле первой: подготовка уже сделана, программа отлажена, приспособление есть. Именно поэтому при планируемых повторах имеет смысл говорить об этом сразу — маршрут выстроят с расчётом на повторяемость.
Частые вопросы
Какая точность достижима обработкой резанием?
На станках с ЧПУ в обычной работе — сотые доли миллиметра, шлифованием — тысячные. Но достижимая точность зависит не только от станка: базирование, жёсткость приспособления и температурная стабильность влияют не меньше.
Чем отличается обработка на ЧПУ от универсального станка?
Повторяемостью. Станок с ЧПУ воспроизводит траекторию одинаково на каждой детали, поэтому выигрывает на партиях и сложной геометрии. На единичной простой детали универсальный станок часто быстрее: не нужно писать программу.
Почему деталь после обработки изменила размеры?
Две основные причины: внутренние напряжения, высвободившиеся при снятии металла, и температура — деталь измеряли горячей. Для точных изделий помогает промежуточный отжиг и выдержка перед контролем.
Что такое установ и почему их считают?
Установ — это одно закрепление детали, при котором выполняется группа операций. Каждая переустановка требует новой выверки и добавляет погрешность, поэтому технологи стараются сократить их число. Для заказчика это выражается в цене: деталь, которую можно обработать за один установ, дешевле такой же по сложности, но требующей четырёх.
Можно ли обработать деталь без чертежа?
Можно по образцу: размеры снимают с детали и восстанавливают геометрию. Но чертёж всё равно появится — просто его сделает изготовитель. Разумно сразу договориться, что комплект документации передаётся вам.
Нужна обработка детали по чертежу?
ООО «ТД Рекера» выполняет токарную и фрезерную обработку на станках с ЧПУ, сверление и расточку, круглое и плоское шлифование, а также слесарные работы и сборку узлов. Разбираем чертёж на технологичность, предлагаем решения, снижающие стоимость, и контролируем геометрию на координатно-измерительной машине. Пришлите чертёж или образец — посчитаем за один рабочий день: металлообработка по чертежам.