


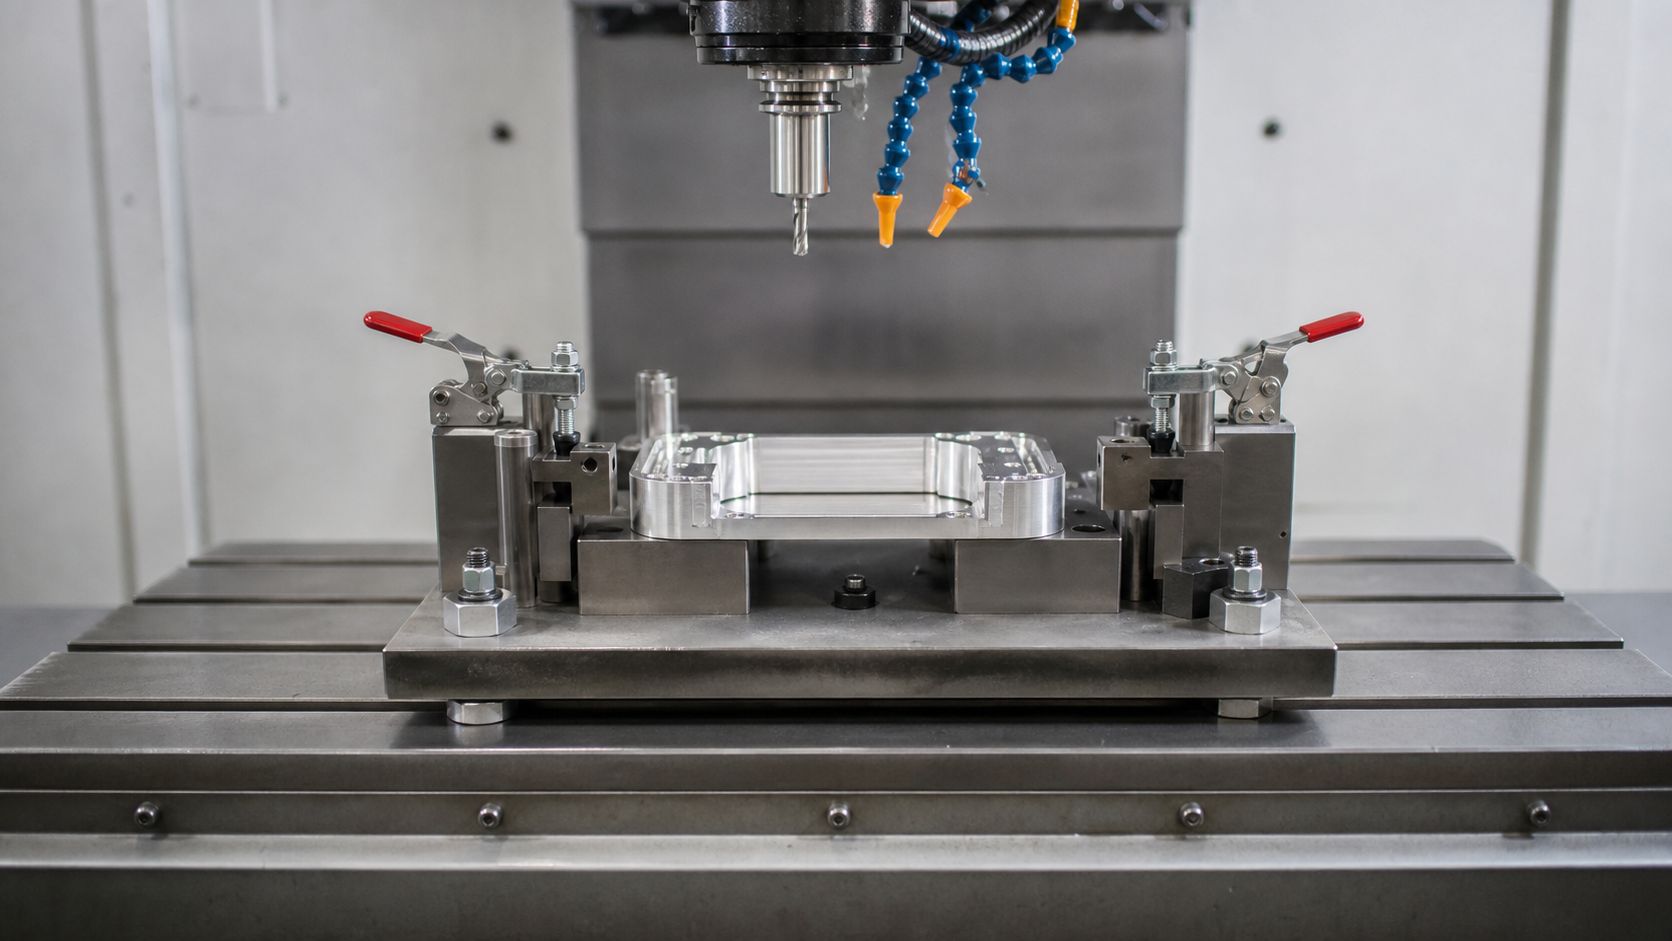
Станок с ЧПУ повторяет траекторию с точностью до сотых, но он не знает, где стоит деталь. Это задача приспособления. Именно поэтому на современном производстве стоимость и качество детали всё чаще определяются не характеристиками станка, а тем, во что эта деталь зажата.
Разберём приспособления для станков с ЧПУ: какие бывают, чем требования к ним отличаются от универсального оборудования, как считать окупаемость, что такое нулевая точка и почему стружка способна испортить самую точную установку.
Материал для технологов и механиков, которые оснащают участок с ЧПУ, и для руководителей, решающих, стоит ли вкладываться в оснастку или обойтись тем, что есть.
Зачем нужно приспособление на ЧПУ
Кажется, что современный станок решает всё сам. На деле он решает только половину задачи — движение инструмента. Вторая половина, положение детали, остаётся за оснасткой.
Что даёт приспособление:
- Повторяемость установки. Деталь встаёт в одно и то же место, программа запускается без привязки.
- Скорость. Установка занимает секунды вместо минут выверки по индикатору.
- Жёсткость. На высоких режимах резания деталь не должна отжиматься и вибрировать.
- Доступ инструмента. Грамотная конструкция освобождает обрабатываемые поверхности.
- Независимость от оператора. Результат не зависит от того, кто сегодня в смене.
Последний пункт на практике оказывается решающим: станок с ЧПУ повторяет программу идеально, но если деталь каждый раз установлена чуть иначе, преимущество теряется полностью.
Чем требования отличаются от универсальных станков
| Требование | Универсальный станок | Станок с ЧПУ |
|---|---|---|
| Точность установки | Компенсируется выверкой оператором | Должна обеспечиваться конструкцией |
| Жёсткость | Режимы ниже, нагрузки меньше | Высокие подачи требуют жёсткой системы |
| Доступ инструмента | Оператор видит и корректирует | Столкновение с зажимом означает аварию |
| Скорость смены | Не критична | Влияет на загрузку дорогого оборудования |
| Удаление стружки | Убирается между операциями | Накапливается в автоматическом цикле |
| Повторяемость | Зависит от квалификации | Закладывается в конструкцию |
Главное отличие: на универсальном станке оператор видит процесс и может вмешаться. В автоматическом цикле вмешаться некому, поэтому всё, что может пойти не так, должно быть исключено конструктивно.
Виды приспособлений
Тиски со сменными губками
Базовое решение для фрезерной обработки. Сменные губки профилируются под конкретную деталь, что превращает универсальные тиски почти в специальное приспособление за малые деньги.
Плиты с сеткой отверстий
Базовая плита с координатной сеткой, на которой собирается конфигурация под задачу. Гибко, быстро, не требует изготовления нового приспособления под каждую деталь.
Кулачки и патроны
Для токарной обработки. Сырые кулачки растачиваются под конкретную деталь и обеспечивают точное базирование без биения.
Специальные приспособления
Проектируются под одну деталь: ложемент по форме заготовки, встроенные упоры, быстродействующие зажимы. Дороже, но дают максимальную скорость и точность.
Спутники
Деталь устанавливается на плиту-спутник вне станка, пока станок обрабатывает предыдущую. Смена занимает секунды, простои сокращаются.
Магнитные и вакуумные столы
Для плоских деталей. Удерживают без выступающих зажимов, что открывает всю поверхность инструменту. Ограничение — усилие удержания и материал детали.
Базирование: три правила
Ошибки базирования дают брак при исправном станке, поэтому правила стоит держать в голове.
- Шесть степеней свободы. Деталь должна быть лишена всех шести: три точки в основной плоскости, две в направляющей, одна в упорной. Меньше — деталь гуляет, больше — качается или деформируется.
- Единство баз. На всех операциях желательно базироваться от одних и тех же поверхностей. Смена базы складывает погрешности.
- Совпадение с конструкторской базой. Технологическая база должна совпадать с той поверхностью, от которой размеры проставлены в чертеже. Иначе появляется пересчёт и дополнительная погрешность.
Подробнее о классификации оснастки и её элементах — в статье о видах технологической оснастки.
Нулевая точка и привязка
Понятие, которое отличает работу на ЧПУ от универсального станка.
Программа написана в системе координат детали. Чтобы станок понял, где эта система находится физически, выполняется привязка: оператор указывает положение нуля относительно станочных координат.
Привязка занимает время и является источником ошибок. Приспособление с фиксированным положением на столе решает проблему: ноль известен заранее, и при смене детали привязка не требуется.
Отсюда практическая рекомендация: если деталь запускается регулярно, приспособление должно вставать на стол в одно и то же место. Штифты, упоры или система быстрой смены окупаются только за счёт сэкономленного времени на привязку.
Зажим: усилие и точки приложения
Зажимные элементы определяют, останется ли деталь на месте и не деформируется ли она.
- Винтовые — надёжно, регулируемое усилие, но медленно на партиях.
- Эксцентриковые — быстро, усилие фиксировано конструкцией.
- Пневматические — быстро и повторяемо, усилие одинаково на каждой детали.
- Гидравлические — большие усилия при компактных размерах.
- Магнитные — без выступающих элементов, только для стальных плоских деталей.
Отдельная тема — тонкостенные детали. Их зажимают в нескольких точках с малым усилием и обязательно за жёсткие участки. Если деталь обрабатывается в деформированном состоянии, после освобождения она примет исходную форму, а размеры окажутся неверными. Этот механизм — одна из самых частых причин брака, который списывают на станок.
Стружка и СОЖ
Фактор, который в расчётах не фигурирует, но портит результат регулярно.
Стружка накапливается в автоматическом цикле и попадает туда, где её быть не должно: на базовые поверхности, в пазы, под упоры. Деталь встаёт с зазором, размеры уходят, причём непредсказуемо — то в одну сторону, то в другую.
Что помогает:
- небольшие приподнятые базовые площадки вместо больших плоскостей;
- наклонные поверхности, по которым стружка ссыпается сама;
- отсутствие глухих карманов, где скапливается СОЖ;
- дренажные отверстия;
- обдув или промывка перед установкой детали;
- доступ для очистки без разборки приспособления.
Всё это закладывается при проектировании. Переделать готовое приспособление под удобство очистки обычно нельзя.
Как считать окупаемость
Расчёт простой и не требует экономиста.
- Замерьте время установки детали сейчас и оцените его с приспособлением.
- Умножьте разницу на планируемый тираж за год.
- Переведите в часы и умножьте на стоимость станко-часа.
- Сравните с ценой приспособления.
К прямой экономии добавляются два эффекта: снижение брака от ошибок установки и возможность поставить на операцию рабочего более низкой квалификации.
Важная особенность ЧПУ: чем дороже станко-час, тем быстрее окупается оснастка. На современном обрабатывающем центре приспособление оправдывается при меньших тиражах, чем на универсальном станке. Подробный разбор с примерами — в статье про универсальную и специальную оснастку.
Обработка за один установ
Каждая переустановка детали добавляет погрешность и время. Поэтому конструкция приспособления часто строится вокруг одной задачи: обработать как можно больше за одно закрепление.
Что для этого делают:
- Открывают доступ. Зажимы выносят за пределы обрабатываемых зон, используют низкопрофильные элементы.
- Применяют поворотные оси. Деталь доступна с нескольких сторон без снятия.
- Зажимают за черновые поверхности, которые потом не обрабатываются, или за специально оставленные технологические приливы.
- Используют перезажим на станке. Часть зажимов освобождается после обработки соответствующих зон, деталь при этом не теряет базирования.
Последний приём требует аккуратности: перезажим в цикле должен быть предусмотрен программой, а деталь всё время должна оставаться зафиксированной хотя бы частью элементов. Ошибка здесь дороже обычной — деталь срывает в процессе резания.
Практическая выгода от сокращения установов измеряется не только временем. Точность взаимного расположения элементов, обработанных за один установ, определяется станком, а не приспособлением и оператором. Для деталей с жёсткими требованиями к соосности и параллельности это решающий аргумент.
Сменные губки: недооценённое решение
Между универсальными тисками и специальным приспособлением есть промежуточный вариант, который закрывает значительную часть задач при минимальных вложениях.
Идея проста: в обычные станочные тиски ставятся сменные губки, профилированные под конкретную деталь. Заготовка ложится в профиль и занимает единственно возможное положение — то есть базирование обеспечивается, как в специальном приспособлении.
Преимущества очевидны: губки дешевле полноценного приспособления, изготавливаются быстро, хранятся компактно, а сами тиски остаются универсальными и используются для других работ.
Ограничения тоже есть: так закрепляются далеко не все детали, а жёсткость системы ограничена возможностями самих тисков. Для тяжёлых режимов и крупногабаритных заготовок нужно полноценное приспособление.
Типичные ошибки
- Зажимы в зоне обработки. Инструмент не проходит, приходится делать лишний установ.
- Слабое основание. Приспособление вибрирует, поверхность детали получается волнистой.
- Избыточное базирование. Лишние опоры заставляют деталь качаться или деформироваться.
- Нет места для стружки. Через полчаса работы деталь встаёт неправильно.
- Слишком сильный зажим. Тонкостенная деталь деформируется и после освобождения меняет размеры.
- Нет фиксированного положения на столе. Каждая установка требует привязки нуля заново.
- Конструкция без учёта оператора. Неудобный доступ к зажимам замедляет работу и провоцирует ошибки.
Приспособление и программа: связь, о которой забывают
Оснастка и управляющая программа — части одной системы. Изменение в одной почти всегда требует правки в другой.
Типичные ситуации, где эта связь проявляется:
- Сменили приспособление на похожее. Ноль сместился, программа режет не там, где нужно.
- Переставили упоры. Деталь стоит иначе, привязка устарела.
- Добавили зажим. Инструмент на старой траектории теперь в него упирается.
- Износились опоры. Деталь просела на доли миллиметра, глубина обработки изменилась.
Практическое следствие: приспособление и программу нужно хранить и версионировать вместе. В карточке детали должно быть указано, каким приспособлением она обрабатывается и с какой привязкой. Иначе повторный запуск через полгода начинается с отладки заново, хотя всё необходимое уже существовало.
Второе следствие — при заказе приспособления стоит сразу оговорить, кто и как будет привязывать его на станке. Штифты, упоры или установочные отверстия в столе решают вопрос раз и навсегда; их отсутствие означает выверку при каждой установке.
Обслуживание оснастки
Приспособление изнашивается, как и любая деталь, просто медленнее и незаметнее.
- Опоры и упоры. Вырабатываются в местах контакта с деталью, что смещает базирование.
- Зажимные элементы. Резьбы вытягиваются, эксцентрики теряют профиль, усилие падает.
- Направляющие и кондукторные втулки. Разбиваются инструментом, теряют точность направления.
- Корпус. Накапливает забоины, теряет плоскостность базовой поверхности.
Контроль простой: периодически замерять деталь-эталон, установленную в приспособление, и сравнивать с исходными значениями. Отклонения показывают износ раньше, чем он проявится браком в партии.
Изнашиваемые элементы разумно делать сменными: опоры, губки, втулки меняются отдельно, корпус служит годами.
Что указать при заказе
- чертёж детали с указанием обрабатываемых на этой операции поверхностей;
- модель станка, размеры стола, схему крепления, наличие пневматики или гидравлики;
- тираж и периодичность запусков;
- критичные размеры и требуемую точность;
- материал заготовки и режимы обработки, если они известны;
- ограничения по массе, если приспособление переставляется вручную;
- нужна ли переналадка на смежные детали.
Полезная практика — показать эскиз приспособления тем, кто будет с ним работать. Операторы замечают то, что не видно конструктору: неудобный доступ, риск забивания стружкой, невозможность быстро очистить базы.
Частые вопросы
Подходит ли одно приспособление для разных станков?
Если станки одной модели и стол одинаков — обычно да. При переносе на другую модель меняются размеры стола, схема крепления и рабочая зона, поэтому приспособление либо дорабатывают, либо изготавливают заново. Это стоит учитывать при планировании парка оборудования.
Можно ли обойтись обычными тисками?
Для единичных деталей и невысоких требований — да. Как только появляется партия с жёсткими допусками, время выверки и разброс размеров начинают стоить дороже приспособления. Промежуточный вариант — профилированные сменные губки.
Что даёт пневматический зажим по сравнению с винтовым?
Скорость и одинаковое усилие на каждой детали. Это важно для тонкостенных изделий, где перетянутый зажим деформирует заготовку. Требует подводки воздуха к станку.
Нужны ли спутники небольшому производству?
Оправданы, когда время установки сопоставимо со временем обработки и станок загружен. При единичных запусках выигрыш небольшой, а стоимость системы заметная.
Кто должен проектировать приспособление?
Оба варианта рабочие. Технолог предприятия лучше знает операцию и оборудование, изготовитель — возможности своего производства и технологичность конструкции. Главное — договориться, кто отвечает за результат, и показать эскиз тем, кто будет работать с оснасткой ежедневно.
Как понять, что приспособление потеряло точность?
По разбросу размеров в партии при неизменной программе, по возросшему усилию установки детали и по видимому износу опор и упоров. Проверять стоит по графику, а не после появления брака.
Нужно приспособление под вашу деталь?
ООО «ТД Рекера» проектирует и изготавливает станочные приспособления, кондукторы, сменные губки и ложементы по чертежам заказчика или по описанию операции. Учитываем доступ инструмента, удаление стружки и удобство работы оператора, а конструкцию согласовываем до изготовления. Опишите деталь, станок и тираж — предложим решение и посчитаем: изготовление оснастки.