


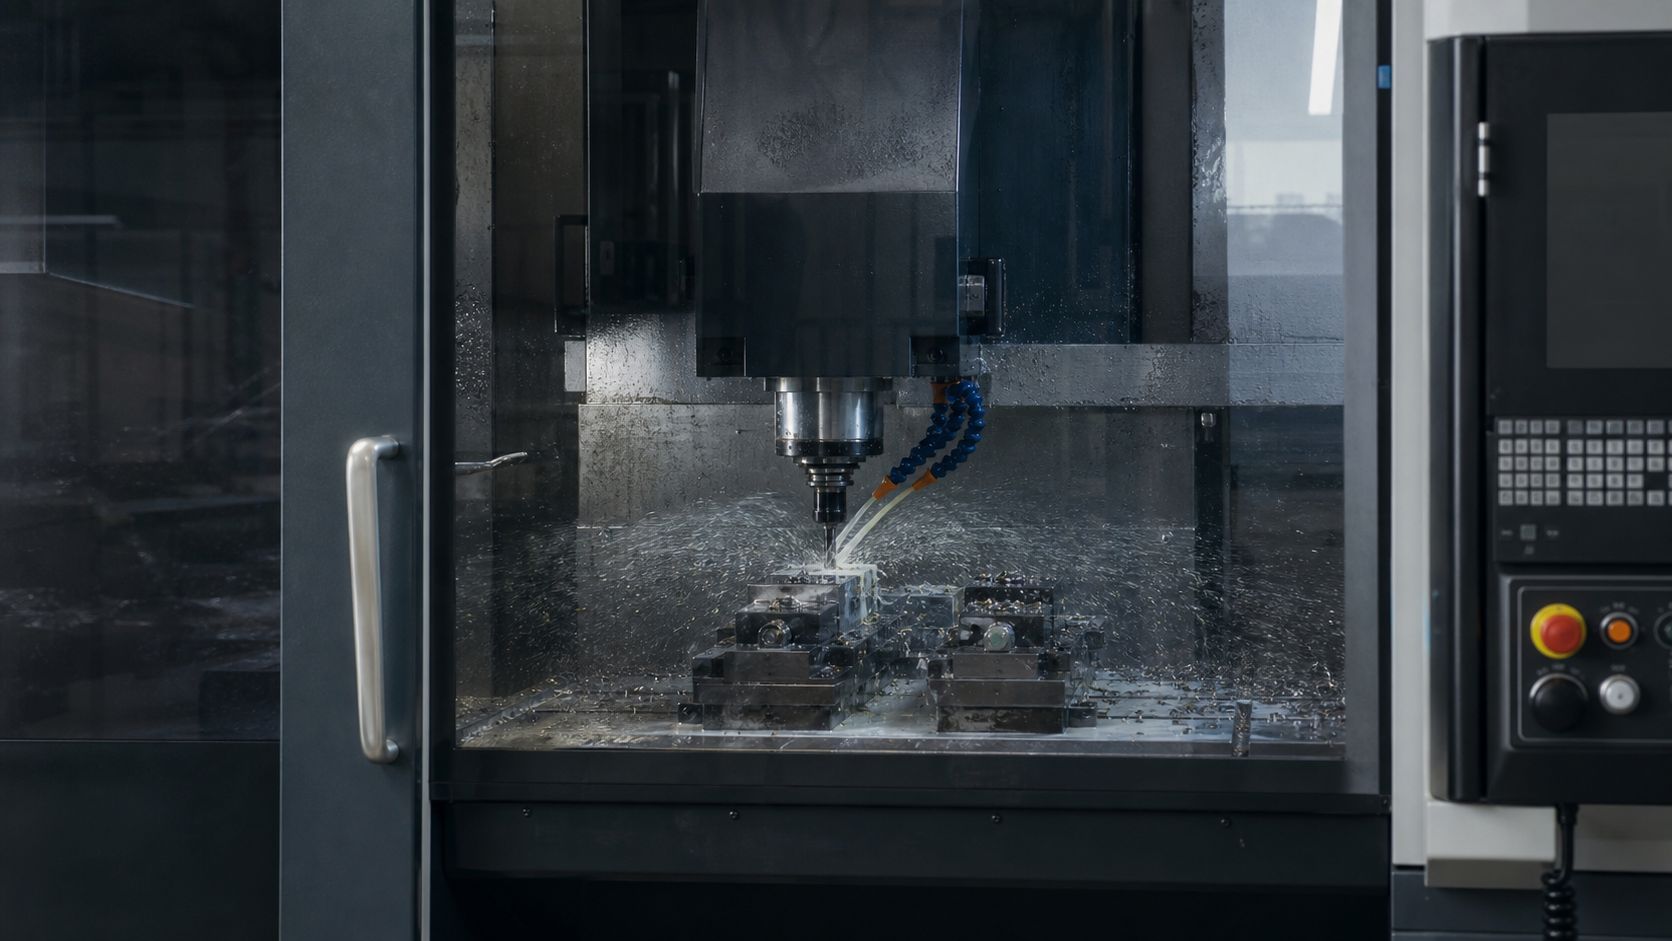
Аббревиатура ЧПУ встречается в любом коммерческом предложении по металлообработке и обычно воспринимается как синоним качества. На деле это просто способ управления станком, который даёт преимущества в одних задачах и почти ничего не меняет в других.
Разберём, что такое ЧПУ простыми словами, как устроен такой станок, что происходит между чертежом и готовой деталью, в чём реальные преимущества перед универсальным оборудованием и где они не работают.
Материал для заказчиков деталей и для тех, кто разбирается в производстве без специального образования, но хочет понимать, за что платит и что спрашивать у исполнителя.
Что означает ЧПУ
ЧПУ — числовое программное управление. Означает, что перемещениями инструмента управляет не человек через маховики и рукоятки, а программа: последовательность команд с координатами и режимами.
Принципиальное отличие от универсального станка — в том, кто принимает решения в процессе. На универсальном станке оператор непрерывно управляет процессом, и результат зависит от его квалификации и внимания. На станке с ЧПУ решения приняты заранее, при написании программы, а станок их воспроизводит.
Отсюда главное следствие: станок с ЧПУ не делает деталь лучше сам по себе. Он делает её одинаково — столько раз, сколько нужно. Качество при этом определяется тем, кто писал программу и как деталь закреплена.
Из чего состоит станок
- Станина и направляющие. Основа, от жёсткости которой зависит точность под нагрузкой.
- Шпиндель. Вращает инструмент или деталь, в зависимости от типа станка.
- Приводы осей. Перемещают узлы по координатам с заданной скоростью.
- Датчики положения. Сообщают системе, где реально находится узел.
- Система управления (стойка). Читает программу и выдаёт команды приводам.
- Инструментальный магазин. Хранит инструмент и меняет его автоматически.
- Система охлаждения и удаления стружки. Обеспечивает непрерывную работу.
Ключевая часть с точки зрения точности — обратная связь: датчики сообщают фактическое положение узла, и система непрерывно корректирует движение. Без неё станок двигался бы «вслепую», накапливая ошибку.
Оси и что они означают
Число осей — самая часто упоминаемая характеристика, и её полезно понимать.
| Конфигурация | Что может | Типичные задачи |
|---|---|---|
| 2 оси (токарный) | Продольное и поперечное перемещение | Тела вращения: валы, втулки, фланцы |
| 3 оси (фрезерный) | Перемещение по трём координатам | Плоскости, карманы, отверстия, контуры |
| 4 оси | Добавлен поворот детали | Обработка с нескольких сторон без переустановки |
| 5 осей | Два дополнительных поворота | Сложные пространственные поверхности, наклонные элементы |
| Токарно-фрезерные центры | Точение и фрезерование за один установ | Сложные детали вращения с пазами и отверстиями |
Важно понимать: больше осей не означает «точнее». Это означает «за меньшее число установов». А вот меньшее число установов действительно повышает точность, потому что не накапливаются погрешности переустановки.
Путь от чертежа до детали
- Модель или чертёж. Исходные данные от заказчика.
- Технологическая проработка. Определяется последовательность операций, базы, припуски.
- Написание программы. В CAM-системе задаются траектории инструмента, режимы, порядок обработки.
- Симуляция. Программа проверяется виртуально: столкновения, зарезы, недоработанные зоны.
- Подготовка оснастки. Приспособление для закрепления детали, настройка инструмента.
- Привязка. Станку сообщается, где физически находится деталь и какой длины инструмент.
- Пробная деталь. Первая деталь измеряется полностью, при необходимости вносятся коррекции.
- Партия. Дальше цикл повторяется автоматически с выборочным контролем.
Обратите внимание: собственно резание занимает малую часть этого пути. Основное время на единичных деталях уходит на подготовку, и именно поэтому вторая деталь того же наименования всегда дешевле первой.
Что такое управляющая программа
Программа — это текстовый файл с командами: куда переместиться, с какой скоростью, каким инструментом, включить или выключить охлаждение.
Пишут её сегодня редко вручную. Обычно программу генерирует CAM-система по 3D-модели: технолог задаёт стратегии обработки, а система рассчитывает траектории.
Что важно знать заказчику:
- программа привязана к конкретному станку и к конкретной оснастке;
- перенос на другой станок требует доработки, даже если модель та же;
- программа хранится и переиспользуется — это актив, сокращающий стоимость повторных заказов;
- качество программы определяет и время обработки, и стойкость инструмента, и чистоту поверхности.
Преимущества ЧПУ
- Повторяемость. Все детали в партии одинаковы, независимо от смены и оператора.
- Сложная геометрия. Криволинейные поверхности и контуры, которые вручную не выполнить.
- Меньше установов. Больше операций за одно закрепление, меньше накопленных погрешностей.
- Скорость на партиях. После настройки цикл повторяется без участия человека.
- Предсказуемость. Время обработки известно заранее, планирование точнее.
- Меньше зависимость от квалификации. Решения приняты технологом, оператор обслуживает процесс.
Где ЧПУ не даёт выигрыша
Честный взгляд на ограничения не менее полезен.
- Единичная простая деталь. Пока пишется и отлаживается программа, на универсальном станке деталь уже сделана.
- Работы по месту. Подгонка, доводка, ремонтные операции, где размер определяется по факту.
- Очень крупные габариты. Ограничены размерами рабочей зоны.
- Задачи, требующие импровизации. Когда заготовка нестандартная и решения принимаются на ходу.
Поэтому на любом работающем производстве есть и то, и другое: станки с ЧПУ для повторяемых и сложных работ, универсальные — для единичных, ремонтных и вспомогательных. Обзор методов обработки собран в статье про обработку металла резанием.
Токарные и фрезерные станки: в чём разница
Два основных типа, и для заказчика полезно понимать, какой подходит его детали.
На токарном станке вращается деталь, а инструмент перемещается. Так обрабатывается всё, что представляет собой тело вращения: валы, оси, втулки, фланцы, кольца, резьбовые соединения. Деталь зажимается в патроне, при большой длине поджимается задним центром.
На фрезерном станке вращается инструмент, а деталь закреплена и перемещается вместе со столом. Так получают плоскости, пазы, карманы, контуры сложной формы, отверстия по координатам.
Граница между ними размывается в токарно-фрезерных центрах: деталь вращения обрабатывается точением, а затем без переустановки фрезеруются пазы, лыски и отверстия. Для сложных деталей это лучший вариант, потому что исключается погрешность переустановки.
Практический вывод для заказчика: форма детали определяет тип станка, а значит и цену. Деталь, которую можно сделать целиком на токарном станке, обычно дешевле такой же по сложности, но требующей и точения, и фрезерования на разном оборудовании.
Симуляция и проверка программы
Этап, который отличает аккуратную работу от рискованной.
Прежде чем запускать программу на станке, её прогоняют виртуально. Система показывает движение инструмента относительно заготовки и приспособления и выявляет проблемы, которые иначе обнаружились бы поломкой.
Что ловит симуляция:
- Столкновения. Инструмент или шпиндель задевает зажим, приспособление или стол.
- Зарезы. Траектория заходит туда, где металл должен остаться.
- Недоработанные зоны. Места, куда инструмент не достаёт из-за диаметра или вылета.
- Ошибки порядка. Операции, выполненные не в той последовательности.
- Неоптимальные перемещения. Холостые ходы, увеличивающие время цикла.
Стоимость ошибки на станке высока: сломанный инструмент, испорченная заготовка, а в худшем случае повреждение шпинделя. Поэтому симуляция окупается даже на простых деталях.
Что определяет точность на ЧПУ
Распространённое заблуждение — что точность детали равна паспортной точности станка. Реальность сложнее.
| Фактор | Влияние |
|---|---|
| Точность станка | Задаёт верхнюю границу возможного |
| Жёсткость системы | Под нагрузкой инструмент и деталь отжимаются |
| Базирование и приспособление | Определяет, где реально находится деталь |
| Износ инструмента | Размер уходит постепенно в течение партии |
| Температура | Нагрев детали и узлов станка меняет размеры |
| Качество программы | Режимы и стратегии влияют на силы резания и вибрации |
| Стружка на базах | Деталь встаёт с зазором, размеры уходят непредсказуемо |
Отсюда практический вывод для заказчика: вопрос «какие у вас станки» менее информативен, чем «сможете ли вы выдержать эти допуски и подтвердить протоколом измерений». Подробнее о требованиях к точности — в статье точность и допуски.
Роль оснастки
Станок знает, куда двигать инструмент, но не знает, где деталь. Это задача приспособления.
На ЧПУ требования к оснастке выше, чем на универсальном оборудовании: оператор не вмешивается в цикл, поэтому всё должно быть исключено конструктивно — и смещение детали, и столкновение инструмента с зажимом, и накопление стружки на базовых поверхностях.
Хорошее приспособление даёт то, ради чего покупается станок: деталь встаёт в известное место за секунды, программа запускается без привязки, партия идёт без вмешательства. Подробный разбор — в статье про приспособления для станков с ЧПУ.
Что влияет на стоимость обработки
- Время подготовки. Программа, оснастка, настройка инструмента, пробная деталь.
- Машинное время. Зависит от объёма снимаемого металла и режимов.
- Число установов. Каждая переустановка это время и риск погрешности.
- Инструмент. Сложная геометрия требует специального, а он расходуется.
- Требования к точности и чистоте. Добавляют чистовые проходы и операции.
- Тираж. Подготовка распределяется на всю партию.
Для заказчика самый управляемый пункт — последний и третий: сообщить о планируемых повторах и не требовать избыточной точности там, где она не нужна.
Инструмент и его подготовка
Часть работы, которая остаётся невидимой для заказчика, но напрямую влияет на результат.
Каждый инструмент в магазине станка должен быть измерен: система должна знать его длину и диаметр, чтобы правильно рассчитать траекторию. Ошибка в этих данных означает зарез детали или недоработанный размер.
Что входит в подготовку:
- Сборка инструмента в оправку с контролем вылета и биения.
- Измерение на специальном приборе или на станке.
- Ввод данных в таблицу инструмента системы управления.
- Контроль износа. По мере работы кромка садится, и размер уходит; коррекция вводится вручную или автоматически.
- Замена по стойкости. Инструмент меняют по наработке, а не после появления брака.
Именно поэтому на партиях делают выборочный контроль: даже при идеальной программе размер медленно смещается из-за износа инструмента, и это нужно вовремя заметить.
Автоматизация и её пределы
Станок с ЧПУ часто воспринимают как полностью автоматический. В реальности степень автоматизации бывает разной.
| Уровень | Что делает человек | Где применяется |
|---|---|---|
| Ручная загрузка | Ставит и снимает каждую деталь | Единичные детали и мелкие партии |
| Загрузка со спутниками | Готовит следующую деталь, пока идёт обработка | Средние серии |
| Прутковая подача | Загружает пруток, дальше цикл идёт сам | Токарные детали в серии |
| Роботизированная загрузка | Обслуживает ячейку, контролирует процесс | Крупные серии |
Для единичного и мелкосерийного производства, к которому относится большинство заказов на оснастку и запчасти, работает первый и второй уровень. Полная автоматизация окупается только на больших тиражах, и обещать её для штучных изделий бессмысленно.
Частые вопросы
Можно ли доверять станку без контроля размеров?
Нет. Даже при отлаженной программе размер медленно смещается из-за износа инструмента и температурных изменений. Поэтому на партиях ведут выборочный контроль, а первую деталь проверяют полностью, по всем критичным размерам.
Точнее ли ЧПУ, чем универсальный станок?
Не обязательно. Опытный токарь на хорошем универсальном станке способен получить высокую точность на отдельной детали. Преимущество ЧПУ в повторяемости: сотая деталь такая же, как первая, и результат не зависит от того, кто сегодня работает.
Зачем нужна пробная деталь?
Чтобы проверить программу, оснастку и фактические размеры до запуска партии. Первую деталь измеряют полностью, вносят коррекции и только потом продолжают. Это дешевле, чем обнаружить отклонение на пятидесятой штуке.
Можно ли изготовить деталь на ЧПУ по бумажному чертежу?
Да, но модель ускоряет работу: по ней траектории строятся напрямую, а по чертежу геометрию сначала нужно воссоздать. Для простых деталей разница невелика, для сложных поверхностей существенна.
Что будет, если программа написана для другого станка?
Напрямую её использовать нельзя: отличаются система координат, набор инструмента, команды управления и рабочая зона. Программу адаптируют под конкретный станок, и это отдельная работа, хотя и меньшая, чем написание с нуля.
Нужно ли присутствие оператора во время обработки?
Да, на единичных и мелкосерийных работах оператор контролирует процесс: следит за состоянием инструмента, стружкой, охлаждением. Полностью безлюдные циклы применяются на отлаженных серийных работах, где всё предсказуемо.
Сколько стоит написание программы?
Обычно она входит в стоимость работы и на единичной детали составляет заметную долю. Именно поэтому повторный заказ дешевле: программа уже написана и отлажена, и её остаётся только запустить.
Нужна обработка на станках с ЧПУ?
ООО «ТД Рекера» выполняет токарную и фрезерную обработку на станках с ЧПУ, а также сверление, расточку и шлифование. Готовим программы и оснастку, проверяем первую деталь полными замерами и контролируем геометрию на координатно-измерительной машине. Программы и документацию сохраняем, поэтому повторный заказ выходит быстрее и дешевле. Пришлите чертёж или модель — посчитаем за один рабочий день: металлообработка по чертежам.
Читайте также: Станки с ЧПУ.