


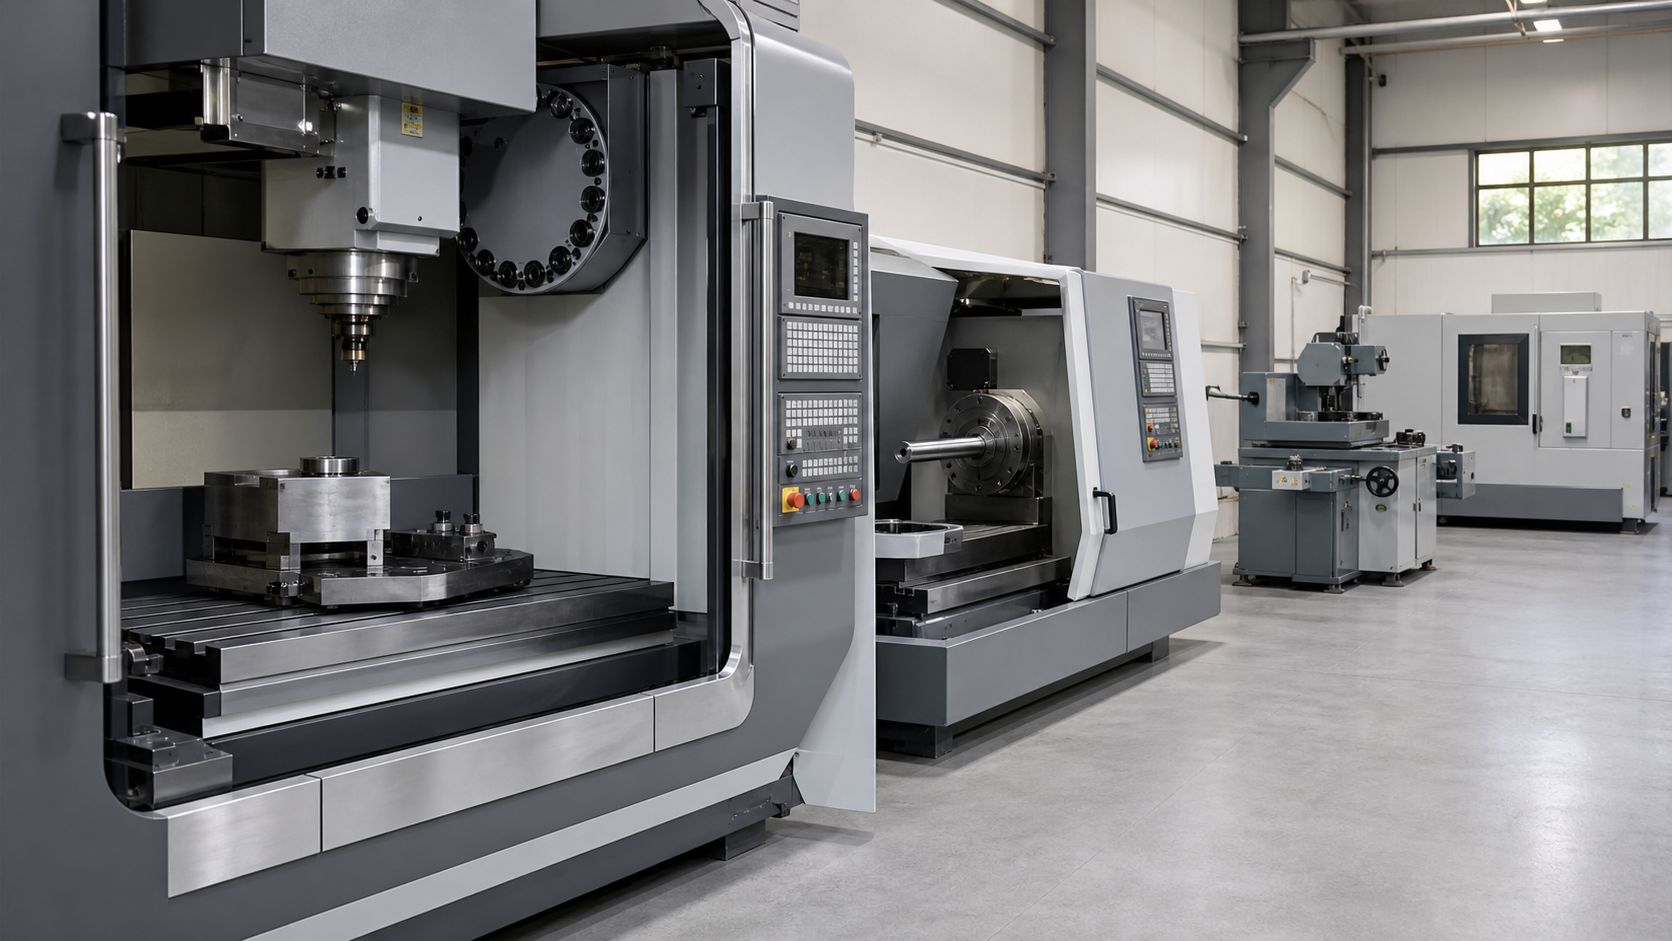
Фраза «у нас станки с ЧПУ» в коммерческом предложении звучит одинаково у всех, но означает совершенно разные возможности. Трёхосевой фрезерный станок и пятиосевой обрабатывающий центр относятся к одной категории, а задачи решают несопоставимые. Заказчику, который выбирает подрядчика или планирует собственный парк, полезно понимать, что стоит за названиями.
Разберём основные виды станков с числовым программным управлением, чем они отличаются по компоновке и числу осей, какие детали на каких получаются, и что важно указать при размещении заказа на обработку.
Материал для конструкторов, снабженцев и технологов, которые заказывают изготовление деталей на стороне или оценивают возможности производства.
Что общего у всех станков с ЧПУ
Принцип один: перемещения инструмента и заготовки задаются программой, а не руками оператора. Система управления читает последовательность команд, преобразует её в сигналы на приводы, приводы отрабатывают перемещения, а датчики обратной связи контролируют фактическое положение.
Из этого следуют три общих свойства, не зависящих от типа станка.
Повторяемость. Сотая деталь в партии выходит такой же, как первая. Точность не зависит от усталости и внимания оператора.
Сложность геометрии. Станок способен вести инструмент по траектории, которую вручную воспроизвести невозможно — согласованное движение по нескольким осям одновременно.
Зависимость от подготовки. Всё, что не заложено в программу, не произойдёт. Стоимость ошибки в подготовке выше, чем при ручной работе: станок аккуратно и быстро изготовит партию брака.
Как устроено само управление и откуда берётся программа, подробно разобрано в статье о том, что такое ЧПУ.
Токарные станки
Обрабатывают тела вращения: валы, втулки, фланцы, оси, штуцеры. Заготовка вращается, инструмент перемещается вдоль и поперёк оси.
Простейший вариант — двухосевой станок с осями X и Z. Он точит наружные и внутренние поверхности, нарезает резьбу, растачивает отверстия по оси. Этого достаточно для большинства деталей вращения.
Добавление приводного инструмента превращает станок в токарно-фрезерный: появляется возможность сверлить отверстия не по оси, фрезеровать лыски и пазы, не снимая деталь. Ось C — управляемый поворот шпинделя — позволяет позиционировать заготовку под каждую операцию.
Следующая ступень — станки с противошпинделем. Деталь перехватывается второй бабкой и дорабатывается с обратной стороны за ту же установку. Для серийных деталей это заметно сокращает цикл и убирает погрешность переустановки.
Фрезерные станки и обрабатывающие центры
Здесь вращается инструмент, а заготовка закреплена на столе. Обрабатываются корпусные детали, плиты, пазы, карманы, сложные поверхности.
Ключевой параметр — число управляемых осей.
| Осей | Что добавляется | Что позволяет |
|---|---|---|
| 3 | X, Y, Z | Плоскости, пазы, карманы, отверстия с одной стороны |
| 3+1 | Поворотный стол с фиксацией | Обработка нескольких сторон за установку, позиционно |
| 4 | Непрерывное вращение вокруг одной оси | Обработка по цилиндрической поверхности |
| 3+2 | Наклон и поворот с фиксацией | Обработка под углом коротким жёстким инструментом |
| 5 | Одновременное движение по пяти осям | Сложные пространственные поверхности за одну установку |
Разница между режимами 3+2 и полноценными пятью осями существенна и часто теряется в описаниях. В первом случае станок поворачивает заготовку, фиксирует её и обрабатывает как трёхосевой. Во втором все оси движутся согласованно, и инструмент постоянно меняет наклон относительно поверхности.
Для формообразующей оснастки пятая ось даёт два преимущества: возможность обработать поднутрения и возможность держать фрезу под оптимальным углом к поверхности, что улучшает качество и снижает износ инструмента.
По компоновке центры делятся на вертикальные и горизонтальные. Вертикальные распространены больше, дешевле и удобнее для плоских деталей. Горизонтальные лучше отводят стружку и удобнее для корпусных деталей с обработкой по нескольким сторонам.
Шлифовальные станки
Применяются там, где нужна точность выше, чем даёт фрезерование или точение, а также для обработки закалённых поверхностей.
- Плоскошлифовальные — плиты, направляющие, базовые поверхности оснастки.
- Круглошлифовальные — наружные цилиндрические поверхности валов и колонок.
- Внутришлифовальные — отверстия втулок и посадочных мест.
- Профилешлифовальные — сложные профили пуансонов и матриц с высокой точностью.
Шлифование обычно завершает маршрут: деталь проходит черновую и чистовую обработку, затем термообработку, затем шлифуется в окончательный размер. Поводка после закалки снимается именно на этой операции.
Электроэрозионные станки
Формально они тоже относятся к станкам с ЧПУ, хотя металл снимается не резанием, а электрическими разрядами.
Проволочно-вырезные станки режут по контуру тонкой проволокой. Это основной способ изготовления матриц и пуансонов с точным сопряжением: две ответные детали вырезаются с заданным зазором, который выдерживается по всему контуру.
Прошивные станки формируют полость электродом заданной формы. Так получают глухие карманы с острыми внутренними углами — геометрию, недоступную фрезе, у которой всегда есть радиус.
Главное преимущество обоих типов — независимость от твёрдости материала: закалённая сталь обрабатывается так же, как незакалённая. Подробнее метод разобран в статье про электроэрозионную обработку.
Другое оборудование с ЧПУ
- Сверлильно-расточные станки — для крупных корпусных деталей с точными отверстиями.
- Зубообрабатывающие — нарезание зубчатых колёс и шлицев.
- Листогибочные прессы — гибка по программе с расчётом последовательности.
- Установки лазерной и плазменной резки — раскрой листа по контуру.
- Координатно-измерительные машины — не обрабатывают, но работают по программе и замыкают цикл контролем геометрии.
Последний пункт заслуживает внимания при выборе подрядчика: наличие измерительной машины означает, что точность не декларируется, а подтверждается протоколом.
Что определяет возможности станка
Число осей — не единственный и не всегда главный параметр. При оценке, подойдёт ли станок под задачу, смотрят на совокупность характеристик.
- Рабочая зона — максимальные габариты детали по каждой оси.
- Грузоподъёмность стола — масса заготовки, которую станок примет.
- Мощность шпинделя — определяет, какой съём металла возможен за проход.
- Максимальные обороты — важны при обработке мелким инструментом и мягкими материалами.
- Ёмкость магазина инструмента — сколько операций выполняется без вмешательства оператора.
- Жёсткость конструкции — на неё влияет всё, от массы станины до типа направляющих; она определяет реальную достижимую точность.
- Система охлаждения — подача через инструмент позволяет работать в глубоких карманах.
Жёсткость часто оказывается решающей. Два станка с одинаковыми паспортными данными по точности могут дать разный результат на тяжёлой черновой обработке, потому что один при съёме металла отжимается сильнее.
Сколько установок нужно детали
Практический критерий, по которому оценивают пригодность оборудования для конкретной детали. Каждая переустановка — это новое базирование и новая погрешность.
- Одна установка. Идеальный случай: все размеры выдержаны относительно друг друга с точностью станка.
- Две установки. Обычная ситуация для деталей с обработкой с двух сторон. Погрешность складывается из точности базирования.
- Три и более. Требует продуманной схемы базирования и часто специальных приспособлений.
Отсюда ценность многоосевых станков: они сокращают число установок. Деталь, которую на трёхосевом станке нужно перевернуть трижды, на пятиосевом обрабатывается за один-два установа. Как выбирается схема базирования и какие приспособления при этом применяют, разобрано в материале про приспособления для станков с ЧПУ.
Когда ЧПУ не нужен
Не всякая деталь выигрывает от программной обработки. Есть случаи, где универсальный станок быстрее и дешевле.
- Единичная простая деталь. Время на написание и отладку программы превысит время изготовления на универсальном станке.
- Доработка по месту. Подгонка детали при сборке — ручная работа по определению.
- Ремонтные операции. Восстановление изношенной поверхности часто делается без программы.
- Грубые заготовительные работы. Отрезка, зачистка, снятие корки.
На практике производство обычно комбинирует: заготовительные и вспомогательные операции идут на универсальном оборудовании, ответственные и повторяющиеся — на ЧПУ.
Что указать при заказе обработки
Подрядчик оценивает задачу быстрее и точнее, если сразу получает нужные данные.
- Чертёж с допусками и шероховатостью и трёхмерная модель. Одного из двух недостаточно.
- Материал и его состояние — прокат, поковка, литьё, закалённая заготовка.
- Габариты и масса детали — по ним сразу видно, подходит ли рабочая зона.
- Количество — единичная деталь и партия считаются по разной логике.
- Какие размеры критичны — не все допуски на чертеже одинаково важны.
- Требуется ли термообработка и на каком этапе.
- Нужен ли протокол измерений.
- Кто обеспечивает заготовку — заказчик или исполнитель.
Последний пункт заметно влияет на срок: если материал заказывает исполнитель, к циклу изготовления добавляется срок поставки.
Откуда берётся стоимость машино-часа
Заказчики нередко удивляются разнице в цене обработки между внешне похожими деталями. Понимание того, из чего складывается стоимость станочного времени, снимает большую часть вопросов и помогает проектировать дешевле.
Первая составляющая — само оборудование. Пятиосевой центр стоит кратно дороже трёхосевого, и эта разница отражается в часовой ставке. Отсюда практическое правило: деталь, которую можно сделать на трёхосевом станке, не стоит проектировать так, чтобы она требовала пяти осей.
Вторая — инструмент. Фреза малого диаметра работает с меньшей подачей, изнашивается быстрее и требует больше проходов. Внутренний радиус два миллиметра вместо восьми может увеличить время чистовой обработки в несколько раз, хотя на чертеже разница выглядит незначительной.
Третья — подготовка. Написание и отладка программы, изготовление или настройка приспособления, первая пробная деталь. Для единичного заказа эта часть иногда превышает время самой обработки, для партии она распределяется.
Четвёртая — число установок. Каждая переустановка это остановка станка, работа оператора, повторная выверка. На серийных деталях именно сокращение установок даёт основную экономию.
Пятая — контроль. Протокол измерений на координатно-измерительной машине занимает время и включается в стоимость. Для ответственных деталей он оправдан, для простых — избыточен.
Вывод для конструктора простой: технологичность закладывается на этапе проектирования. Увеличенные радиусы, сокращённое число обрабатываемых сторон и разумные допуски снижают стоимость сильнее, чем поиск подрядчика с ценой ниже на десять процентов.
Типичные ошибки заказчика
- Присылать только модель без чертежа. В модели нет допусков, шероховатости и требований к термообработке — изготовитель не знает, что критично.
- Назначать жёсткие допуски на все размеры. Стоимость растёт, польза — нет.
- Проектировать без учёта инструмента. Внутренний угол без радиуса фрезой не получить, потребуется электроэрозия и отдельный передел.
- Не указывать количество. Технология для одной детали и для партии выбирается разная.
- Требовать точность выше необходимой «на всякий случай». Каждый шаг по квалитету вверх — это дополнительные операции.
- Оценивать подрядчика по числу осей. Пятиосевой станок в неопытных руках даёт худший результат, чем трёхосевой в умелых.
ЧПУ и универсальные станки на одном участке
Представление, что современное производство состоит только из обрабатывающих центров, не соответствует практике. Универсальные токарные и фрезерные станки остаются на любом действующем участке, и причина не в консерватизме.
Ремонтные и восстановительные работы плохо поддаются программированию: каждая изношенная деталь уникальна, и размеры определяются по месту. Проточить посадочное место под ремонтный размер быстрее на универсальном станке, чем описывать задачу программой.
Подгоночные операции при сборке оснастки — то же самое. Когда узел собирается и выясняется, что деталь нужно снять на несколько сотых, это делается вручную.
Заготовительные работы — отрезка, обдирка литья и поковок, снятие корки — нагружают дорогое оборудование без пользы. Разумнее выполнить их на простом станке и подать на ЧПУ подготовленную заготовку.
Наконец, единичные детали простой формы. Пока технолог напишет и отладит программу, деталь уже будет готова на универсальном станке.
Поэтому при оценке возможностей подрядчика имеет смысл смотреть не только на список станков с ЧПУ, но и на наличие полного передела: заготовительного участка, слесарного, термического, измерительного. Отсутствие любого из звеньев означает кооперацию со стороной, а значит дополнительные сроки и ещё одну точку, где может возникнуть несоответствие.
Частые вопросы
Чем обрабатывающий центр отличается от фрезерного станка?
Наличием магазина инструмента и автоматической смены. Центр выполняет маршрут из нескольких операций без вмешательства оператора, обычный станок требует ручной замены инструмента между переходами.
Всегда ли пять осей лучше трёх?
Нет. Для плоских деталей и большинства плит пятая ось не даёт ничего, а стоимость машино-часа выше. Преимущество появляется на пространственных поверхностях и там, где важно сократить число установок.
Какая точность реально достижима?
Зависит от станка, материала, размера детали и температурных условий. Для деталей средних размеров на исправном оборудовании обычным считается уровень в сотые доли миллиметра; более жёсткие требования выводят на шлифование и электроэрозию.
Нужен ли пробный образец перед партией?
Для ответственных деталей и сложной геометрии — да. Первая деталь обмеряется и согласуется, после чего запускается остальная партия. Это дешевле, чем переделывать всю партию.
Можно ли обработать закалённую деталь?
Можно: шлифованием, электроэрозией, а также фрезерованием твердосплавным инструментом в определённых пределах твёрдости. Выбор способа зависит от твёрдости, геометрии и требуемой точности.
Что дороже — материал или обработка?
Для большинства деталей из конструкционных сталей основная часть стоимости приходится на обработку. Поэтому упрощение геометрии экономит больше, чем замена марки стали на более дешёвую.
Как узнать, поместится ли деталь в станок?
Сравнить габариты детали с рабочей зоной по каждой оси и учесть приспособление, в котором деталь закрепляется — оно тоже занимает место и уменьшает доступный ход.
Нужна обработка деталей на ЧПУ?
ООО «ТД Рекера» выполняет токарную, фрезерную и шлифовальную обработку на станках с числовым программным управлением, изготавливает детали и оснастку по чертежам, моделям или образцу. Работаем от единичных изделий до серийных партий, контролируем геометрию на координатно-измерительной машине. Пришлите чертёж — оценим срок и стоимость: металлообработка на заказ.