


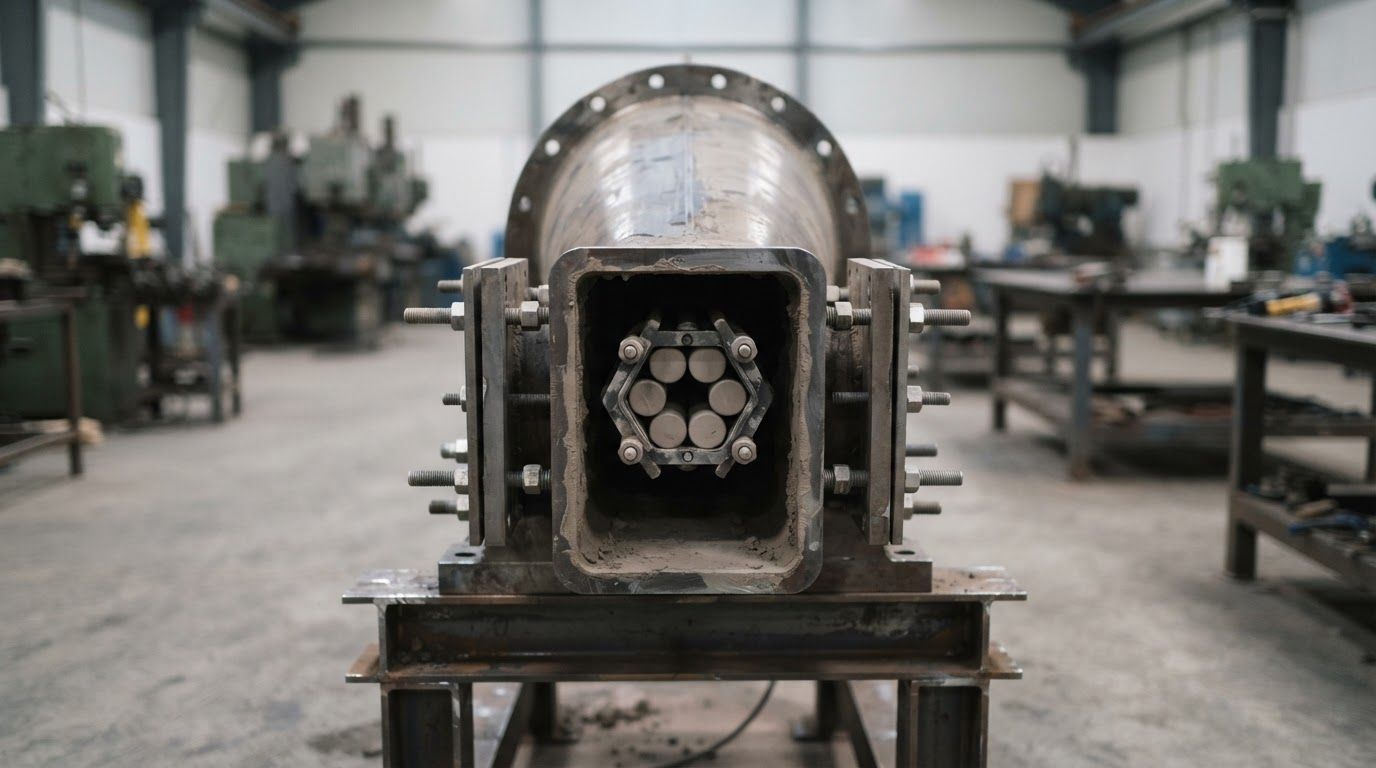
Пресс-головка — узел, который стоит между шнековым прессом и мундштуком и отвечает за то, в каком состоянии глиняная масса подойдёт к формующему каналу. Её редко считают ответственной деталью: внимание обычно достаётся мундштуку, потому что именно он задаёт размеры бруса. Но если масса приходит в мундштук неравномерной, настроить его до приемлемого результата невозможно.
Разберём, из чего состоит пресс-головка, что с ней делает глина, как узел регулируется, по каким признакам понятно, что настройка сбита, и что учитывать при заказе новой.
Материал для технологов и механиков кирпичных заводов, работающих на линиях пластического формования.
Где пресс-головка стоит в линии
Цепочка узлов после шнекового вала выглядит так: шнек — пресс-головка — мундштук — резательный автомат. Каждый решает свою задачу.
Шнек нагнетает массу и создаёт давление. Пресс-головка принимает поток от шнека, гасит его закрутку и плавно сводит сечение от диаметра цилиндра пресса к размеру входа в мундштук. Мундштук окончательно формирует профиль бруса.
Пресс-головка — переходный узел, и именно поэтому от неё зависит однородность потока. Шнек выдаёт массу неравномерно: в центре скорость выше, у стенок ниже, плюс масса закручена по направлению вращения вала. Если этот поток подать прямо в мундштук, брус пойдёт с перекосом, а изделия — с разноплотностью.
Из чего состоит узел
- Корпус — литой или сварной, конической или пирамидальной формы, с фланцами для присоединения к прессу и к мундштуку.
- Внутренние износостойкие вставки или облицовка — принимают на себя абразивное воздействие массы.
- Керноблок (кернодержатель) — рама с креплениями для кернов, если производится пустотный кирпич.
- Керны — стержни, формирующие пустоты в брусе. Подробнее о них — в статье про керны и держатели керна.
- Регулировочные элементы — планки, клинья, болты, позволяющие менять сечение канала и положение кернов.
- Уплотнения фланцев — прокладки, препятствующие выдавливанию массы по разъёмам.
- Смазочная система — на части конструкций подаётся вода или пар для снижения трения о стенки.
На разных прессах состав узла отличается. У части оборудования пресс-головка и мундштук конструктивно объединены в один корпус, у другой — это отдельные фланцевые детали, и тогда пресс-головка заменяется независимо.
Что происходит с массой внутри
Задача узла — превратить вращающийся неравномерный поток в ламинарный и равноскоростной по всему сечению.
Решается это тремя способами одновременно:
- Сужение сечения. Конус повышает давление и подпрессовывает массу, устраняя пустоты и разуплотнения.
- Гашение закрутки. Изменение формы канала от круглого к прямоугольному само по себе выпрямляет поток; на части конструкций ставят дополнительные рассекатели.
- Выравнивание скоростей. Профиль канала подбирается так, чтобы приторможенные у стенок слои догоняли центральные.
Насколько хорошо это получается, видно уже по брусу: ровный, без волн и разрывов по кромкам брус говорит о том, что поток на входе в мундштук был однородным.
Пресс-головка и мундштук: в чём разница
| Признак | Пресс-головка | Мундштук |
|---|---|---|
| Задача | Выровнять и подпрессовать поток | Сформировать сечение бруса |
| Положение | Сразу за шнеком | За пресс-головкой, последний узел |
| Определяет размеры изделия | Косвенно | Напрямую |
| Меняется при смене типоразмера | Обычно нет | Да |
| Основной вид износа | Абразивный по стенкам и вставкам | Износ формующего пояска |
| Частота замены | Реже | Чаще |
Разделение не всегда строгое: керны и керноблок могут стоять как в пресс-головке, так и в мундштуке — зависит от конструкции пресса. Про соседний узел подробно написано в материале о мундштуке пресса.
Что именно регулируется
Регулировка пресс-головки — это управление сопротивлением потоку в разных зонах сечения. Инструменты зависят от конструкции, но принцип общий.
- Положение регулировочных планок. Вдвигая планку в канал, увеличивают сопротивление в этой зоне и притормаживают поток. Выдвигая — наоборот, ускоряют.
- Зазор по периметру. Симметричность зазора определяет, пойдёт ли брус прямо или с уводом.
- Положение кернов. Смещение керна меняет толщину стенок будущего изделия. Правильно выставленный керноблок даёт одинаковые перегородки.
- Вылет кернов. Насколько керн выступает в сторону мундштука — влияет на качество пустот и на разрывы вокруг них.
- Подача смазочной воды. Расход и равномерность подачи по периметру.
Все регулировки взаимосвязаны: изменение положения одной планки перераспределяет поток по всему сечению. Поэтому настройка ведётся малыми шагами с проверкой результата на брусе.
Признаки сбитой настройки
| Что видно на брусе | Вероятная причина | Что делать |
|---|---|---|
| Брус уводит в сторону | Несимметричное сопротивление по сечению | Притормозить сторону, в которую уходит брус |
| Разная плотность по сечению | Неравномерные скорости слоёв | Отрегулировать планки, проверить износ вставок |
| Разная толщина перегородок | Смещён керноблок или отдельный керн | Выставить керны по шаблону |
| Разрывы вокруг пустот | Масса не смыкается за керном | Проверить вылет кернов, влажность массы, смазку |
| Волнистая кромка | Пульсация потока, остаточная закрутка | Проверить износ канала, работу шнека |
| Продольные трещины | Внутренние напряжения от резкого перепада сечения | Смягчить переход, проверить геометрию конуса |
| Задиры на поверхности | Выработка стенок, недостаток смазки | Восстановить облицовку, наладить подачу воды |
Более полный разбор дефектов бруса и их причин — в отдельной статье про дефекты бруса при экструзии.
Порядок настройки
Практика показывает, что беспорядочная подкрутка болтов «на глаз» отнимает больше времени, чем последовательная процедура.
- Зафиксировать исходное состояние. Записать текущие положения планок и кернов до любых изменений. Это позволит вернуться, если станет хуже.
- Исключить другие причины. Проверить влажность массы, работу шнека, состояние мундштука. Регулировкой пресс-головки не лечится неверная подготовка сырья.
- Выставить керны. По шаблону или по замерам, до настройки планок.
- Добиться прямого хода бруса. Сначала убрать увод, потом заниматься остальным.
- Выровнять плотность. Малыми шагами, по одной регулировке за проход.
- Проверить на изделии. Замерить толщину стенок и перегородок на отрезанном кирпиче-сырце, а не только осмотреть брус.
- Записать итоговые значения. Настройка, которую нашли за смену, должна быть зафиксирована в журнале узла.
Последний пункт экономит больше всего времени. При следующей установке узла после ремонта не придётся повторять всю процедуру заново.
Износ пресс-головки
Основной механизм — абразивный. Глиняная масса с песком и включениями идёт под давлением вдоль стенок и постепенно их вырабатывает.
Чем это проявляется:
- Увеличение сечения канала. Падает подпрессовка, брус становится рыхлее.
- Неравномерная выработка. Зоны с наибольшей скоростью потока изнашиваются быстрее, сечение теряет симметрию, брус уводит.
- Появление ступеней и уступов. На границах вставок образуются перепады, за которыми масса срывается и оставляет следы на поверхности.
- Разбивание посадочных мест кернодержателей. Керны начинают гулять, пустоты плывут.
- Потеря герметичности фланцев. Масса выдавливается по разъёму.
Скорость износа определяется прежде всего абразивностью сырья. На заводах с песчанистой глиной узел ходит заметно меньше, чем на пластичных глинах без крупных включений.
Материалы и износостойкие решения
Корпус обычно делают из конструкционной стали или чугуна — он несёт нагрузку, но сам к массе не всегда прилегает. Рабочие поверхности защищают отдельно.
| Решение | Где применяют | Особенности |
|---|---|---|
| Стальные вставки с термообработкой | Зоны умеренного износа | Ремонтопригодны, меняются отдельно от корпуса |
| Наплавка износостойкими электродами | Локальное восстановление | Быстро, но требует последующей обработки |
| Твердосплавные накладки | Зоны максимального износа | Высокий ресурс, выше стоимость |
| Керамические и корундовые элементы | Особо абразивные сырьё и режимы | Максимальная стойкость, хрупкость к ударам |
| Полимерные облицовки | Зоны с налипанием массы | Снижают трение, ограничены по температуре |
Выбор делается по фактическому ресурсу существующего узла. Если текущая конструкция ходит год и это устраивает — менять решение незачем. Если два-три месяца, есть смысл считать экономику более стойкого варианта с учётом простоев на замену.
Обслуживание
Регламент несложный, но его редко соблюдают, пока узел не начал давать брак.
- Ежесменно — осмотр разъёмов на предмет выдавливания массы, контроль подачи смазочной воды, визуальная оценка бруса.
- Еженедельно — очистка канала от налипаний, проверка затяжки крепежа кернодержателей.
- Ежемесячно или при плановой остановке — замер сечения канала в контрольных точках, осмотр вставок, проверка положения кернов по шаблону.
- При каждой разборке — фиксация замеров в журнале узла, замена прокладок.
Замеры, накопленные за несколько месяцев, показывают скорость выработки и позволяют планировать замену заранее, а не по факту брака. Как организовать такой учёт, описано в статье про учёт и паспортизацию оснастки.
Что учесть при заказе
Пресс-головки под конкретное оборудование редко есть в наличии: конструкции различаются даже у прессов одной серии разных лет. Практически всегда это изготовление по образцу или по чертежам.
Что понадобится изготовителю:
- Марка и модель пресса, по возможности год выпуска.
- Старый узел или его фрагменты как образец, либо чертежи.
- Присоединительные размеры фланцев со стороны пресса и со стороны мундштука.
- Тип и типоразмер выпускаемой продукции, схема пустотности.
- Характеристики сырья: состав, влажность, наличие абразивных включений.
- Фактический ресурс прежнего узла и характер его износа.
- Требуется ли повторить конструкцию или допустимы улучшения.
Последний пункт часто упускают. Если прежний узел изнашивался в одной и той же зоне, при изготовлении нового эту зону можно усилить — вставкой из более стойкого материала или изменением профиля канала. Полный перечень исходных данных приведён в материале о том, что предоставить для восстановления детали по образцу.
Запасной узел и планирование замены
Пресс-головка относится к деталям, изготовление которых занимает недели, а отсутствие останавливает всю линию. Поэтому её обычно включают в аварийный комплект завода наравне с мундштуком и кернами.
Логика простая: стоимость запасного узла на складе сравнивается со стоимостью суток простоя линии. На большинстве предприятий счёт оказывается не в пользу работы без запаса.
- Запасной узел заказывают не в момент отказа, а при достижении износом контрольной отметки. Замеры канала, которые ведутся при плановых осмотрах, дают запас времени в несколько месяцев.
- Комплект восстанавливаемых деталей — вставки, кернодержатели, прокладки — держат отдельно: они меняются чаще корпуса и стоят заметно меньше.
- Снятый узел не списывают сразу. Изношенная пресс-головка почти всегда подлежит восстановлению и после ремонта возвращается в оборот как запасная.
- Замену планируют на остановку. Установка узла в плановый ремонт занимает смену, аварийная — существенно больше, потому что делается без подготовки.
Такая схема превращает замену из внештатной ситуации в регламентную работу и снимает основную причину незапланированных простоев формовочного участка.
Типичные ошибки
- Настраивать пресс-головку при неподготовленном сырье. Плавающая влажность массы делает любую настройку временной.
- Менять несколько регулировок сразу. Непонятно, что именно дало результат, и вернуться некуда.
- Оценивать результат по брусу, а не по изделию. Внешне ровный брус может давать разностенный кирпич.
- Игнорировать износ, компенсируя его настройкой. До определённого момента это работает, потом запас регулировки заканчивается.
- Не вести журнал настроек. Каждая замена узла превращается в подбор с нуля.
- Держать линию без запасного узла. Изготовление пресс-головки занимает недели, а линия стоит.
Частые вопросы
Чем пресс-головка отличается от мундштука?
Пресс-головка принимает поток от шнека, выравнивает его и подпрессовывает, а мундштук формирует окончательное сечение бруса. На части прессов эти узлы объединены в один корпус, но задачи у них разные.
Как понять, что узел пора менять, а не регулировать?
Если для получения нормального бруса регулировочные элементы выведены в крайние положения и запаса не осталось, или если замеры канала показывают увеличение сечения относительно исходного — настройкой это уже не компенсируется.
Можно ли восстановить изношенную пресс-головку?
Часто да. Корпус обычно остаётся работоспособным, восстанавливают рабочие поверхности: меняют вставки, наплавляют и обрабатывают изношенные зоны, восстанавливают посадочные места кернодержателей. Это дешевле изготовления нового узла.
Нужно ли менять пресс-головку при переходе на другой типоразмер?
Обычно нет — меняют мундштук и при необходимости керны. Пресс-головка рассчитана на диапазон продукции и остаётся прежней, если новое изделие укладывается в этот диапазон.
Почему брус уводит в сторону после замены узла?
Чаще всего из-за того, что новый узел выставлен по исходным значениям, а сопрягаемые детали — шнек и мундштук — имеют собственный износ. После установки узел настраивается заново.
Влияет ли подача воды на работу пресс-головки?
Да. Смазочная плёнка снижает трение массы о стенки и выравнивает скорости слоёв. Неравномерная подача по периметру сама по себе становится причиной увода бруса и разноплотности.
Сколько служит пресс-головка?
Разброс большой и зависит от абразивности сырья, режима работы и материала рабочих поверхностей. Ориентироваться стоит на собственную статистику завода, а не на усреднённые цифры: при одинаковом оборудовании ресурс на разных глинах отличается в разы.
Нужна пресс-головка или её восстановление?
ООО «ТД Рекера» изготавливает пресс-головки, керноблоки, керны и другие узлы формовочных линий по образцу или по чертежам заказчика, а также восстанавливает изношенные детали. Подбираем износостойкие решения под конкретное сырьё и режим работы. Пришлите данные о прессе и продукции — предложим вариант: оснастка формовочного оборудования.